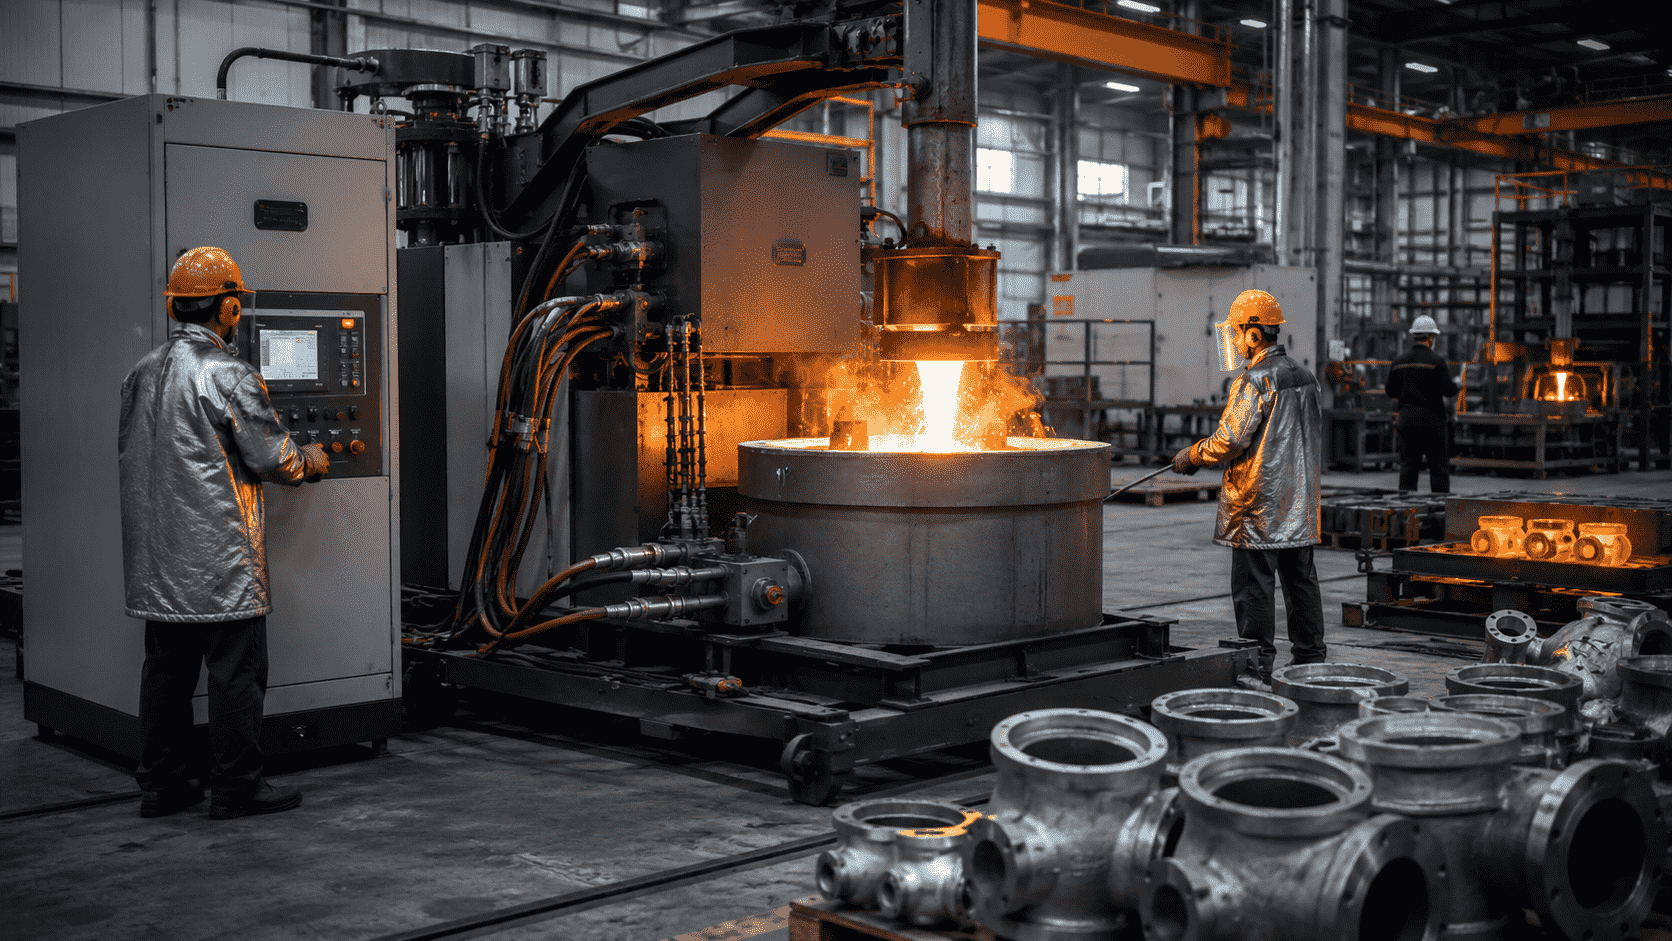
सिंहावलोकन
निवेश कास्टिंग ओवन औद्योगिक पाइप फिटिंग, फ्लैंज और वाल्व के खरीदारों के लिए एक व्यावहारिक गुणवत्ता और खरीद विषय है। इस संदर्भ में, स्टेनलेस स्टील वाल्व बॉडी और फिटिंग कास्टिंग से लिंक पर विशेष ध्यान देने के साथ, लॉस्ट-वैक्स कास्टिंग में डीवैक्सिंग/क्योरिंग ओवन और पाइप घटकों की आयामी सटीकता पर प्रभाव की व्याख्या करना है।
खरीदार का मुख्य उद्देश्य तकनीकी आवश्यकता को स्पष्ट आपूर्तिकर्ता निर्देशों में परिवर्तित करना है। जब आरएफक्यू उत्पादन से पहले दायरे, मानकों, निरीक्षण बिंदुओं और दस्तावेज़ीकरण को परिभाषित करता है, तो आपूर्तिकर्ता अधिक सटीक रूप से उद्धरण दे सकता है और खरीदार शिपमेंट से पहले जोखिम को कम कर सकता है।
पाइप घटकों के लिए यह क्यों मायने रखता है
पाइप घटक पृथक धातु भाग नहीं हैं; वे दबाव प्रणालियों को जोड़ते हैं, वेल्डिंग या बोल्टिंग भार का समर्थन करते हैं, और उन्हें परियोजना कार्यक्रम में फिट होना चाहिए। सामग्री, आयाम, परीक्षण, कोटिंग, मशीनिंग, या लॉजिस्टिक्स में एक छोटी सी समस्या स्थापना में देरी कर सकती है और लागत पैदा कर सकती है जो मूल भाग मूल्य से कहीं अधिक है।
इस कारण से, संपूर्ण आपूर्ति श्रृंखला के हिस्से के रूप में निवेश कास्टिंग ओवन की समीक्षा की जानी चाहिए। खरीदारों को ड्राइंग नियंत्रण, स्थिरता स्थिरता, मशीनिंग अनुक्रम और मापा मूल्यों को देखना चाहिए। एक आपूर्तिकर्ता जो इन नियंत्रणों को स्पष्ट रूप से समझा सकता है, उसके लिए बार-बार ऑर्डर और प्रोजेक्ट पैकेज के लिए अर्हता प्राप्त करना आम तौर पर आसान होता है।
जोखिम विशेष रूप से कार्बन स्टील, स्टेनलेस स्टील, मिश्र धातु इस्पात और कस्टम घटकों में दिखाई देता है। कोहनी, टीज़, रेड्यूसर, कपलिंग, शाखा आउटलेट, वाल्व बॉडी, फ्लैंज और विशेष मशीनीकृत भागों सभी को अलग-अलग निरीक्षण स्तरों की आवश्यकता हो सकती है। यदि आवश्यकता अस्पष्ट है, तो आपूर्तिकर्ता अंतिम उपयोगकर्ता की अपेक्षा से कम निरीक्षण स्तर मान सकता है।
इस विषय को नजरअंदाज करने से गलत संरेखण, रिसाव, पुनः कार्य, थ्रेड अस्वीकृति या असेंबली में देरी हो सकती है। इनमें से कई समस्याएं देर से सामने आती हैं: मशीनिंग के बाद, कोटिंग के बाद, वेयरहाउस रिसीविंग पर, वेल्डिंग के दौरान, या साइट इंस्टॉलेशन के दौरान। इसलिए शीघ्र स्पष्टीकरण एक प्रत्यक्ष लागत-नियंत्रण उपकरण है, न कि केवल गुणवत्ता औपचारिकता।
मानक और परियोजना संदर्भ
सही आवश्यकता लागू उत्पाद मानक, सामग्री ग्रेड, दबाव वर्ग, सेवा वातावरण, ड्राइंग संशोधन और अंतिम-उपयोगकर्ता विनिर्देश पर निर्भर करती है। खरीदार उत्पाद और बाजार के आधार पर एएसटीएम, एएसएमई, ईएन, डीआईएन, जेआईएस, एमएसएस, आईएसओ या परियोजना-विशिष्ट दस्तावेजों का संदर्भ ले सकते हैं।
एक खरीद आदेश को "मानक गुणवत्ता," "सामान्य निरीक्षण," या "हमेशा की तरह" जैसे व्यापक वाक्यांशों से बचना चाहिए। वे वाक्यांश मापने योग्य स्वीकृति मानदंड को परिभाषित नहीं करते हैं। इसके बजाय, आरएफक्यू में उत्पाद प्रकार, आकार सीमा, सामग्री ग्रेड, विनिर्माण मार्ग, निरीक्षण दायरा, रिपोर्ट प्रारूप, पैकिंग आवश्यकता और वितरण शर्तों का उल्लेख होना चाहिए।
परियोजना का संदर्भ लागत और नेतृत्व समय को भी प्रभावित करता है। स्टॉक ऑर्डर के लिए केवल मानक एमटीसी समीक्षा और सामान्य दृश्य निरीक्षण की आवश्यकता हो सकती है। रिफाइनरी, जल उपचार, समुद्री, बिजली, कम तापमान, या ओईएम ऑर्डर के लिए अतिरिक्त रिपोर्ट, तृतीय-पक्ष निरीक्षण, वास्तविक मापा मूल्य या नमूना अनुमोदन की आवश्यकता हो सकती है। खरीदार को उत्पादन शुरू होने से पहले यह तय करना चाहिए।
तरीके, पैरामीटर और प्रक्रिया जांच बिंदु
निम्नलिखित चौकियाँ खरीदारों को निवेश कास्टिंग ओवन को आरएफक्यू भाषा और निरीक्षण योजना में अनुवाद करने में मदद करती हैं। उन्हें परियोजना विनिर्देश, उत्पाद प्रकार और जोखिम स्तर के अनुसार अनुकूलित करें।
| जांच की चौकी | क्या परिभाषित करें या सत्यापित करें | क्रेता नोट |
|---|---|---|
| ड्राइंग समीक्षा | मानक, संशोधन, सहनशीलता वर्ग और महत्वपूर्ण विशेषताएं | उद्धरण से पहले विवादों को स्पष्ट करें |
| डेटाम और फिक्सचर नियंत्रण | मशीनिंग या माप के दौरान भागों को कैसे स्थित किया जाता है | बोर, चेहरे, धागे, या छेद-स्थिति के बहाव को रोकता है |
| परीक्षण प्रक्रिया में | उत्पादन के दौरान प्रथम-टुकड़ा और गश्ती जाँच | टूल घिसाव या सेटअप संबंधी समस्याओं का शीघ्र पता लगाता है |
| अंतिम माप | प्रमुख आयामों के लिए वास्तविक मान | क्रेता अनुमोदन और साइट प्राप्त करने का समर्थन करता है |
| पैकिंग सुरक्षा | धागे, बेवेल, चेहरे, खांचे, कोटिंग, या मशीनीकृत सतहें | स्वीकृति के बाद पारगमन क्षति को रोकता है |
एक व्यावहारिक वर्कफ़्लो ड्राइंग और विनिर्देश समीक्षा से शुरू होता है। आपूर्तिकर्ता को यह पुष्टि करनी चाहिए कि क्या अनुरोधित उत्पाद खरीदार की आवश्यकताओं के तहत निर्मित, परीक्षण, निरीक्षण, पैक और शिप किया जा सकता है। खरीद आदेश जारी होने से पहले किसी भी अपवाद पर चर्चा की जानी चाहिए।
अंतिम रिलीज़ को भौतिक सामान को दस्तावेज़ीकरण पैकेज से जोड़ना चाहिए। उत्पाद चिह्न, हीट नंबर, आइटम नंबर, निरीक्षण रिपोर्ट, पैकिंग सूचियां और चालान विवरण मेल खाने चाहिए।
आपूर्तिकर्ता और निरीक्षण चेकलिस्ट
- कोटेशन से पहले लागू सामग्री ग्रेड, उत्पाद मानक और ड्राइंग संशोधन की पुष्टि करें।
- जहां आवश्यकता लागू होती है वहां विनिर्माण मार्ग और निरीक्षण चरण को परिभाषित करें।
- जब परियोजना को तकनीकी अनुमोदन की आवश्यकता हो तो वास्तविक मूल्यों वाली रिपोर्ट की आवश्यकता होती है।
- एमटीसी, परीक्षण रिपोर्ट, आयामी रिपोर्ट और पैकिंग सूचियों को हीट नंबर या आइटम नंबर से लिंक करें।
- उत्पादन से पहले नमूनाकरण नियम, स्वीकृति मानदंड, पुन: परीक्षण नीति और अस्वीकृति प्रबंधन को स्पष्ट करें।
- पूछें कि क्या आपूर्तिकर्ता प्रक्रिया को घर में निष्पादित करता है या किसी योग्य भागीदार के माध्यम से करता है।
- पुष्टि करें कि मापने के उपकरण, गेज या निरीक्षण उपकरण उत्पाद के आकार और सहनशीलता के लिए उपयुक्त हैं।
- कस्टम या नव विकसित भागों के लिए प्रथम-लेख निरीक्षण शामिल करें।
- मशीनीकृत चेहरों, धागों, बेवलों, कोटिंग्स और सीलिंग क्षेत्रों के लिए पैकिंग सुरक्षा की समीक्षा करें।
- महत्वपूर्ण सेवा के लिए, शिपमेंट जारी करने से पहले तीसरे पक्ष के निरीक्षण या दस्तावेज़ अनुमोदन की योजना बनाएं।
पाइप फिटिंग, वाल्व और फ्लैंज के लिए आवेदन
पाइप फिटिंग के लिए, निवेश कास्टिंग ओवन कोहनी, टीज़, रेड्यूसर, कैप, कपलिंग, यूनियन, शाखा आउटलेट, सॉकेट वेल्ड फिटिंग, थ्रेडेड फिटिंग और कस्टम स्पेशल को प्रभावित कर सकता है। खरीदार को उन विशेषताओं पर ध्यान केंद्रित करना चाहिए जो वेल्डिंग, दबाव सेवा, असेंबली, संक्षारण संरक्षण, या अंतिम-उपयोगकर्ता स्वीकृति को प्रभावित करती हैं।
वाल्वों के लिए, यही विषय बॉडी, बोनट, कवर, स्टेम, सीट, डिस्क, एंड कनेक्शन और दबाव बनाए रखने वाले कास्ट या फोर्ज्ड भागों पर लागू हो सकता है। वाल्व घटकों को अक्सर करीबी नियंत्रण की आवश्यकता होती है क्योंकि सीलिंग, दबाव परीक्षण, संचालन और अंतिम असेंबली कई संबंधित आयामों और सामग्री रिकॉर्ड पर निर्भर करती है।
फ़्लैंज के लिए, खरीदारों को सामग्री ट्रैसेबिलिटी, फेसिंग प्रकार, बोर, दबाव वर्ग, बोल्ट-होल पैटर्न, सीलिंग सतह की गुणवत्ता, कोटिंग और पैकिंग सुरक्षा के साथ आवश्यकता की समीक्षा करनी चाहिए। जहां स्टेनलेस स्टील वाल्व बॉडी और फिटिंग कास्टिंग से लिंक शामिल है, रिपोर्ट को स्पष्ट रूप से वितरित फ्लैंज या फ्लैंज-कनेक्टेड घटक से मेल खाना चाहिए।
अक्सर पूछे जाने वाले प्रश्न
क्या प्रत्येक पाइप घटक ऑर्डर पर निवेश कास्टिंग ओवन आवश्यक है?
नहीं, आवश्यकता सामग्री ग्रेड, उत्पाद मानक, सेवा स्थिति, अंतिम-उपयोगकर्ता विनिर्देश और ऑर्डर जोखिम पर निर्भर करती है। मानक स्टॉक आइटमों को हल्के दस्तावेज़ पैकेज की आवश्यकता हो सकती है, जबकि कस्टम, दबाव बनाए रखने, कम तापमान, समुद्री, या ईपीसी प्रोजेक्ट आइटमों को अक्सर अधिक विस्तृत सत्यापन की आवश्यकता होती है।
खरीदारों को आरएफक्यू में क्या शामिल करना चाहिए?
उत्पाद विवरण, सामग्री ग्रेड, मानक, ड्राइंग संशोधन, आकार सीमा, मात्रा, निरीक्षण दायरा, स्वीकृति मानदंड, रिपोर्ट प्रारूप, पैकिंग आवश्यकता और वितरण शर्तें शामिल करें। यदि परियोजना को तीसरे पक्ष के निरीक्षण या वास्तविक मापा मूल्यों की आवश्यकता है, तो मूल्य निर्धारण को अंतिम रूप देने से पहले बताएं।
खरीदार बड़ा ऑर्डर देने से पहले आपूर्तिकर्ता की क्षमता का सत्यापन कैसे कर सकते हैं?
समान उत्पादों से नमूना रिपोर्ट मांगें, उपयोगी होने पर उपकरण और प्रक्रिया फ़ोटो की समीक्षा करें, नए भागों के लिए प्रथम-लेख निरीक्षण की आवश्यकता है, और जांचें कि आपूर्तिकर्ता सामग्री से तैयार माल तक ट्रैसेबिलिटी कैसे बनाए रखता है। महत्वपूर्ण आदेशों के लिए, तृतीय-पक्ष गवाह बिंदु या प्री-शिपमेंट दस्तावेज़ समीक्षा का उपयोग करें।
अगले कदम
पाइप फिटिंग, वाल्व, फ्लैंज, या कस्टम पाइप उपकरण के लिए जहां निवेश कास्टिंग ओवन गुणवत्ता, वितरण, या परियोजना अनुमोदन को प्रभावित करता है, अपने चित्र, मानक, सामग्री ग्रेड, निरीक्षण आवश्यकताओं और हेबै नोअन पाइप उपकरण के साथ वितरण कार्यक्रम साझा करें। स्पष्ट तकनीकी इनपुट उत्पादन योजना, दस्तावेज़ीकरण, पता लगाने की क्षमता और शिपमेंट की तैयारी को संरेखित करने में मदद करते हैं।
एक उद्धरण का अनुरोध करें