
Overzicht
Slijtvaste koolstofstalen buisis een brede commerciële term voor stalen buizen die zijn ontworpen om erosieve of schurende omstandigheden beter te doorstaan dan gewone buizen. Het is niet één universele ASTM- of ASME-materiaalkwaliteit. Oplossingen kunnen bestaan uit buizen vervaardigd uit slijtvaste plaat, dikker koolstofstaal met corrosie-/erosietolerantie, harde interne oppervlakken, overlays van aluminium, rubberen of keramische voeringen, polyurethaansystemen of vervangbare slijtdelen.
De juiste oplossing hangt af van wat de slijtage veroorzaakt. De deeltjesgrootte, hardheid, vorm, concentratie, snelheid, impacthoek, stromingsregime, temperatuur, corrosie en pijpleidinggeometrie van de slurry hebben allemaal invloed op het materiaalverlies. Een “AR400” of soortgelijk hardheidslabel van een plaatproducent is op zichzelf geen volledige leidingspecificatie en mag niet als zodanig worden behandeld.
Waarom het belangrijk is voor pijpcomponenten
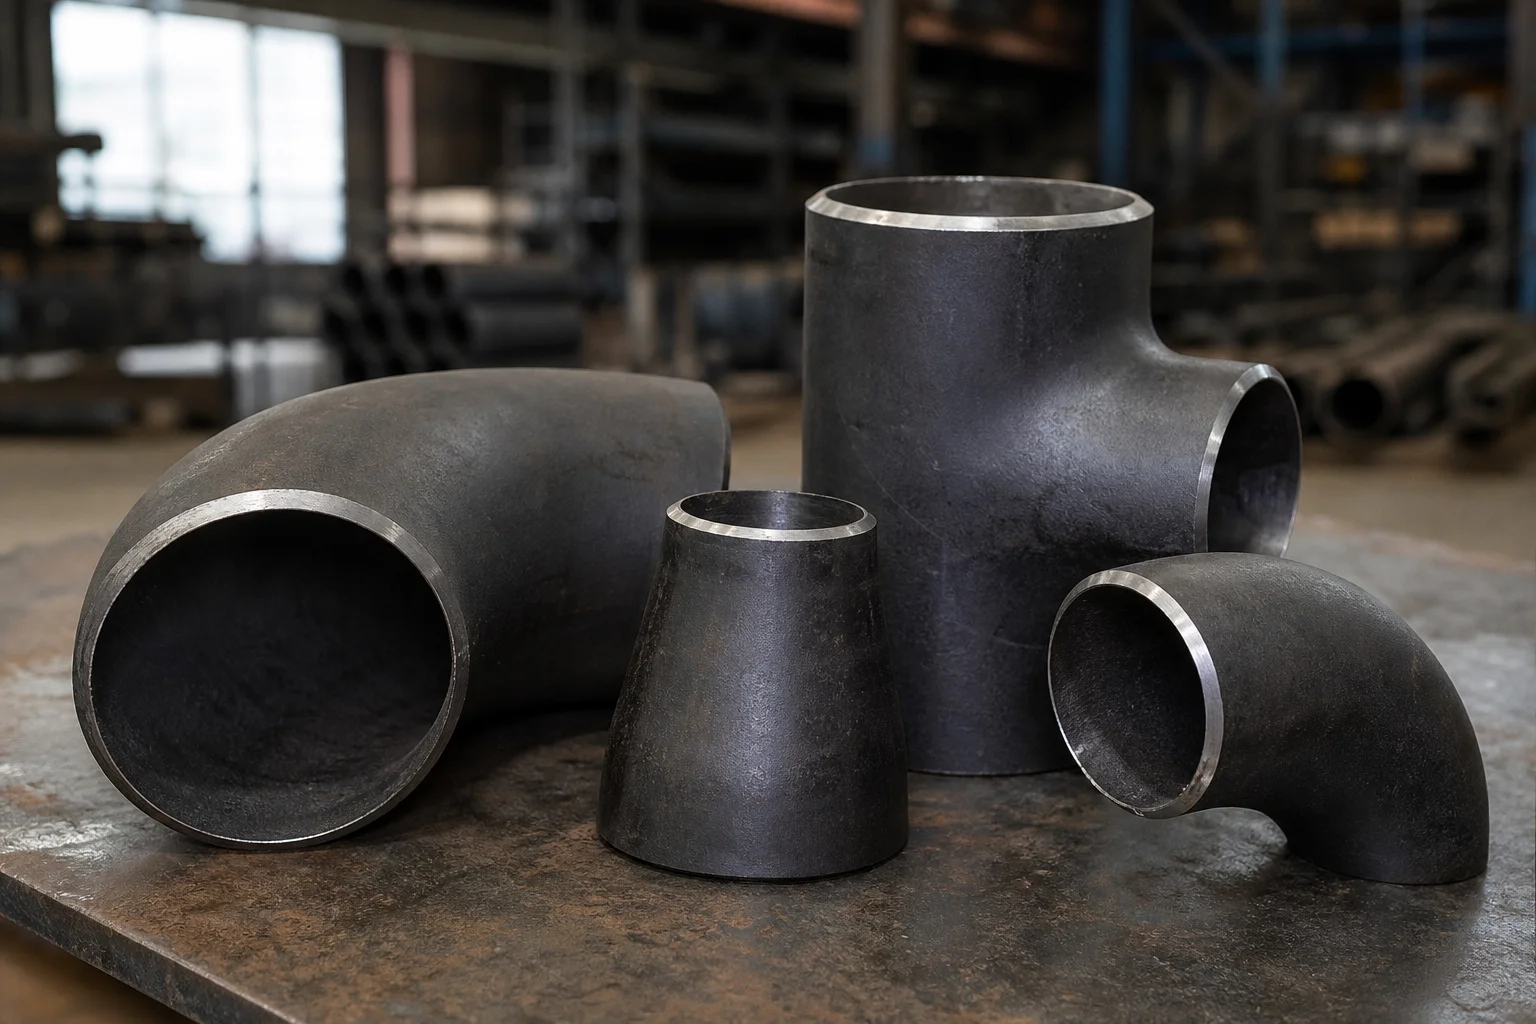
Slijtage is zelden uniform. Ellebogen, T-stukken, verloopstukken, kruispunten van aftakkingen, pompafvoeren, knelpunten en hoogteverschillen kunnen een veel hogere lokale slijtage ervaren dan rechte buizen. Een project waarbij rechte buizen worden geüpgraded maar de standaardellebogen ongewijzigd blijven, kan nog steeds eerst bij de fittingen mislukken.
Slijtage en corrosie kunnen ook een wisselwerking hebben. Een harder staal kan bestand zijn tegen het snijden van deeltjes, maar toch corroderen in de dragervloeistof. Omgekeerd is het mogelijk dat een corrosiebestendige voering deeltjes met hoge impact niet overleeft. Het systeem moet worden beoordeeld op gecombineerde erosie-corrosie wanneer beide mechanismen mogelijk zijn.
Fabricage voegt nog een beperking toe. Plaat met een hoge hardheid kan speciale eisen stellen aan het snijden, vormen, voorverwarmen, verbruiksartikelen, warmte-invoer en waterstofregeling van de plaatfabrikant. Deze instructies moeten in de lasprocedure worden geïntegreerd en niet worden gekopieerd uit de gewone praktijk van koolstofstalen buizen.
Methoden, parameters of proces
| Slijtagebeheersingsbenadering | Kracht | Belangrijkste beperking om te controleren |
|---|---|---|
| Dikker conventioneel koolstofstaal | Eenvoudige fabricage en voorspelbare vervanging | Hoger gewicht en kan nog steeds snel slijten op impactzones |
| Slijtvaste plaatbuis | Hogere hardheid voor slijtage door glijden/stoten | De vorm- en lasprocedure moeten geschikt zijn voor de plaatkwaliteit |
| Hardoplas/lasoverlay | Gelokaliseerde slijtagebescherming | Scheurpatroon, verdunning, lasbaarheid, reparatiestrategie |
| Keramische voering | Uitstekende hardheid en slijtvastheid | Impact, hechting, voegdetails, temperatuur, broosheid |
| Rubberen voering | Goed voor geselecteerde slurry- en impactdiensten | Temperatuur, chemische compatibiliteit, snij-/scheurweerstand |
| Polyurethaan voering | Sterke polymeerbescherming in geselecteerde diensten | Temperatuur, chemie, hechting, dikte |
| Legering/beklede voering | Combineert structurele schaal en resistent oppervlak | Kosten, complexiteit van de fabricage, overgangslassen |
Een nuttig technisch overzicht scheidthardheidvantaaiheidEnlasbaarheid. Een zeer hoge hardheid is niet automatisch de beste als de buis koud strak moet worden gevormd, uitgebreid moet worden gelast of moet worden blootgesteld aan schokken die scheuren kunnen veroorzaken. Er moeten productspecifieke gegevens van de staal- of voeringfabrikant worden gebruikt.
Voor slurrysystemen zijn slijtagemodellering en veldgeschiedenis vaak waardevoller dan generieke materiaalranglijsten. Als de fabriek over bestaande diktemonitoringsgegevens beschikt, kunt u deze gebruiken om zones met hoge slijtage te identificeren en verbeteringen aan te brengen.
Leveranciers- en inspectiechecklist
- Beschrijf de getransporteerde vaste stoffen, dragervloeistof, concentratiebereik, temperatuur en snelheid.
- Geef indien beschikbaar informatie over de deeltjesgrootteverdeling en hardheid/mineraal.
- Identificeer de bekende slijtagelocaties en de beoogde levensduur.
- Geef op of de oplossing een AR-plaat, overlay, keramiek, rubber, polyurethaan of een ander systeem is.
- Voor AR-platen zijn de exacte producentenkwaliteit/specificatie en dikte vereist.
- Verkrijg fabricage- en lasrichtlijnen voor het geselecteerde materiaal.
- Kwalificeer vorm- en lasprocedures waar nodig.
- Controleer de rondheid van de buis, de naadkwaliteit, de dikte van de wand/voering en de eindafmetingen.
- Inspecteer de continuïteit van de liner of overlay met behulp van de door het project gespecificeerde methode.
- Definieer reparatieprocedures voor veldverbindingen en beschadigde slijtageoppervlakken.
- Plan diktecontrolelocaties voor service.
- Controleer het drukontwerp afzonderlijk van de slijtvastheid; hardheid alleen bepaalt niet de drukwaarde.
Toepassing op pijpfittingen, kleppen en flenzen
Ellebogen zijn vaak de belangrijkste componenten bij schuurtoepassingen, omdat deeltjes van richting veranderen en de buitenradius kunnen beïnvloeden. Opties zijn onder meer dikkere ellebogen, geometrie met lange straal, inductiebochten, hardfacing, gegoten slijtellebogen, met keramiek beklede ellebogen of vervangbare spoelstukken, afhankelijk van het systeem.
Reducers en T-stukken zorgen ook voor lokale versnelling, recirculatie of impact. Hun voeringovergangen moeten abrupte stappen vermijden die slijtage kunnen concentreren.
Kleppen in mestverwerking vereisen speciale aandacht voor zittingen, bekleding, carrosseriedoorgangen en spelingen. Een slijtvaste leiding die is aangesloten op een standaardklep met zachte zitting kan het faalpunt in de klep verplaatsen.
Flenzen en pakkingen moeten zo worden geplaatst dat de voering of het slijtoppervlak netjes door de verbinding gaat. Beklede systemen hebben mogelijk speciale flensvlakken, bevestigingsdetails of pakkingselectie nodig, gedefinieerd door de systeemleverancier.
Veelgestelde vragen
Is slijtvaste koolstofstalen buis een standaardkwaliteit?
Nee. Het is een brede productcategorie. De feitelijke specificatie kan een gepatenteerde slijtvaste plaatkwaliteit zijn, een standaard koolstofstalen buis met extra slijtagebescherming, of een gevoerde/overlappende constructie.
Betekent een hogere hardheid altijd een langere levensduur?
Nee. De levensduur van de slijtage hangt af van het slijtagemechanisme, de impact, de taaiheid, de corrosie, de fabricagekwaliteit en de geometrie. Overmatige hardheid kan ook het vormen en lassen bemoeilijken.
Zijn ellebogen kwetsbaarder dan rechte buizen?
Vaak wel bij slurry- en vaste stoffen, omdat deeltjes bij de ellebogen van richting veranderen, maar de werkelijke slijtagepatronen zijn afhankelijk van stroming en geometrie. Indien beschikbaar moeten velddiktegegevens worden gebruikt.
Kunnen slijtvaste buizen drukbestendig zijn?
Ja, maar het drukontwerp moet worden vastgesteld op basis van het structurele drukhoudende materiaal, de afmetingen, de ontwerpcode, de laskwaliteit en de toegestane eigenschappen. Een slijtvastheidslabel alleen geeft geen indicatie van de drukwaarde.
Volgende stappen
Geef voor een offerteaanvraag bedrijfsgegevens en de verwachte slijtagelevensduur op, in plaats van alleen om “slijtvaste buizen” te vragen. Vraag leveranciers om het exacte constructiemateriaal, de slijtlaag of voering, het fabricageproces, de las-/veldverbindingsmethode, het inspectieplan en de vervangingsstrategie te vermelden. Elke bedrijfseigen kwaliteit of voeringlimiet moet worden geverifieerd aan de hand van het huidige gegevensblad en het projectontwerp van de fabrikant.
Vraag een offerte aan


