Ringkasan
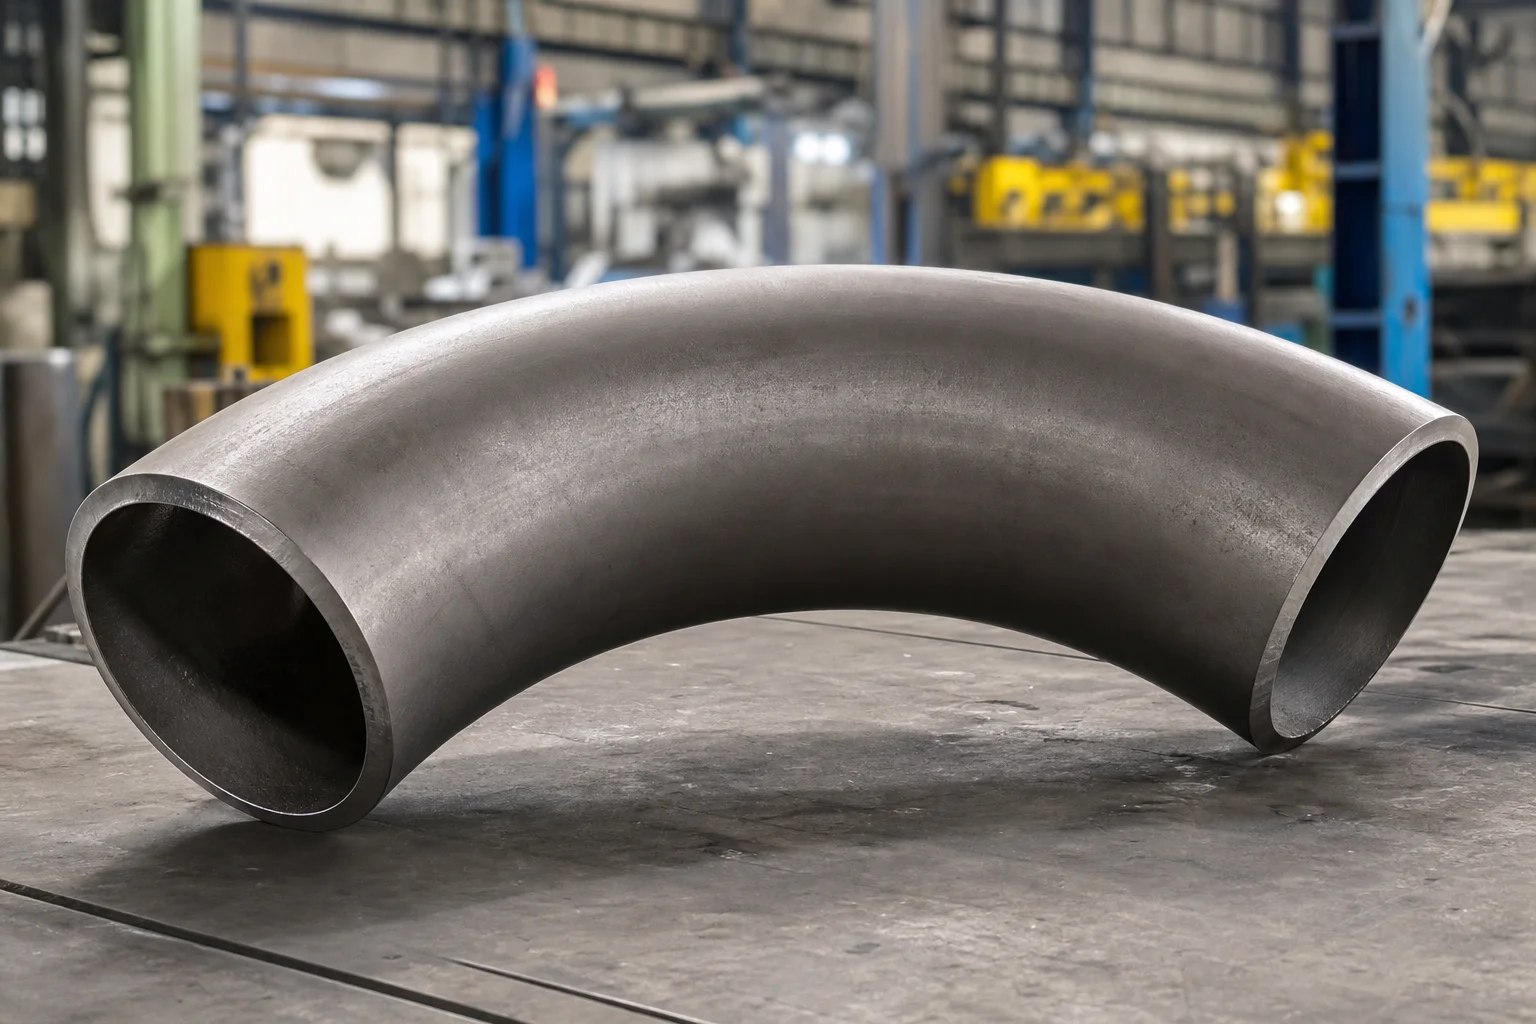
Proses Pembuatan dan Kontrol Kualitas Butt-Weld Elbowpaling baik dikelola sebagai rangkaian keputusan teknis yang terdokumentasi daripada pemeriksaan visual akhir. Untuk pembeli industri, tujuan praktisnya adalah pembentukan mandrel, pengepresan, segmentasi jika diizinkan, pengukuran, perlakuan panas, kemiringan, dan inspeksi siku. Pemasok yang cakap harus mampu menjelaskan rute, mengidentifikasi catatan yang dihasilkan pada setiap tahap, dan menghubungkan catatan tersebut dengan barang yang dikirimkan.
Panduan ini memberikan kerangka jawaban pertama untuk meninjau proses pembuatan siku las butt. Panduan ini ditulis untuk kontraktor teknik, distributor, pembeli proyek, inspektur, dan tim pemeliharaan yang mencari produk yang mengandung tekanan. Artikel tersebut merupakan bantuan pengadaan, bukan pengganti kode yang mengatur, standar produk, gambar yang disetujui, spesifikasi pembelian, atau penilaian teknik yang memenuhi syarat. Selalu verifikasi edisi yang disebutkan dalam kontrak sebelum mengeluarkan pesanan atau menerima materi.
Mengapa Penting untuk Komponen Pipa
Komponen pipa harus menyatu, menahan tekanan, tahan terhadap lingkungan servis, dan tetap dapat dilacak selama fabrikasi dan pengoperasian. Ketidakcocokan kecil dalam material, ketebalan dinding, permukaan, persiapan akhir, perlakuan panas, atau penerimaan pengujian dapat menyebabkan penundaan di bengkel fabrikasi, pengerjaan ulang lapangan yang mahal, atau risiko integritas yang dapat dihindari.
Topik yang sama juga mempengaruhi kinerja komersial. Persyaratan yang jelas mengurangi ambiguitas penawaran, mencegah pemasok menentukan harga untuk cakupan yang berbeda, dan membuat inspeksi menjadi lebih efisien. Ketika pesanan pembelian menyebutkan standar, mutu, dimensi, pengujian, dokumen, penandaan, pengawetan, dan kriteria penerimaan yang berlaku, pemasok dapat merencanakan produksi dan pembeli dapat membandingkan penawaran berdasarkan kesamaan.
Kontrol yang dibahas di sini berlaku langsung pada siku radius panjang, siku radius pendek, siku radius khusus, dan siku dinding berat. Kepentingan relatifnya berubah seiring dengan tekanan, suhu, korosi, tugas siklik, ukuran, rute produksi, dan kekritisan proyek. Pemesanan utilitas rutin mungkin memerlukan sertifikat standar dan laporan dimensi, sedangkan proyek minyak, gas, kimia, atau pembangkit listrik yang kritis mungkin memerlukan prosedur yang disetujui, pengujian yang disaksikan, NDT tambahan, dan buku catatan manufaktur yang lengkap.
Metode, Parameter, atau Proses
| Panggung | Kontrol praktis | Bukti khas | Risiko jika dihilangkan |
|---|---|---|---|
| 1 | Pilih bahan baku pipa atau berongga dengan kualitas, diameter, dinding, dan kemampuan penelusuran yang sesuai | Spesifikasi, gambar, lembar data, atau kartu rute yang disetujui | Beda pihak bekerja dengan asumsi teknis berbeda |
| 2 | Bentuk siku dengan mandrel panas, pengepresan, atau cara lain yang disetujui sambil mengontrol penipisan dan ovalitas | Daftar nomor panas, sertifikat, dan catatan pemeriksaan penerimaan | Ketercampuran material atau kemampuan penelusuran yang rusak |
| 3 | Ukur dan kalibrasi siku untuk mencapai persyaratan sudut, tengah-ke-ujung, dan diameter ujung | Laporan dalam proses, catatan pengukuran yang dikalibrasi, atau log parameter | Variasi dimensi atau proses yang tersembunyi mencapai pemeriksaan akhir |
| 4 | Terapkan perlakuan panas dan pembersihan permukaan yang sesuai dengan bahan dan proses | Laporan inspeksi, NDT, uji tekanan, atau uji fungsional | Penerimaan diklaim tanpa bukti uji objektif |
| 5 | Mesin miring, periksa dimensi dan permukaan, tandai, lapisi, dan kemas siku yang sudah jadi | Catatan rilis akhir, daftar pengepakan, catatan penandaan, dan indeks berkas | Barang yang dikirim tidak dapat direkonsiliasi dengan catatan proyek |
Langkah 1: Pilih bahan baku pipa atau berongga dengan kualitas, diameter, dinding, dan kemampuan penelusuran yang sesuai.Tentukan siapa yang melakukan kegiatan tersebut, prosedur atau gambar mana yang mengendalikannya, instrumen atau perlengkapan apa yang digunakan, apa yang dimaksud dengan penerimaan, dan bagaimana hasilnya dicatat. Jika terjadi penyimpangan, identifikasi panas, benda, atau lot yang terkena dampak; hentikan pelepasan yang tidak terkendali; mendokumentasikan disposisi; dan ulangi pemeriksaan yang relevan setelah koreksi disetujui.
Langkah 2: Bentuk siku dengan mandrel panas, pengepresan, atau cara lain yang disetujui sambil mengontrol penipisan dan ovalitas.Tentukan siapa yang melakukan kegiatan tersebut, prosedur atau gambar mana yang mengendalikannya, instrumen atau perlengkapan apa yang digunakan, apa yang dimaksud dengan penerimaan, dan bagaimana hasilnya dicatat. Jika terjadi penyimpangan, identifikasi panas, benda, atau lot yang terkena dampak; hentikan pelepasan yang tidak terkendali; mendokumentasikan disposisi; dan ulangi pemeriksaan yang relevan setelah koreksi disetujui.
Langkah 3: Ukur dan kalibrasi siku untuk mencapai persyaratan sudut, tengah-ke-ujung, dan diameter ujung.Tentukan siapa yang melakukan kegiatan tersebut, prosedur atau gambar mana yang mengendalikannya, instrumen atau perlengkapan apa yang digunakan, apa yang dimaksud dengan penerimaan, dan bagaimana hasilnya dicatat. Jika terjadi penyimpangan, identifikasi panas, benda, atau lot yang terkena dampak; hentikan pelepasan yang tidak terkendali; mendokumentasikan disposisi; dan ulangi pemeriksaan yang relevan setelah koreksi disetujui.
Langkah 4: Terapkan perlakuan panas dan pembersihan permukaan yang sesuai dengan bahan dan proses.Tentukan siapa yang melakukan kegiatan tersebut, prosedur atau gambar mana yang mengendalikannya, instrumen atau perlengkapan apa yang digunakan, apa yang dimaksud dengan penerimaan, dan bagaimana hasilnya dicatat. Jika terjadi penyimpangan, identifikasi panas, benda, atau lot yang terkena dampak; hentikan pelepasan yang tidak terkendali; mendokumentasikan disposisi; dan ulangi pemeriksaan yang relevan setelah koreksi disetujui.
Langkah 5: Mesin miring, periksa dimensi dan permukaan, tandai, lapisi, dan kemas siku yang sudah jadi.Tentukan siapa yang melakukan kegiatan tersebut, prosedur atau gambar mana yang mengendalikannya, instrumen atau perlengkapan apa yang digunakan, apa yang dimaksud dengan penerimaan, dan bagaimana hasilnya dicatat. Jika terjadi penyimpangan, identifikasi panas, benda, atau lot yang terkena dampak; hentikan pelepasan yang tidak terkendali; mendokumentasikan disposisi; dan ulangi pemeriksaan yang relevan setelah koreksi disetujui.
Daftar Periksa Pemasok dan Inspeksi
Gunakan daftar periksa berikut saat mengkualifikasi pemasok atau meninjau pesanan terkait proses pembuatan siku las butt:
- Konfirmasikan cakupan produk yang tepat, tingkat bahan, rentang ukuran, kelas tekanan atau dinding, sambungan menghadap atau ujung, kuantitas, dan kondisi pengiriman.
- Cantumkan setiap standar yang mengatur dan edisi kontraknya. Selesaikan konflik antara pesanan pembelian, lembar data, gambar, dan standar referensi sebelum produksi.
- Mintalah usulan rute produksi, peralatan utama, pengendalian proses, aktivitas subkontrak, dan rencana inspeksi dan pengujian.
- Verifikasi ketertelusuran material tingkat panas dari stok masuk melalui pemotongan, pembentukan, penempaan, perlakuan panas, pemesinan, perakitan, penandaan, dan pengepakan.
- Tinjau kualifikasi personel dan persetujuan prosedur untuk pengelasan, NDT, perlakuan panas, pelapisan, pengujian tekanan, dan proses khusus bila berlaku.
- Konfirmasikan status kalibrasi dan rentang yang sesuai untuk instrumen dimensi, pengukur uji, perekam suhu, penganalisis PMI, dan peralatan NDT.
- Tentukan titik saksi dan titik penahanan, periode pemberitahuan, rencana pengambilan sampel, kriteria penerimaan, dan otoritas yang dapat menyetujui penyimpangan.
- Memerlukan catatan aktual untuk karakteristik penting; jangan hanya mengandalkan daftar periksa umum yang tidak ditandatangani atau sertifikat kesesuaian akhir.
- Konfirmasikan konten penandaan, ketahanan tag atau stensil, perlindungan permukaan flensa dan kemiringan, pencegahan karat, metode pengepakan, dan identifikasi dokumen.
- Sebelum pengiriman, rekonsiliasi jumlah, nomor panas, penandaan barang, sertifikat, laporan inspeksi, penutupan ketidaksesuaian, dan daftar pengepakan.
Pemasok yang kredibel harus menjawab poin-poin ini dengan dokumen terkontrol dan bukti produksi. Klaim pemasaran, foto peralatan yang tidak terkait, atau sertifikat yang tidak dapat dihubungkan dengan panas dan barang yang disuplai tidak setara dengan jaminan kualitas yang dapat ditelusuri.
Aplikasi untuk Kelengkapan Pipa, Katup, dan Flensa
Prinsip-prinsip dalam panduan ini harus diterjemahkan ke dalam kontrol khusus produk, bukan disalin tanpa perubahan di setiap pesanan. Halaman komersial terdekat untuk topik ini adalahSiku Baja Karbon,Siku Baja Tahan Karat,Perlengkapan Pipa Las Butt.
Perlengkapan Pipa
Untuk alat kelengkapan pipa, interpretasikan proses pembuatan siku las butt melalui identitas material, rute pembentukan atau penempaan, distribusi ketebalan dinding, geometri, persiapan ujung las atau soket/benang, perlakuan panas, kondisi permukaan, penandaan, dan pengepakan. Siku, tee, reduksi, penutup, dan alat kelengkapan tempa tidak memiliki titik pemeriksaan yang sama, sehingga spesifikasi pembelian harus menyebutkan jenis pemasangan dan persyaratan produk yang mengaturnya.
katup
Untuk katup, terapkan prinsip inti yang sama pada bagian bodi dan kap mesin yang mengandung tekanan, bahan trim dan penyegel, perbautan, kebersihan rakitan, gerak atau torsi pengoperasian, uji tekanan, pemeriksaan fungsional, pelestarian, dan dokumentasi. Lembar data katup harus mengidentifikasi persyaratan desain dan pengujian daripada mengandalkan deskripsi luas seperti “katup industri”.
Flensa
Untuk flensa, hubungkan topik dengan bahan awal, rute penempaan atau pelat, perlakuan panas, geometri lubang dan hub, ketebalan, pola baut, jenis dan penyelesaian permukaan, runout, penandaan, dan perlindungan permukaan penyegelan. Ukuran, kelas, tipe flensa, material, permukaan, lubang, dan dinding pipa yang cocok harus dinyatakan bersama-sama.
Di ketiga kelompok produk, spesifikasi pembelian harus mengidentifikasi hasil mana yang harus muncul dalam berkas akhir. Hal ini menciptakan jembatan praktis antara konten teknis dan pengadaan: pembeli dapat mengirimkan ukuran, bahan, standar dan edisi, kelas atau dinding, kuantitas, kondisi layanan, tingkat inspeksi, daftar dokumentasi, pelapisan, pengepakan, dan gambar alih-alih meminta produk “kualitas terbaik” yang tidak ditentukan.
Pertanyaan Umum
Apa yang harus ditentukan terlebih dahulu oleh pembeli untuk proses pembuatan siku las butt?
Mulailah dengan produk, tingkat bahan, standar dimensi atau desain, ukuran, kelas atau dinding, sambungan ujung atau permukaan, kuantitas, kondisi layanan, edisi kontrak, dan dokumen inspeksi yang diperlukan. Tambahkan pengujian khusus proyek hanya setelah memastikan bahwa pengujian tersebut relevan secara teknis dan kriteria penerimaan telah ditentukan.
Catatan manakah yang memberikan bukti kepatuhan yang paling kuat?
Paket terkuat biasanya menggabungkan ketertelusuran item atau panas dengan sertifikat material, catatan proses terkontrol, hasil dimensi aktual, NDT atau laporan uji tekanan yang diperlukan, referensi kalibrasi, catatan penandaan, penutupan ketidaksesuaian, dan dokumen pelepasan akhir. Set pastinya tergantung pada produk dan spesifikasi pembelian.
Bisakah pemeriksaan akhir menggantikan pengendalian proses?
Tidak. Pemeriksaan akhir dapat mengidentifikasi banyak masalah yang terlihat atau dapat diukur, namun pemeriksaan tersebut mungkin tidak mengungkapkan adanya campuran material yang kehilangan kemampuan penelusuran, siklus perlakuan panas yang salah, perbaikan yang tidak tercatat, atau kondisi pemesinan yang tersembunyi setelah perakitan. Penjaminan mutu yang efektif menggunakan pengendalian terencana di seluruh produksi.
Seberapa sering artikel ini dan data SEO-nya harus ditinjau?
Tinjau referensi teknis setiap kali standar yang mengatur atau persyaratan kontrak berubah. Setelah publikasi, tinjau kinerja Google Search Console setelah kira-kira 28 hari dan sekali lagi selama jangka waktu 90 hari. Tingkatkan halaman ketika tayangan meningkat namun rasio klik-tayang masih lemah, ketika pertanyaan yang relevan tidak dijawab dengan jelas, atau ketika tautan produk dan bukti faktual dapat diperkuat.
Apa yang membuat topik ini berguna untuk permintaan penawaran?
Ini mengubah pembentukan mandrel, pengepresan, segmentasi jika diizinkan, ukuran, perlakuan panas, kemiringan, dan pemeriksaan siku menjadi informasi pesanan yang dapat diperiksa. Pemasok dapat mengutip lebih akurat jika RFQ mencakup gambar atau lembar data, standar dan edisi, bahan, dimensi, jumlah, pengujian, dokumentasi, penandaan, pelapisan, pengepakan, dan tujuan pengiriman.
Langkah Selanjutnya
Kirimkan daftar atau gambar produk Anda dengan kelas bahan, standar dan edisi, ukuran, kelas tekanan atau ketebalan dinding, kuantitas, kondisi layanan, persyaratan inspeksi, daftar dokumentasi, pelapisan, pengepakan, dan tujuan. Hebei Nuo'an Pipe Fittings Equipment Co., Ltd. dapat meninjau kemampuan manufaktur dan menyiapkan respons teknis-komersial untuk alat kelengkapan pipa, flensa, dan katup industri yang relevan.
Permintaan Penawaran