
Ringkasan
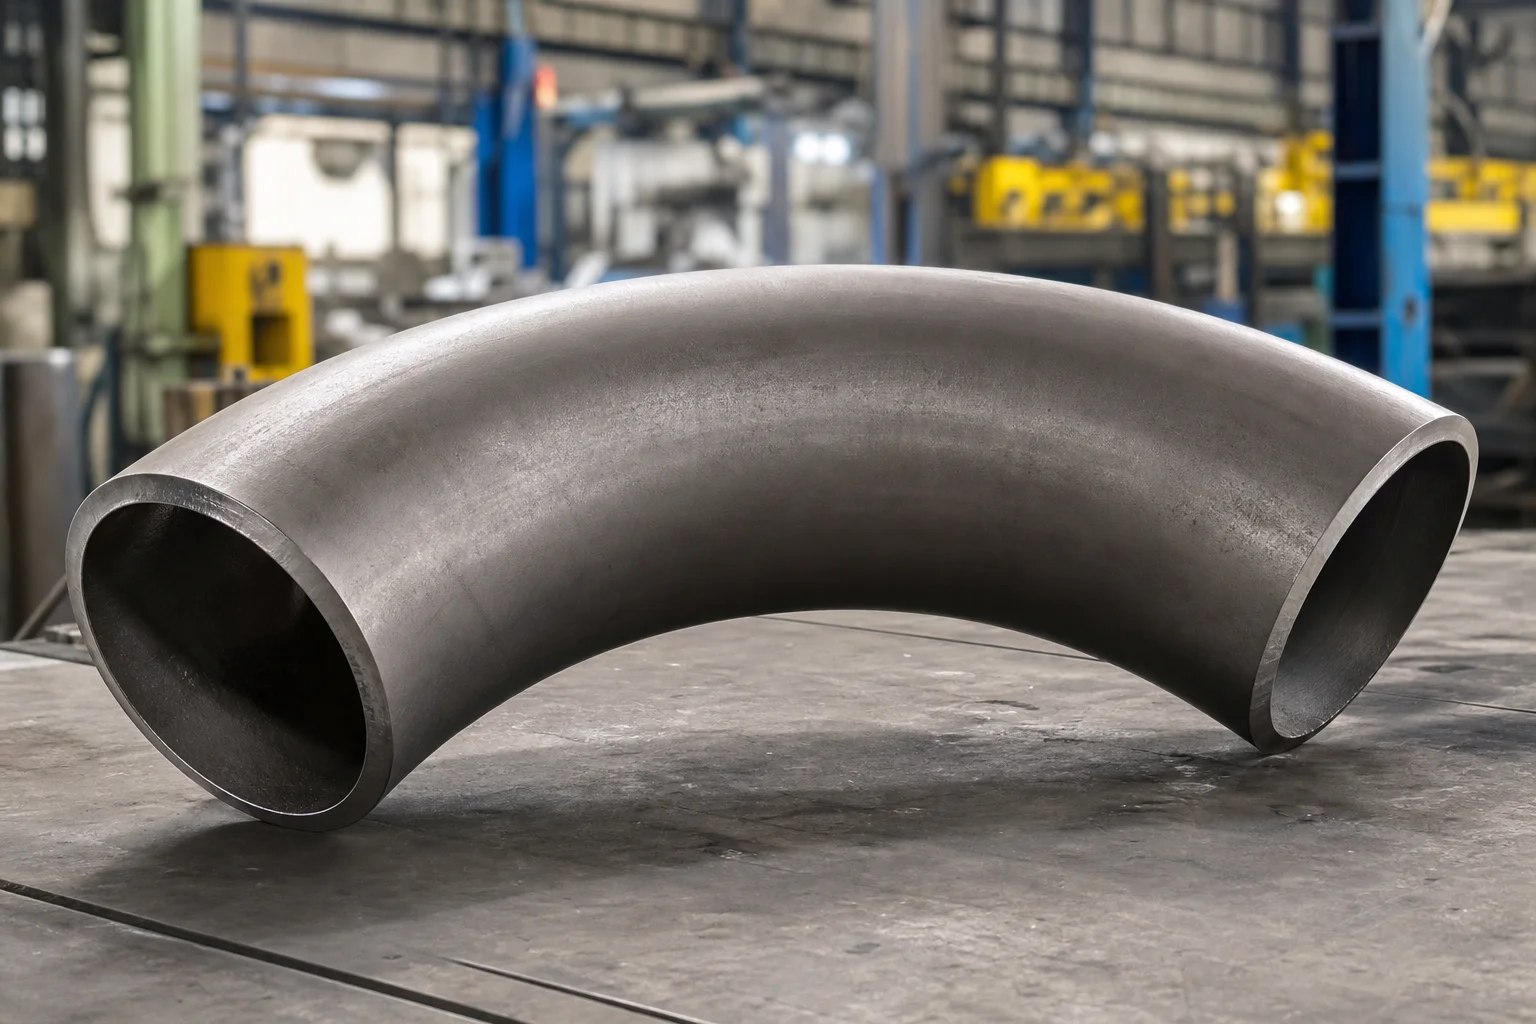
Tekuk pipa induksi panas dihasilkan dengan melewatkan pipa melalui zona panas induksi yang sempit sementara gaya dorong dan lengan tekuk yang terkontrol membentuk radius dan sudut yang diperlukan. Proses ini menciptakan tikungan berradius besar dengan atau tanpa garis singgung lurus dan banyak digunakan untuk jaringan pipa, perpipaan proses, sistem tenaga, dan instalasi berdiameter besar.
Tikungan induksi tidak sama dengan siku ASME B16.9 standar. Biasanya terbuat dari pipa dan ditentukan berdasarkan diameter luar, ketebalan dinding awal, radius tikungan, sudut, panjang garis singgung, tingkat material, kondisi desain, dinding akhir minimum, perlakuan panas, pengujian, dan toleransi dimensi. ASME B16.49 memberikan persyaratan untuk tikungan induksi pengelasan butt baja tempa buatan pabrik untuk aplikasi transportasi dan pipa distribusi tertentu; proses dan perpipaan daya mungkin memerlukan persyaratan proyek dan kode yang berbeda.
Mengapa Penting untuk Komponen Pipa
Pembengkokan induksi dapat mengurangi jumlah las lingkar dibandingkan dengan beberapa siku dan dapat memberikan perubahan arah yang lebih mulus. Hal ini berguna untuk diameter besar, dinding berat, radius tidak standar, dan persyaratan perutean lapangan.
Pemanasan dan deformasi lokal juga mengubah ketebalan dinding, ovalitas, struktur mikro, kekerasan, dan tegangan sisa. Extradosnya cenderung encer, sedangkan intradosnya menebal. Oleh karena itu, pembeli harus menentukan jumlah minimum dinding jadi yang diperlukan daripada hanya memesan jadwal mulai nominal.
Sifat material setelah pembengkokan lebih penting daripada tampilan hasil akhir pembengkokan. Baja karbon, suhu rendah, tahan karat, dan baja paduan mungkin memerlukan suhu induksi, metode pendinginan, perlakuan panas, dan pengujian kualifikasi yang berbeda.
Metode, Parameter, atau Proses
Langkah-langkah proses yang umum adalah:
1. Tinjau kimia pipa awal, dimensi, jenis jahitan, dan ketertelusuran. 2. Memenuhi syarat atau menyetujui prosedur pembengkokan. 3. Tandai persyaratan orientasi tikungan, garis singgung, dan jahitan. 4. Panaskan pita melingkar sempit dengan induksi. 5. Dorong pipa melewati kumparan sementara lengan lentur mengontrol radius. 6. Terapkan pendinginan terkontrol sesuai bahan dan prosedur. 7. Selesaikan perlakuan panas jika diperlukan. 8. Potong dan siapkan ujungnya. 9. Melakukan pemeriksaan dimensi, pengujian mekanis, dan NDE. 10. Tandai dan lindungi tikungan untuk pengiriman.
| Parameter | Persyaratan pengadaan |
|---|---|
| Diameter luar | Nyatakan OD atau NPS aktual dengan standar dimensi |
| Dinding awal | Harus memungkinkan terjadinya penipisan yang diharapkan |
| Minimal dinding jadi | Nyatakan nilai yang diperlukan setelah pembengkokan |
| Jari-jari tikungan | Tentukan radius garis tengah, seperti 3D, 5D, atau nilai proyek |
| Sudut tikungan | Nyatakan sudut dan toleransi |
| Garis singgung | Tentukan panjang di setiap ujungnya |
| Bahan | Spesifikasi, kelas, perlakuan panas, persyaratan tambahan |
| Akhiri persiapan | Bevel, potongan persegi, potongan anak anjing, transisi internal |
| Pengujian | Dimensi, NDE, kekerasan, uji mekanis, uji hidro jika diperlukan |
“D” harus didefinisikan dengan jelas dalam urutannya, biasanya sebagai diameter luar nominal atau ukuran nominal pipa sesuai dengan konvensi proyek. Sebuah gambar mencegah kesalahpahaman.
Daftar Periksa Pemasok dan Inspeksi
- Konfirmasikan kode yang mengatur dan apakah ASME B16.49 berlaku untuk layanan tersebut.
- Tinjau sertifikat dan dimensi pipa awal.
- Menyetujui prosedur pembengkokan induksi dan variabel penting.
- Tentukan orientasi jahitan untuk pipa awal yang dilas.
- Ukur ketebalan dinding sebelum dan sesudah pembengkokan.
- Memetakan area transisi ekstrados, intrados, mahkota, dan garis singgung.
- Periksa radius tikungan, sudut, panjang singgung, ovalitas, dan kesejajaran ujung.
- Periksa apakah ada kerutan, tekukan, retakan, robekan permukaan, dan perataan lokal.
- Lakukan NDE yang ditentukan pada badan tekuk dan jahitan las.
- Periksa kekerasan dan area yang terkena panas.
- Tinjau catatan perlakuan panas pasca tikungan.
- Konfirmasikan pengambilan sampel uji mekanis dan kriteria penerimaan.
- Verifikasi kemiringan ujung, ketidakbulatan, dan kesesuaian lasan lapangan.
- Memerlukan buku data akhir untuk pipa kritis atau tikungan layanan listrik.
Aplikasi untuk Kelengkapan Pipa, Katup, dan Flensa
Tikungan induksi dapat menggantikan kelompok siku standar dalam perutean radius panjang, sehingga mengurangi jumlah pengelasan dan kehilangan tekanan lokal. Mereka sering dihubungkan ke pipa lurus, tee, reduksi, katup, atau flensa leher las. Panjang singgung harus menyisakan pipa lurus yang cukup untuk pengelasan, pemasangan di lapangan, NDE, penyangga, dan pemasangan.
Di dekat katup atau flensa, tikungan tidak boleh menyebabkan ketidaksejajaran pada sambungan. Tikungan yang besar juga memerlukan dukungan pengangkutan dan titik pengangkatan yang mencegah distorsi permanen.
Pertanyaan Umum
Apa perbedaan antara tikungan induksi dan siku?
Siku adalah fitting standar dengan dimensi pusat-ke-ujung yang ditentukan dan jari-jari umum seperti 1,5D atau 1D. Tikungan induksi terbuat dari pipa dan dapat memiliki radius khusus yang lebih besar, sudut tertentu, dan garis singgung.
Berapa banyak penipisan dinding yang terjadi selama pembengkokan induksi?
Tidak ada persentase universal yang cocok untuk setiap tikungan. Penipisan tergantung pada radius, rasio diameter terhadap ketebalan, bahan, suhu, prosedur, dan perkakas. Tentukan dinding minimum yang telah selesai dan verifikasi dengan pengukuran.
Bisakah pipa yang dilas ditekuk secara induksi?
Ini dapat digunakan jika spesifikasi material, persyaratan proyek, kualitas jahitan, orientasi jahitan, dan prosedur pembengkokan yang memenuhi syarat mengizinkannya.
Apakah ASME B16.49 berlaku untuk semua tikungan induksi?
Ruang lingkupnya terfokus pada tikungan induksi baja karbon buatan pabrik untuk sistem transportasi dan distribusi yang tercakup dalam kode pipa tertentu. Proses dan perpipaan daya mungkin memerlukan kode dan persyaratan proyek lainnya.
Langkah Selanjutnya
Kirimkan gambar tikungan dengan diameter luar, dinding awal, dinding akhir minimum, radius, sudut, garis singgung, bahan, kondisi desain, kode, kuantitas, perlakuan panas, pengujian, dan persyaratan dokumen. Tinjauan teknis awal sangat penting untuk pemilihan dinding awal dan prosedur.
Permintaan Penawaran


