
सिंहावलोकन
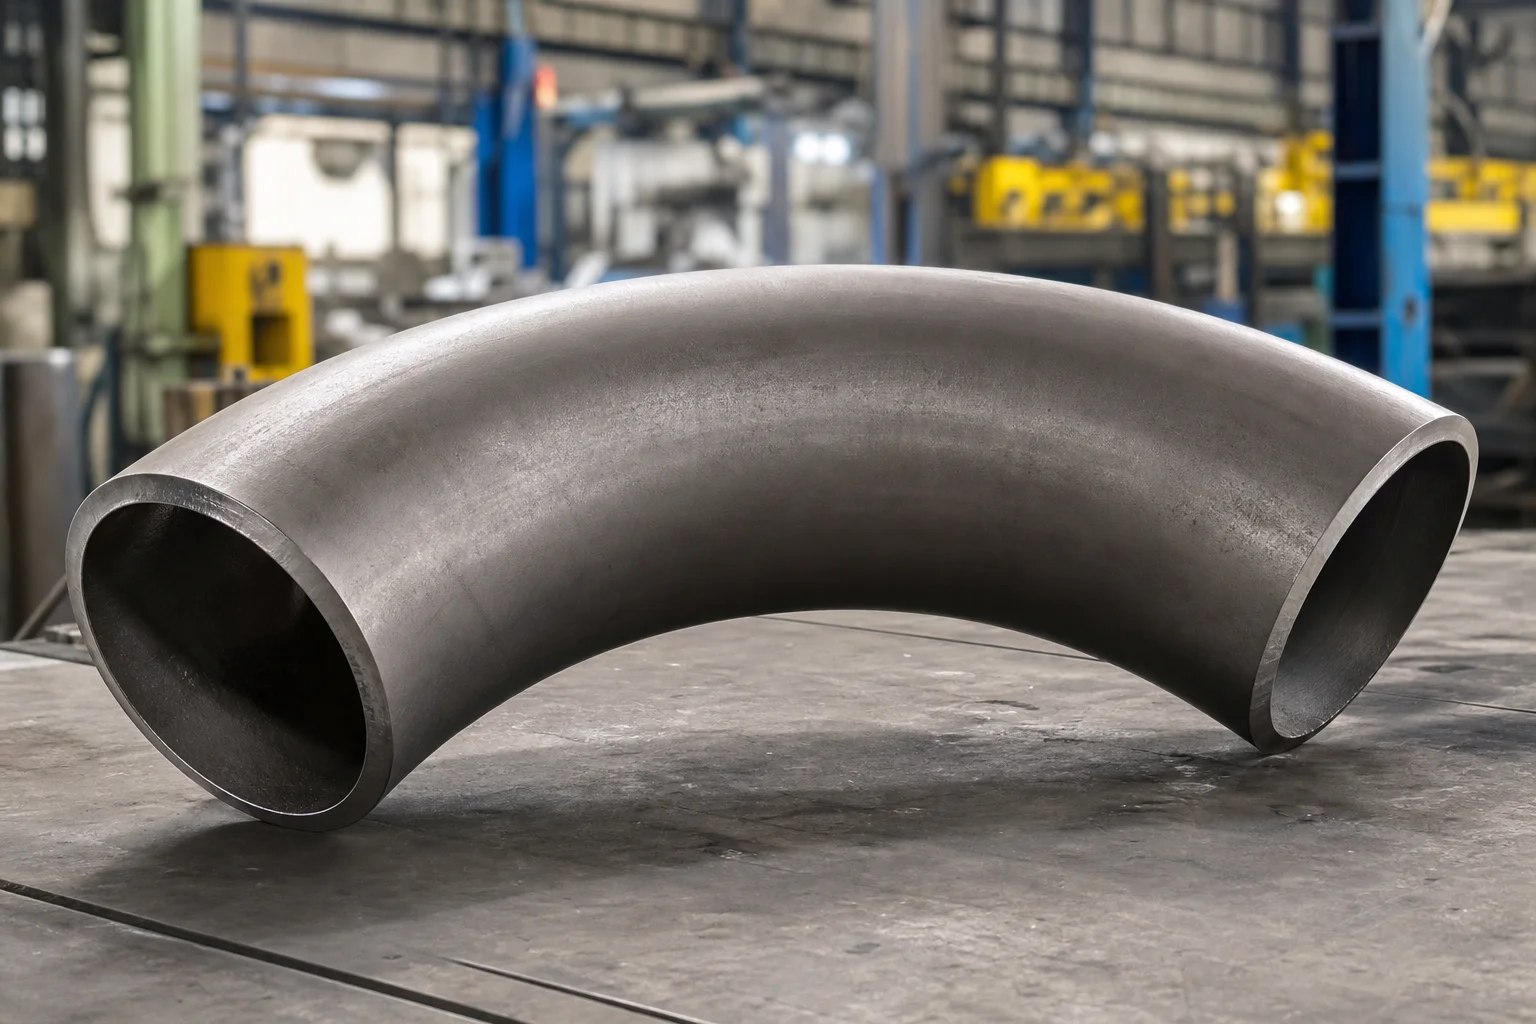
एक संकीर्ण प्रेरण-गर्म क्षेत्र के माध्यम से पाइप को पारित करके एक गर्म प्रेरण पाइप मोड़ उत्पन्न किया जाता है, जबकि एक नियंत्रित धक्का बल और झुकने वाला हाथ आवश्यक त्रिज्या और कोण बनाता है। यह प्रक्रिया सीधे स्पर्शरेखाओं के साथ या उसके बिना बड़े-त्रिज्या मोड़ बनाती है और व्यापक रूप से पाइपलाइनों, प्रक्रिया पाइपिंग, बिजली प्रणालियों और बड़े-व्यास प्रतिष्ठानों के लिए उपयोग की जाती है।
इंडक्शन बेंड मानक ASME B16.9 एल्बो के समान नहीं है। यह आम तौर पर पाइप से बनाया जाता है और बाहरी व्यास, प्रारंभिक दीवार की मोटाई, मोड़ त्रिज्या, कोण, स्पर्शरेखा लंबाई, सामग्री ग्रेड, डिजाइन की स्थिति, न्यूनतम तैयार दीवार, गर्मी उपचार, परीक्षण और आयामी सहनशीलता द्वारा निर्दिष्ट किया जाता है। एएसएमई बी16.49 निर्दिष्ट परिवहन और वितरण पाइपिंग अनुप्रयोगों के लिए फैक्ट्री-निर्मित गढ़ा स्टील बट-वेल्डिंग इंडक्शन बेंड की आवश्यकताएं प्रदान करता है; प्रक्रिया और पावर पाइपिंग के लिए अलग-अलग प्रोजेक्ट और कोड आवश्यकताओं की आवश्यकता हो सकती है।
पाइप घटकों के लिए यह क्यों मायने रखता है
प्रेरण झुकने से कई कोहनी की तुलना में गर्थ वेल्ड की संख्या कम हो सकती है और दिशा में एक आसान बदलाव प्रदान किया जा सकता है। यह बड़े व्यास, भारी दीवार, गैर-मानक त्रिज्या और फ़ील्ड-रूटिंग आवश्यकताओं के लिए उपयोगी है।
स्थानीय ताप और विरूपण से दीवार की मोटाई, अंडाकारता, सूक्ष्म संरचना, कठोरता और अवशिष्ट तनाव भी बदल जाता है। एक्सट्राडोज़ पतले हो जाते हैं, जबकि इंट्राडोज़ गाढ़े हो सकते हैं। इसलिए क्रेता को केवल नाममात्र शुरुआती शेड्यूल का ऑर्डर देने के बजाय न्यूनतम आवश्यक तैयार दीवार निर्दिष्ट करनी चाहिए।
झुकने के बाद सामग्री के गुण, तैयार मोड़ की दिखावट से अधिक महत्वपूर्ण होते हैं। कार्बन, कम तापमान, स्टेनलेस और मिश्र धातु स्टील्स को अलग-अलग प्रेरण तापमान, शीतलन विधियों, गर्मी उपचार और योग्यता परीक्षण की आवश्यकता हो सकती है।
तरीके, पैरामीटर, या प्रक्रिया
विशिष्ट प्रक्रिया चरण हैं:
1. शुरुआती पाइप रसायन विज्ञान, आयाम, सीम प्रकार और ट्रेसबिलिटी की समीक्षा करें। 2. झुकने की प्रक्रिया को योग्य बनाना या अनुमोदित करना। 3. मोड़, स्पर्शरेखा और सीम अभिविन्यास आवश्यकताओं को चिह्नित करें। 4. प्रेरण द्वारा एक संकीर्ण परिधीय बैंड को गर्म करें। 5. पाइप को कुंडल के माध्यम से धकेलें जबकि झुकने वाला हाथ त्रिज्या को नियंत्रित करता है। 6. सामग्री और प्रक्रिया के अनुसार नियंत्रित शीतलन लागू करें। 7. जहां आवश्यक हो वहां पूर्ण ताप उपचार करें। 8. सिरों को काटकर तैयार करें। 9. आयामी निरीक्षण, यांत्रिक परीक्षण और एनडीई करें। 10. शिपमेंट के लिए मोड़ को चिह्नित करें और सुरक्षित रखें।
| पैरामीटर | खरीद की आवश्यकता |
|---|---|
| घेरे के बाहर | आयामी मानक के साथ वास्तविक ओडी या एनपीएस बताएं |
| प्रारंभिक दीवार | अपेक्षित पतलेपन की अनुमति अवश्य देनी चाहिए |
| न्यूनतम तैयार दीवार | झुकने के बाद आवश्यक मान बताएं |
| मुड़ी हुई बहिः प्रकोष्ठिका | केंद्र रेखा त्रिज्या को परिभाषित करें, जैसे 3D, 5D, या प्रोजेक्ट मान |
| मोड़ कोण | कोण और सहनशीलता बताएं |
| स्पर्शरेखा | प्रत्येक छोर पर लंबाई परिभाषित करें |
| सामग्री | विशिष्टता, ग्रेड, ताप उपचार, अनुपूरक आवश्यकताएँ |
| तैयारी समाप्त करें | बेवल, चौकोर कट, पिल्ला के टुकड़े, आंतरिक संक्रमण |
| परीक्षण | यदि आवश्यक हो तो आयाम, एनडीई, कठोरता, यांत्रिक परीक्षण, हाइड्रोटेस्ट |
"डी" को क्रम में स्पष्ट रूप से परिभाषित किया जाना चाहिए, आमतौर पर परियोजना सम्मेलन के अनुसार नाममात्र बाहरी व्यास या नाममात्र पाइप आकार के रूप में। एक चित्र ग़लतफ़हमी से बचाता है.
आपूर्तिकर्ता और निरीक्षण चेकलिस्ट
- गवर्निंग कोड की पुष्टि करें और क्या ASME B16.49 सेवा पर लागू है।
- शुरुआती पाइप प्रमाणपत्रों और आयामों की समीक्षा करें।
- इंडक्शन-बेंडिंग प्रक्रिया और आवश्यक चर को मंजूरी दें।
- वेल्डेड स्टार्टिंग पाइप के लिए सीम ओरिएंटेशन को परिभाषित करें।
- झुकने से पहले और बाद में दीवार की मोटाई मापें।
- एक्सट्राडोस, इंट्राडोस, क्राउन और स्पर्शरेखा संक्रमण क्षेत्रों को मैप करें।
- मोड़ त्रिज्या, कोण, स्पर्शरेखा लंबाई, अंडाकारता और अंत संरेखण की जाँच करें।
- झुर्रियाँ, सिकुड़न, दरारें, सतह के फटने और स्थानीय चपटेपन का निरीक्षण करें।
- बेंड बॉडी और वेल्ड सीम की निर्दिष्ट एनडीई निष्पादित करें।
- कठोरता और गर्मी से प्रभावित क्षेत्रों की जाँच करें।
- झुकने के बाद के ताप उपचार रिकॉर्ड की समीक्षा करें।
- यांत्रिक परीक्षण नमूनाकरण और स्वीकृति मानदंड की पुष्टि करें।
- अंत बेवल, आउट-ऑफ़-राउंडनेस और फ़ील्ड-वेल्ड फिट-अप सत्यापित करें।
- महत्वपूर्ण पाइपलाइन या पावर-सेवा मोड़ के लिए अंतिम डेटा बुक की आवश्यकता है।
पाइप फिटिंग, वाल्व और फ्लैंज के लिए आवेदन
इंडक्शन बेंड लंबी-त्रिज्या रूटिंग में मानक कोहनी के समूहों को प्रतिस्थापित कर सकते हैं, जिससे वेल्ड गिनती और स्थानीय दबाव हानि कम हो सकती है। वे अक्सर सीधे पाइप, टीज़, रिड्यूसर, वाल्व, या वेल्ड नेक फ़्लैंज से जुड़ते हैं। वेल्डिंग, फील्ड फिट-अप, एनडीई, सपोर्ट और अटैचमेंट के लिए स्पर्शरेखा की लंबाई पर्याप्त सीधी पाइप छोड़नी चाहिए।
वाल्व या फ्लैंज के पास, मोड़ को जोड़ में गलत संरेखण को मजबूर नहीं करना चाहिए। बड़े मोड़ों के लिए परिवहन समर्थन और उठाने वाले बिंदुओं की भी आवश्यकता होती है जो स्थायी विकृति को रोकते हैं।
अक्सर पूछे जाने वाले प्रश्न
इंडक्शन बेंड और एल्बो के बीच क्या अंतर है?
कोहनी एक मानकीकृत फिटिंग है जिसमें परिभाषित केंद्र-से-अंत आयाम और 1.5D या 1D जैसी सामान्य त्रिज्या होती है। एक इंडक्शन बेंड पाइप से बनाया जाता है और इसमें एक बड़ा कस्टम त्रिज्या, निर्दिष्ट कोण और स्पर्शरेखा हो सकता है।
इंडक्शन बेंडिंग के दौरान दीवार कितनी पतली हो जाती है?
प्रत्येक मोड़ के लिए उपयुक्त कोई सार्वभौमिक प्रतिशत नहीं है। पतलापन त्रिज्या, व्यास-से-मोटाई अनुपात, सामग्री, तापमान, प्रक्रिया और टूलींग पर निर्भर करता है। न्यूनतम तैयार दीवार निर्दिष्ट करें और माप द्वारा इसे सत्यापित करें।
क्या वेल्डेड पाइप को इंडक्शन मोड़ा जा सकता है?
इसका उपयोग तब किया जा सकता है जब सामग्री विनिर्देश, परियोजना की आवश्यकताएं, सीम गुणवत्ता, सीम ओरिएंटेशन और योग्य झुकने की प्रक्रिया इसकी अनुमति देती है।
क्या ASME B16.49 सभी इंडक्शन बेंड पर लागू होता है?
नहीं, इसका दायरा निर्दिष्ट पाइपलाइन कोड द्वारा कवर किए गए परिवहन और वितरण प्रणालियों के लिए फैक्ट्री-निर्मित कार्बन स्टील इंडक्शन बेंड्स पर केंद्रित है। प्रक्रिया और पावर पाइपिंग के लिए अन्य कोड और परियोजना आवश्यकताओं की आवश्यकता हो सकती है।
अगले कदम
बाहरी व्यास, शुरुआती दीवार, न्यूनतम तैयार दीवार, त्रिज्या, कोण, स्पर्शरेखा, सामग्री, डिजाइन की स्थिति, कोड, मात्रा, गर्मी उपचार, परीक्षण और दस्तावेज़ आवश्यकताओं के साथ मोड़ ड्राइंग भेजें। स्टार्टिंग-वॉल और प्रक्रिया चयन के लिए प्रारंभिक तकनीकी समीक्षा आवश्यक है।
एक उद्धरण का अनुरोध करें


