
Visão geral
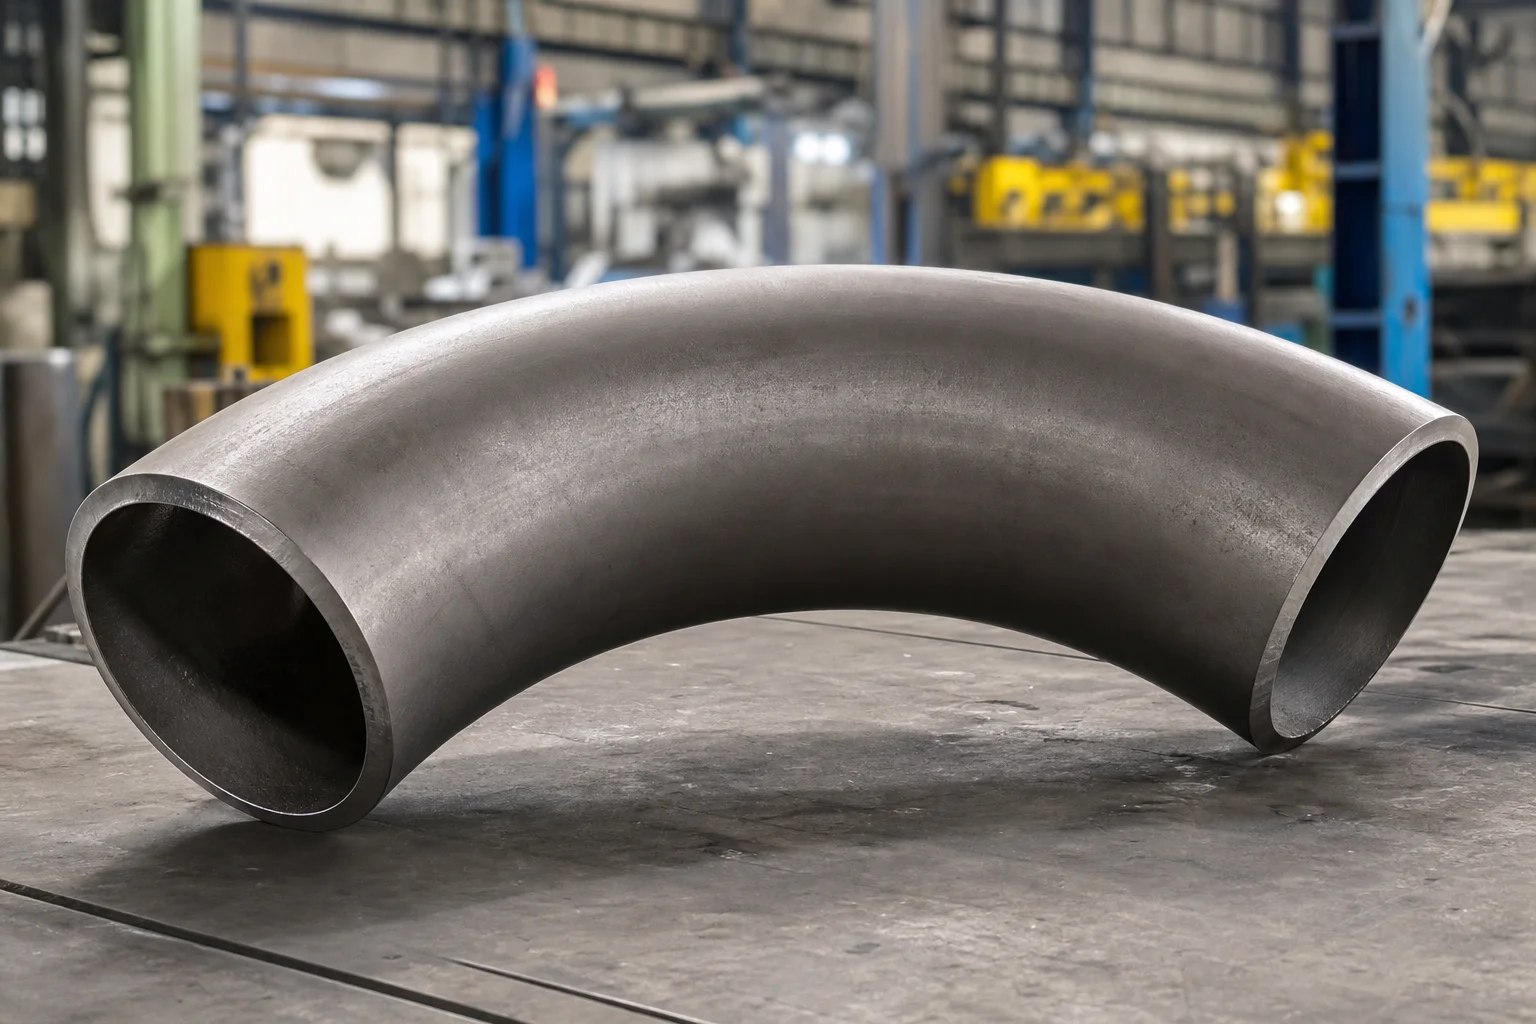
Uma curvatura de tubo de indução a quente é produzida passando o tubo através de uma zona estreita aquecida por indução enquanto uma força de impulso controlada e um braço de flexão formam o raio e o ângulo necessários. O processo cria curvas de grande raio com ou sem tangentes retas e é amplamente utilizado em tubulações, tubulações de processo, sistemas de energia e instalações de grande diâmetro.
Uma curvatura por indução não é igual a um cotovelo padrão ASME B16.9. Normalmente é feito de tubo e especificado pelo diâmetro externo, espessura inicial da parede, raio de curvatura, ângulo, comprimentos tangentes, classe do material, condições de projeto, parede mínima acabada, tratamento térmico, testes e tolerâncias dimensionais. ASME B16.49 fornece requisitos para curvas de indução de soldagem de topo de aço forjado fabricadas em fábrica para aplicações específicas de tubulação de transporte e distribuição; a tubulação de processo e de energia pode exigir diferentes requisitos de projeto e código.
Por que é importante para componentes de tubos
A dobra por indução pode reduzir o número de soldas circunferenciais em comparação com vários cotovelos e pode proporcionar uma mudança de direção mais suave. É útil para grandes diâmetros, paredes pesadas, raios não padronizados e requisitos de roteamento de campo.
O aquecimento e a deformação localizados também alteram a espessura da parede, a ovalidade, a microestrutura, a dureza e a tensão residual. O extradorso tende a afinar, enquanto o intradorso pode engrossar. O comprador deve, portanto, especificar a parede acabada mínima necessária, em vez de solicitar apenas o cronograma inicial nominal.
As propriedades do material após a dobra são mais importantes do que a aparência da dobra acabada. Aços carbono, de baixa temperatura, inoxidáveis e ligas podem exigir diferentes temperaturas de indução, métodos de resfriamento, tratamento térmico e testes de qualificação.
Métodos, parâmetros ou processo
As etapas típicas do processo são:
1. Revise a química inicial do tubo, dimensões, tipo de costura e rastreabilidade. 2. Qualifique ou aprove o procedimento de dobra. 3. Marque os requisitos de orientação de dobra, tangente e costura. 4. Aqueça uma faixa circunferencial estreita por indução. 5. Empurre o tubo através da bobina enquanto o braço flexível controla o raio. 6. Aplicar resfriamento controlado de acordo com o material e procedimento. 7. Conclua o tratamento térmico quando necessário. 8. Corte e prepare as pontas. 9. Realize inspeção dimensional, testes mecânicos e EQM. 10. Marque e proteja a curva para envio.
| Parâmetro | Requisito de aquisição |
|---|---|
| Diâmetro externo | Indique o OD ou NPS real com padrão dimensional |
| Parede inicial | Deve permitir o desbaste esperado |
| Parede mínima acabada | Indique o valor necessário após a dobra |
| Raio de curvatura | Definir o raio da linha central, como 3D, 5D ou valor do projeto |
| Ângulo de curvatura | Ângulo de estado e tolerância |
| Tangentes | Defina o comprimento em cada extremidade |
| Material | Especificação, grau, tratamento térmico, requisitos suplementares |
| Preparação final | Bisel, corte quadrado, peças filhote, transição interna |
| Teste | Dimensões, NDE, dureza, testes mecânicos, hidroteste se necessário |
“D” deve ser claramente definido no pedido, geralmente como diâmetro externo nominal ou tamanho nominal do tubo de acordo com a convenção do projeto. Um desenho evita mal-entendidos.
Lista de verificação de fornecedor e inspeção
- Confirme o código vigente e se a ASME B16.49 é aplicável ao serviço.
- Revise os certificados e dimensões do tubo inicial.
- Aprovar o procedimento de flexão por indução e variáveis essenciais.
- Defina a orientação da costura para o tubo inicial soldado.
- Meça a espessura da parede antes e depois da dobra.
- Mapeie áreas de transição extrados, intrados, coroa e tangente.
- Verifique o raio da dobra, o ângulo, os comprimentos da tangente, a ovalidade e o alinhamento final.
- Inspecione quanto a rugas, empenamentos, rachaduras, rasgos superficiais e achatamento local.
- Execute o NDE especificado do corpo dobrado e da costura de solda.
- Verifique a dureza e as áreas afetadas pelo calor.
- Revise os registros de tratamento térmico pós-dobra.
- Confirme a amostragem de testes mecânicos e os critérios de aceitação.
- Verifique o chanfro final, a irregularidade e o ajuste da solda em campo.
- Exigir um livro de dados final para tubulações críticas ou curvas de serviço de energia.
Aplicação em acessórios para tubos, válvulas e flanges
As curvas por indução podem substituir grupos de cotovelos padrão em roteamento de raios longos, reduzindo o número de soldas e a perda de pressão local. Eles geralmente se conectam a tubos retos, tês, redutores, válvulas ou flanges de pescoço de solda. O comprimento tangente deve deixar tubo reto suficiente para soldagem, montagem em campo, NDE, suportes e acessórios.
Perto de válvulas ou flanges, a curvatura não deve forçar o desalinhamento na junta. Grandes curvas também requerem suportes de transporte e pontos de elevação que evitem distorções permanentes.
Perguntas frequentes
Qual é a diferença entre uma curva de indução e um cotovelo?
Um cotovelo é um acessório padronizado com dimensões definidas de centro a extremidade e raios comuns, como 1,5D ou 1D. Uma dobra de indução é feita de tubo e pode ter um raio personalizado maior, um ângulo especificado e tangentes.
Quanto desbaste da parede ocorre durante a flexão por indução?
Não existe uma percentagem universal adequada para cada curva. O desbaste depende do raio, da relação diâmetro/espessura, do material, da temperatura, do procedimento e do ferramental. Especifique a parede mínima acabada e verifique por medição.
O tubo soldado pode ser dobrado por indução?
Ele pode ser usado quando a especificação do material, os requisitos do projeto, a qualidade da costura, a orientação da costura e o procedimento de dobra qualificado permitirem.
A ASME B16.49 se aplica a todas as curvas de indução?
Não. Seu escopo está focado em curvas de indução de aço carbono fabricadas em fábrica para sistemas de transporte e distribuição cobertos por códigos de dutos especificados. A tubulação de processo e de energia pode exigir outros requisitos de código e projeto.
Próximas etapas
Envie o desenho da dobra com diâmetro externo, parede inicial, parede mínima acabada, raio, ângulo, tangentes, material, condições de projeto, código, quantidade, tratamento térmico, testes e requisitos de documentos. A revisão técnica antecipada é essencial para a seleção da parede inicial e do procedimento.
Solicite um orçamento


