
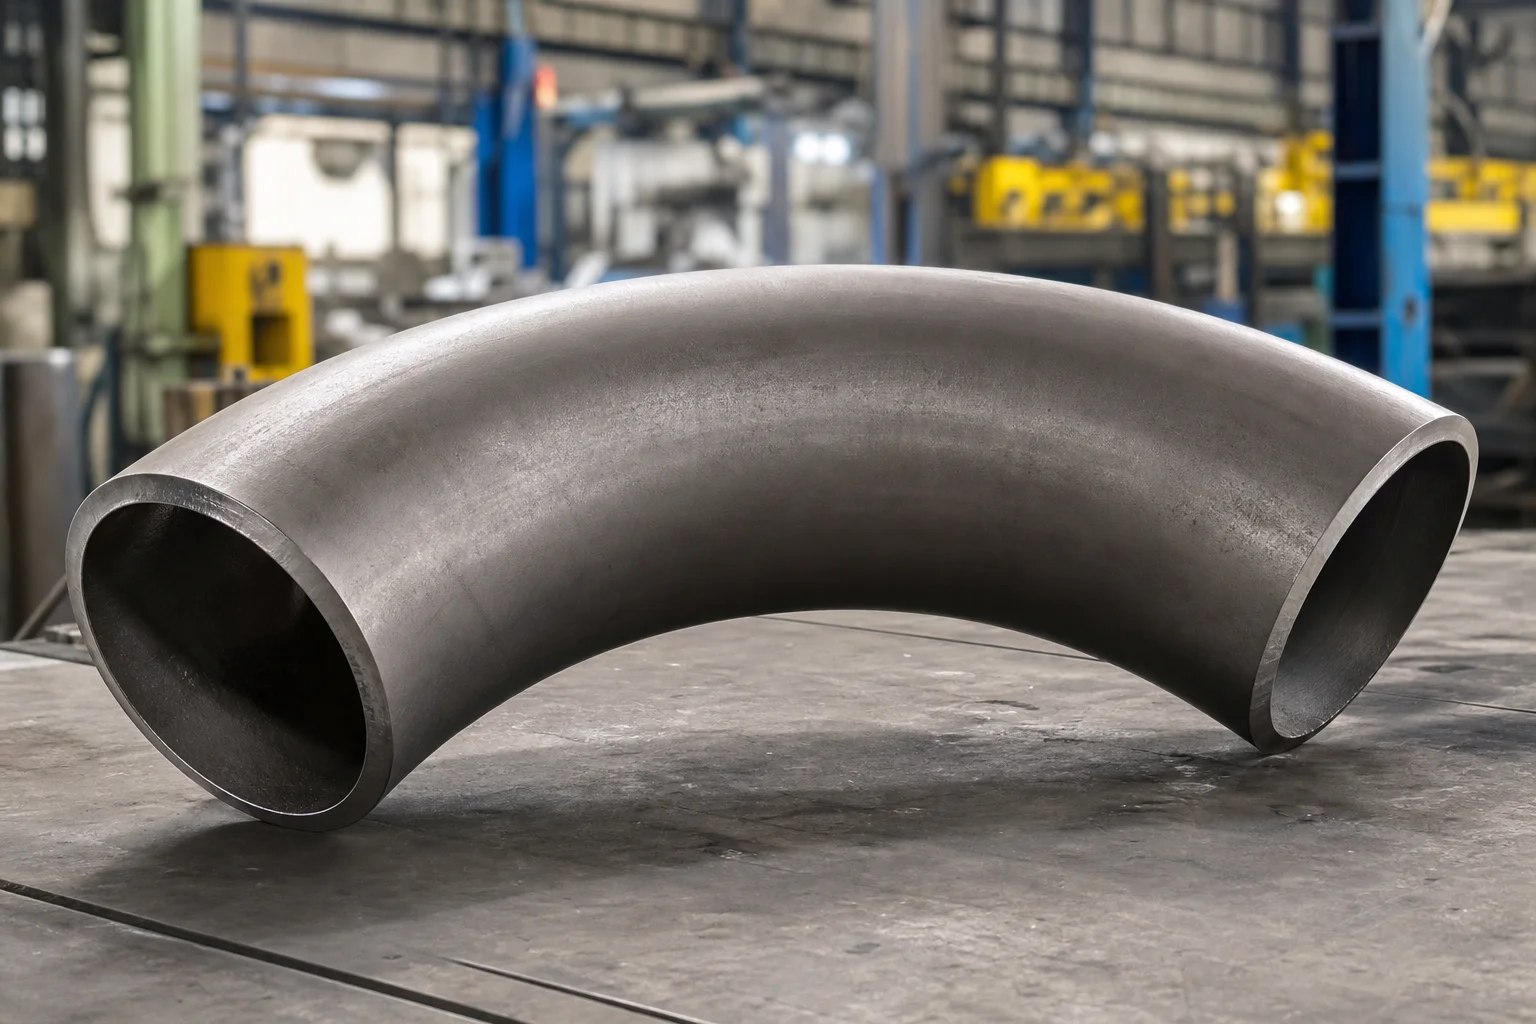
Descripción general
Un codo de tubería por inducción caliente se produce pasando la tubería a través de una zona estrecha calentada por inducción mientras una fuerza de empuje controlada y un brazo de flexión forman el radio y ángulo requeridos. El proceso crea curvas de gran radio con o sin tangentes rectas y se usa ampliamente para tuberías, tuberías de proceso, sistemas de energía e instalaciones de gran diámetro.
No es lo mismo una curva por inducción que un codo estándar ASME B16.9. Normalmente se fabrica a partir de tubería y se especifica por diámetro exterior, espesor inicial de la pared, radio de curvatura, ángulo, longitudes tangentes, calidad del material, condiciones de diseño, pared terminada mínima, tratamiento térmico, pruebas y tolerancias dimensionales. ASME B16.49 proporciona requisitos para codos por inducción de soldadura a tope de acero forjado fabricados en fábrica para aplicaciones específicas de tuberías de transporte y distribución; Las tuberías de proceso y energía pueden requerir diferentes requisitos de proyecto y código.
Por qué es importante para los componentes de tuberías
La flexión por inducción puede reducir la cantidad de soldaduras circunferenciales en comparación con los codos múltiples y puede proporcionar un cambio de dirección más suave. Es útil para requisitos de enrutamiento en campo, de gran diámetro, paredes pesadas, radios no estándar.
El calentamiento y la deformación localizados también cambian el espesor de la pared, la ovalidad, la microestructura, la dureza y la tensión residual. El extradós tiende a adelgazarse, mientras que el intradós puede engrosarse. Por lo tanto, el comprador debe especificar la pared terminada mínima requerida en lugar de pedir sólo el programa inicial nominal.
Las propiedades del material después del plegado son más importantes que la apariencia del plegado terminado. Los aceros al carbono, de baja temperatura, inoxidables y aleados pueden requerir diferentes temperaturas de inducción, métodos de enfriamiento, tratamiento térmico y pruebas de calificación.
Métodos, parámetros o proceso
Los pasos típicos del proceso son:
1. Revise la química, las dimensiones, el tipo de costura y la trazabilidad de la tubería inicial. 2. Calificar o aprobar el procedimiento de plegado. 3. Marque los requisitos de curvatura, tangente y orientación de la costura. 4. Calentar una banda circunferencial estrecha por inducción. 5. Empuje el tubo a través del serpentín mientras el brazo doblador controla el radio. 6. Aplicar enfriamiento controlado según el material y procedimiento. 7. Complete el tratamiento térmico cuando sea necesario. 8. Cortar y preparar las puntas. 9. Realizar inspección dimensional, pruebas mecánicas y NDE. 10. Marque y proteja el doblez para el envío.
| Parámetro | Requisito de adquisición |
|---|---|
| Diámetro externo | Indique el OD o NPS real con el estándar dimensional |
| Muro de inicio | Debe permitir el adelgazamiento esperado. |
| Pared mínima terminada | Indique el valor requerido después de doblar |
| Radio de curvatura | Definir el radio de la línea central, como 3D, 5D o valor del proyecto |
| Ángulo de curvatura | Ángulo de estado y tolerancia. |
| tangentes | Definir longitud en cada extremo. |
| Material | Especificación, grado, tratamiento térmico, requisitos suplementarios. |
| Preparación final | Bisel, corte cuadrado, piezas de cachorro, transición interna |
| Pruebas | Dimensiones, NDE, dureza, pruebas mecánicas, hidroprueba si es necesario. |
"D" debe definirse claramente en el pedido, generalmente como diámetro exterior nominal o tamaño nominal de tubería según la convención del proyecto. Un dibujo evita malentendidos.
Lista de verificación de inspección y proveedores
- Confirme el código que rige y si ASME B16.49 es aplicable al servicio.
- Revisar los certificados y dimensiones de la tubería inicial.
- Aprobar el procedimiento de flexión por inducción y variables esenciales.
- Defina la orientación de la costura para el tubo inicial soldado.
- Mida el espesor de la pared antes y después de doblarla.
- Mapee áreas de transición de extradós, intradós, corona y tangente.
- Verifique el radio de curvatura, el ángulo, las longitudes tangentes, la ovalidad y la alineación de los extremos.
- Inspeccione en busca de arrugas, pandeo, grietas, desgarros superficiales y aplanamiento local.
- Realice la ECM especificada del cuerpo doblado y la costura de soldadura.
- Comprobar dureza y zonas afectadas por el calor.
- Revisar los registros de tratamiento térmico post-doblado.
- Confirmar los criterios de aceptación y muestreo de pruebas mecánicas.
- Verifique el bisel final, la irregularidad y el ajuste de la soldadura en campo.
- Requerir un libro de datos final para curvas críticas de tuberías o servicios de energía.
Aplicación a accesorios de tuberías, válvulas y bridas
Los codos por inducción pueden reemplazar grupos de codos estándar en enrutamientos de radio largo, lo que reduce el número de soldaduras y la pérdida de presión local. A menudo se conectan a tuberías rectas, T, reductores, válvulas o bridas con cuello soldado. La longitud tangente debe dejar suficiente tubería recta para soldadura, montaje en campo, NDE, soportes y accesorios.
Cerca de válvulas o bridas, la curvatura no debe forzar una desalineación en la junta. Las curvas grandes también requieren soportes de transporte y puntos de elevación que eviten una deformación permanente.
Preguntas frecuentes
¿Cuál es la diferencia entre una curva de inducción y un codo?
Un codo es un accesorio estandarizado con dimensiones definidas de centro a extremo y radios comunes como 1,5D o 1D. Un codo por inducción está hecho de tubería y puede tener un radio personalizado más grande, un ángulo específico y tangentes.
¿Cuánto adelgazamiento de la pared se produce durante la flexión por inducción?
No existe un porcentaje universal adecuado para cada curva. El adelgazamiento depende del radio, la relación diámetro-espesor, el material, la temperatura, el procedimiento y las herramientas. Especifique la pared mínima terminada y verifíquela mediante medición.
¿Se pueden doblar las tuberías soldadas por inducción?
Se puede utilizar cuando la especificación del material, los requisitos del proyecto, la calidad de la costura, la orientación de la costura y el procedimiento de doblado calificado lo permitan.
¿Se aplica ASME B16.49 a todas las curvas por inducción?
No. Su alcance se centra en codos por inducción de acero al carbono fabricados en fábrica para sistemas de transporte y distribución cubiertos por códigos de tuberías específicos. Las tuberías de proceso y de energía pueden requerir otros requisitos de código y proyecto.
Próximos pasos
Envíe el plano de curvatura con diámetro exterior, pared inicial, pared mínima terminada, radio, ángulo, tangentes, material, condiciones de diseño, código, cantidad, tratamiento térmico, pruebas y requisitos de documentos. La revisión técnica temprana es esencial para la selección del procedimiento y del muro de partida.
Solicitar una cotización


