
Aperçu
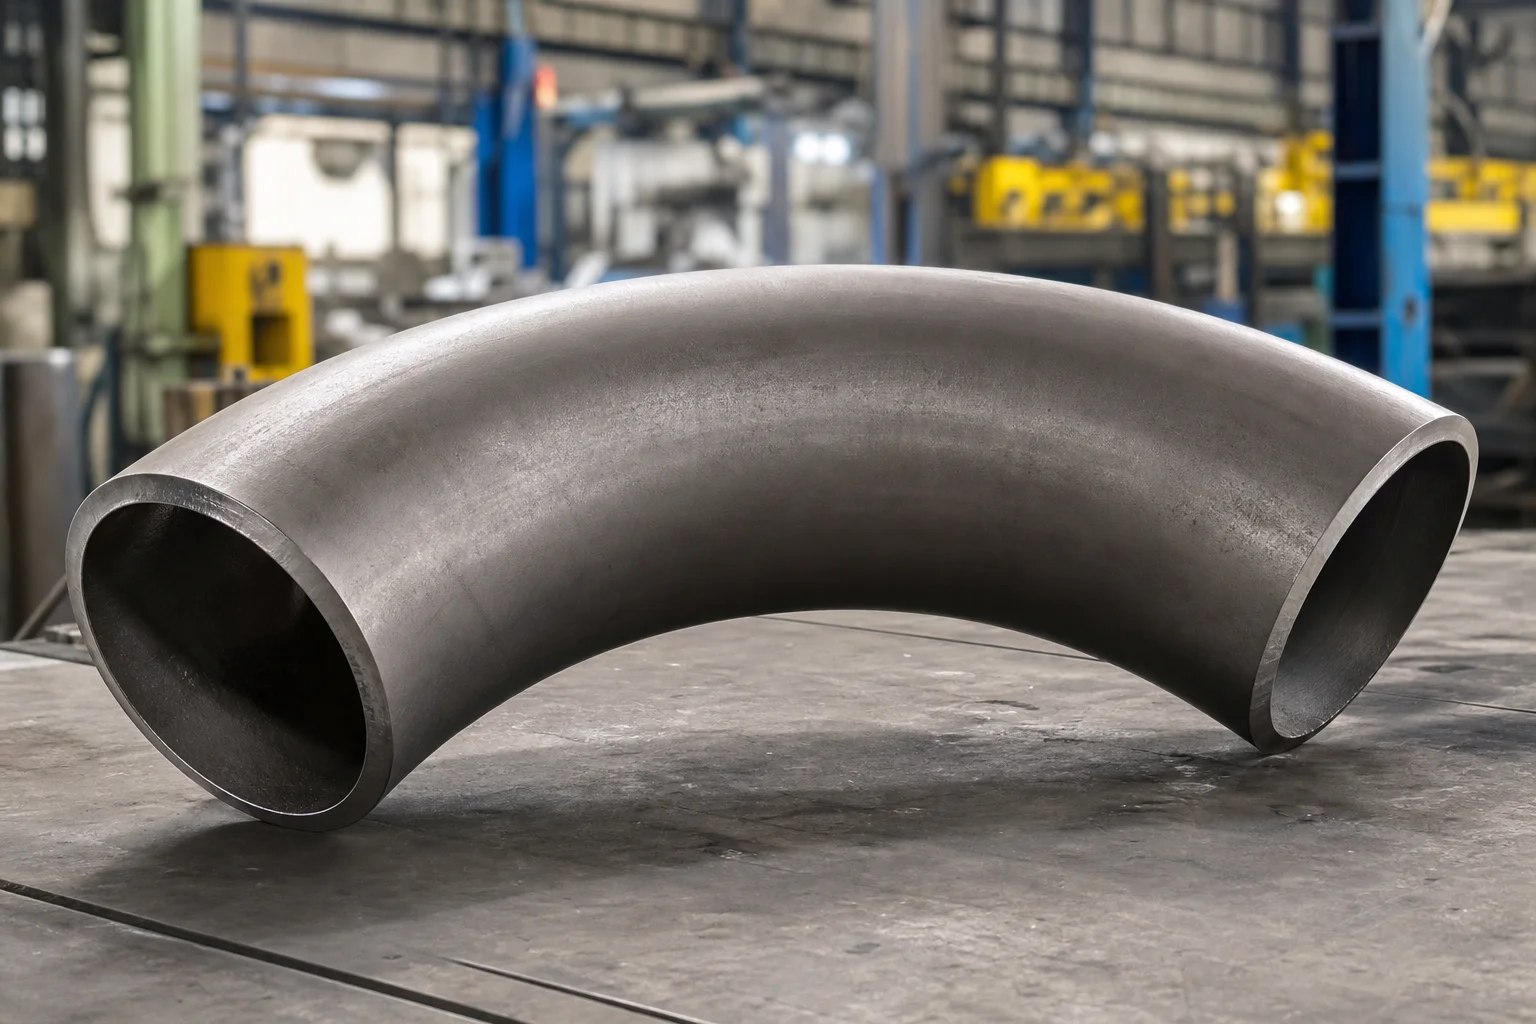
Un coude de tuyau à induction chaude est produit en faisant passer le tuyau à travers une zone étroite chauffée par induction tandis qu'une force de poussée contrôlée et un bras de pliage forment le rayon et l'angle requis. Le processus crée des coudes à grand rayon avec ou sans tangentes droites et est largement utilisé pour les pipelines, les canalisations de traitement, les systèmes électriques et les installations de grand diamètre.
Un coude à induction n'est pas la même chose qu'un coude standard ASME B16.9. Il est normalement fabriqué à partir de tuyaux et spécifié par le diamètre extérieur, l'épaisseur de paroi de départ, le rayon de courbure, l'angle, les longueurs tangentes, la qualité du matériau, les conditions de conception, la paroi finie minimale, le traitement thermique, les tests et les tolérances dimensionnelles. ASME B16.49 fournit des exigences pour les coudes par induction en acier forgé soudés bout à bout fabriqués en usine pour des applications spécifiées de tuyauterie de transport et de distribution ; la tuyauterie de traitement et d'alimentation électrique peut nécessiter des exigences de projet et de code différentes.
Pourquoi c'est important pour les composants de canalisations
Le cintrage par induction peut réduire le nombre de soudures circonférentielles par rapport aux coudes multiples et permettre un changement de direction plus fluide. Il est utile pour les exigences de grand diamètre, de paroi épaisse, de rayon non standard et de routage sur site.
L'échauffement et la déformation localisés modifient également l'épaisseur de la paroi, l'ovalité, la microstructure, la dureté et les contraintes résiduelles. L'extrados a tendance à s'amincir, tandis que l'intrados peut s'épaissir. L'acheteur doit donc préciser le mur fini minimum requis plutôt que de commander uniquement le calendrier de départ nominal.
Les propriétés du matériau après pliage sont plus importantes que l’apparence du pliage fini. Les aciers au carbone, à basse température, inoxydables et alliés peuvent nécessiter des températures d'induction, des méthodes de refroidissement, un traitement thermique et des tests de qualification différents.
Méthodes, paramètres ou processus
Les étapes typiques du processus sont :
1. Examinez la composition chimique du tuyau de départ, ses dimensions, le type de joint et sa traçabilité. 2. Qualifier ou approuver la procédure de pliage. 3. Marquez les exigences en matière de pliage, de tangente et d’orientation des coutures. 4. Chauffer une bande circonférentielle étroite par induction. 5. Poussez le tuyau à travers la bobine pendant que le bras de pliage contrôle le rayon. 6. Appliquer un refroidissement contrôlé selon le matériau et la procédure. 7. Terminer le traitement thermique si nécessaire. 8. Coupez et préparez les extrémités. 9. Effectuer une inspection dimensionnelle, des tests mécaniques et une END. 10. Marquez et protégez le coude pour l’expédition.
| Paramètre | Exigence d'approvisionnement |
|---|---|
| Diamètre extérieur | Indiquer la DO ou le NPS réel avec la norme dimensionnelle |
| Mur de départ | Doit tenir compte de l’éclaircie attendue |
| Mur fini minimum | Indiquer la valeur requise après pliage |
| Rayon de courbure | Définir le rayon de la ligne centrale, tel que 3D, 5D ou la valeur du projet |
| Angle de courbure | Angle d'état et tolérance |
| Tangentes | Définir la longueur à chaque extrémité |
| Matériel | Spécification, qualité, traitement thermique, exigences supplémentaires |
| Fin de la préparation | Biseau, coupe carrée, morceaux de chiot, transition interne |
| Essai | Dimensions, END, dureté, essais mécaniques, hydrotest si nécessaire |
« D » doit être clairement défini dans la commande, généralement comme diamètre extérieur nominal ou taille nominale de tuyau selon la convention du projet. Un dessin évite les malentendus.
Liste de contrôle des fournisseurs et des inspections
- Confirmez le code régissant et si ASME B16.49 est applicable au service.
- Examinez les certificats et les dimensions des tuyaux de départ.
- Approuver la procédure de flexion par induction et les variables essentielles.
- Définir l'orientation du joint pour le tuyau de départ soudé.
- Mesurez l'épaisseur de la paroi avant et après le pliage.
- Cartographiez les zones de transition extrados, intrados, couronne et tangentes.
- Vérifiez le rayon de courbure, l'angle, les longueurs des tangentes, l'ovalité et l'alignement des extrémités.
- Inspectez les rides, flambages, fissures, déchirures de surface et aplatissement local.
- Effectuer l'END spécifiée du corps plié et du cordon de soudure.
- Vérifiez la dureté et les zones affectées par la chaleur.
- Examinez les enregistrements de traitement thermique après pliage.
- Confirmer l'échantillonnage des tests mécaniques et les critères d'acceptation.
- Vérifiez le biseau des extrémités, le manque de rondeur et l'ajustement des soudures sur place.
- Exigez un livre de données final pour les pipelines critiques ou les coudes de service électrique.
Application aux raccords de tuyauterie, aux vannes et aux brides
Les coudes à induction peuvent remplacer des groupes de coudes standard dans le routage à long rayon, réduisant ainsi le nombre de soudures et la perte de pression locale. Ils se connectent souvent à des tuyaux droits, des tés, des réducteurs, des vannes ou des brides à souder. La longueur tangente doit laisser suffisamment de tuyau droit pour le soudage, l'aménagement sur place, l'END, les supports et les fixations.
À proximité des vannes ou des brides, le coude ne doit pas provoquer de désalignement dans le joint. Les grands virages nécessitent également des supports de transport et des points de levage qui empêchent toute déformation permanente.
FAQ
Quelle est la différence entre un coude à induction et un coude ?
Un coude est un raccord standardisé avec des dimensions de centre à extrémité définies et des rayons communs tels que 1,5D ou 1D. Un coude d'induction est fabriqué à partir d'un tuyau et peut avoir un rayon personnalisé, un angle spécifié et des tangentes plus grands.
Dans quelle mesure l’amincissement des parois se produit-il lors du pliage par induction ?
Il n’existe pas de pourcentage universel adapté à chaque virage. L'amincissement dépend du rayon, du rapport diamètre/épaisseur, du matériau, de la température, de la procédure et de l'outillage. Spécifiez le mur fini minimum et vérifiez-le par mesure.
Les tuyaux soudés peuvent-ils être pliés par induction ?
Il peut être utilisé lorsque les spécifications du matériau, les exigences du projet, la qualité des coutures, l'orientation des coutures et la procédure de pliage qualifiée le permettent.
L'ASME B16.49 s'applique-t-elle à tous les coudes par induction ?
Non. Son champ d'application se concentre sur les coudes à induction en acier au carbone fabriqués en usine pour les systèmes de transport et de distribution couverts par les codes de pipelines spécifiés. La tuyauterie de traitement et d'alimentation électrique peut nécessiter d'autres exigences du code et du projet.
Prochaines étapes
Envoyez le dessin de pliage avec le diamètre extérieur, le mur de départ, le mur fini minimum, le rayon, l'angle, les tangentes, le matériau, les conditions de conception, le code, la quantité, le traitement thermique, les tests et les exigences en matière de documents. Un examen technique précoce est essentiel pour la sélection du mur de départ et de la procédure.
Demander un devis


