
Overzicht
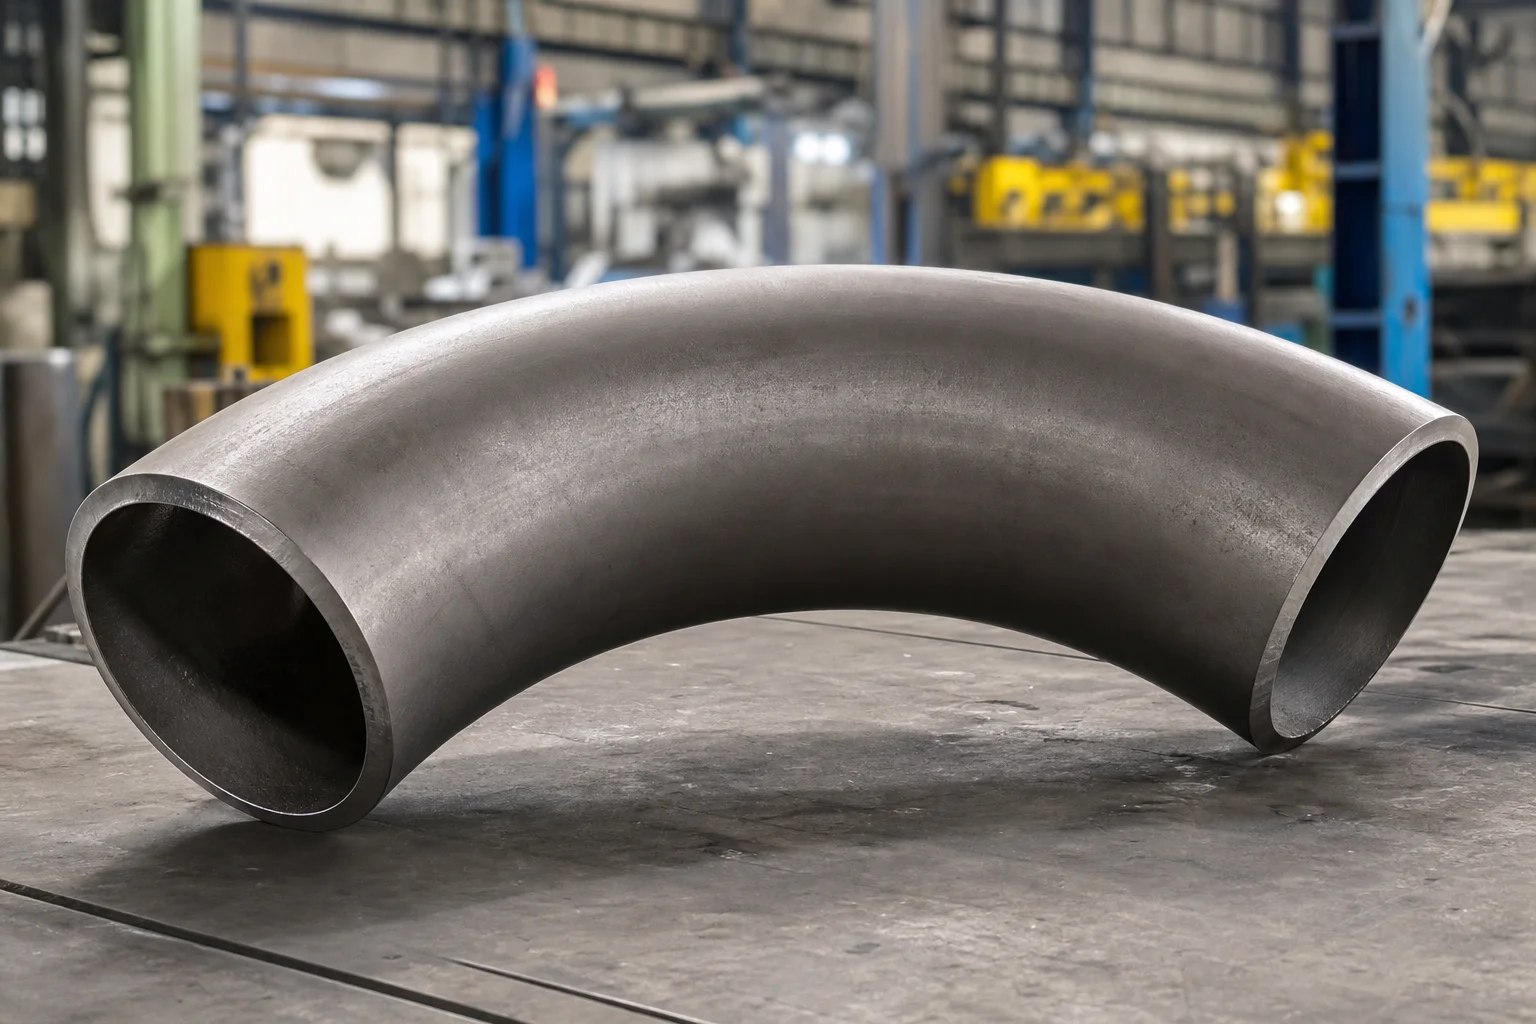
Een hete inductiepijpbocht wordt geproduceerd door de pijp door een smalle, inductieverwarmde zone te leiden, terwijl een gecontroleerde duwkracht en buigarm de vereiste straal en hoek vormen. Het proces creëert bochten met een grote straal, met of zonder rechte raaklijnen, en wordt veel gebruikt voor pijpleidingen, procesleidingen, energiesystemen en installaties met een grote diameter.
Een inductiebocht is niet hetzelfde als een standaard ASME B16.9-elleboog. Het wordt normaal gesproken gemaakt van buis en wordt gespecificeerd op basis van de buitendiameter, de beginwanddikte, de buigradius, de hoek, de raaklengte, de materiaalkwaliteit, de ontwerpomstandigheden, de minimale afgewerkte wand, de warmtebehandeling, het testen en de maattoleranties. ASME B16.49 geeft vereisten voor in de fabriek vervaardigde smeedstalen stomplas-inductiebochten voor gespecificeerde transport- en distributieleidingtoepassingen; proces- en stroomleidingen kunnen verschillende project- en codevereisten vereisen.
Waarom het belangrijk is voor pijpcomponenten
Inductiebuigen kan het aantal omtreklassen verminderen in vergelijking met meerdere ellebogen en kan zorgen voor een soepelere richtingsverandering. Het is nuttig voor vereisten met een grote diameter, dikke muren, niet-standaard radius en veldroutering.
De plaatselijke verwarming en vervorming veranderen ook de wanddikte, ovaliteit, microstructuur, hardheid en restspanning. De extrados hebben de neiging dunner te worden, terwijl de intrados dikker kunnen worden. De koper moet daarom de minimaal vereiste afgewerkte muur opgeven en niet alleen het nominale startschema bestellen.
Materiaaleigenschappen na het buigen zijn belangrijker dan het uiterlijk van de voltooide bocht. Koolstof-, lage-temperatuur-, roestvrij- en gelegeerde staalsoorten kunnen verschillende inductietemperaturen, koelmethoden, warmtebehandeling en kwalificatietests vereisen.
Methoden, parameters of proces
Typische processtappen zijn:
1. Controleer de uitgangschemie, afmetingen, naadtype en traceerbaarheid van de leiding. 2. Kwalificeer of keur de buigprocedure goed. 3. Markeer de vereisten voor buiging, raaklijn en naadoriëntatie. 4. Verwarm een smalle omtreksband door inductie. 5. Duw de buis door de spoel terwijl de buigarm de straal regelt. 6. Pas gecontroleerde koeling toe, afhankelijk van het materiaal en de procedure. 7. Volledige warmtebehandeling waar nodig. 8. Knip de uiteinden af en bereid ze voor. 9. Voer dimensionale inspectie, mechanische tests en BDE uit. 10. Markeer en bescherm de bocht voor verzending.
| Parameter | Aankoopvereiste |
|---|---|
| Buitendiameter | Vermeld de werkelijke OD of NPS met maatnorm |
| Startmuur | Moet rekening houden met de verwachte uitdunning |
| Minimale afgewerkte muur | Gewenste waarde na het buigen vermelden |
| Buigradius | Definieer de hartlijnradius, zoals 3D, 5D of projectwaarde |
| Buighoek | Hoek en tolerantie vermelden |
| Raaklijnen | Definieer de lengte aan elk uiteinde |
| Materiaal | Specificatie, kwaliteit, warmtebehandeling, aanvullende eisen |
| Einde voorbereiding | Afschuining, vierkante snede, pup-stukken, interne overgang |
| Testen | Afmetingen, BDE, hardheid, mechanische testen, hydrotest indien nodig |
“D” moet duidelijk worden gedefinieerd in de bestelling, meestal als nominale buitendiameter of nominale buismaat volgens de projectconventie. Een tekening voorkomt misverstanden.
Leveranciers- en inspectiechecklist
- Bevestig de geldende code en of ASME B16.49 van toepassing is op de service.
- Bekijk de startleidingcertificaten en afmetingen.
- Keur de inductiebuigprocedure en de essentiële variabelen goed.
- Definieer de naadoriëntatie voor de gelaste startbuis.
- Meet de wanddikte voor en na het buigen.
- Breng extrados, intrados, kroon en raaklijnovergangsgebieden in kaart.
- Controleer de buigradius, hoek, raaklijnlengtes, ovaliteit en einduitlijning.
- Inspecteer op rimpels, knikken, scheuren, oppervlaktescheuren en plaatselijke afvlakking.
- Voer de gespecificeerde BDE van het buiglichaam en de lasnaad uit.
- Controleer de hardheid en door hitte beïnvloede gebieden.
- Controleer de gegevens over de warmtebehandeling na het buigen.
- Bevestig mechanische testbemonstering en acceptatiecriteria.
- Controleer de afschuining van het uiteinde, de onrondheid en de aansluiting bij het veldlassen.
- Een definitief gegevensboek vereisen voor kritieke bochten in pijpleidingen of elektriciteitsleidingen.
Toepassing op pijpfittingen, kleppen en flenzen
Inductiebochten kunnen groepen standaardbochten vervangen bij routering met lange radius, waardoor het aantal lassen en het plaatselijke drukverlies worden verminderd. Ze worden vaak aangesloten op rechte buizen, T-stukken, verloopstukken, kleppen of lasnekflenzen. De raaklijnlengte moet voldoende rechte pijp overlaten voor lassen, montage ter plaatse, BDE, steunen en bevestigingen.
In de buurt van kleppen of flenzen mag de bocht geen verkeerde uitlijning in de verbinding forceren. Ook grote bochten vereisen transportsteunen en hijspunten die blijvende vervorming voorkomen.
Veelgestelde vragen
Wat is het verschil tussen een inductiebocht en een elleboog?
Een elleboog is een gestandaardiseerde fitting met gedefinieerde hart-tot-eindafmetingen en gebruikelijke radii zoals 1,5D of 1D. Een inductiebocht is gemaakt van een buis en kan een grotere aangepaste straal, een gespecificeerde hoek en raaklijnen hebben.
Hoeveel wandverdunning treedt op tijdens inductiebuigen?
Er is geen universeel percentage geschikt voor elke bocht. Het verdunnen hangt af van de straal, de diameter-dikteverhouding, het materiaal, de temperatuur, de procedure en het gereedschap. Specificeer de minimaal afgewerkte muur en verifieer deze door meting.
Kan een gelaste buis inductiegebogen worden?
Het kan worden gebruikt wanneer de materiaalspecificatie, projectvereisten, naadkwaliteit, naadoriëntatie en gekwalificeerde buigprocedure dit toelaten.
Is ASME B16.49 van toepassing op alle inductiebochten?
Nee. De reikwijdte ervan is gericht op in de fabriek vervaardigde koolstofstalen inductiebochten voor transport- en distributiesystemen die onder specifieke pijpleidingcodes vallen. Voor proces- en stroomleidingen zijn mogelijk andere code- en projectvereisten vereist.
Volgende stappen
Stuur de buigtekening met buitendiameter, beginmuur, minimaal afgewerkte muur, straal, hoek, raaklijnen, materiaal, ontwerpvoorwaarden, code, hoeveelheid, warmtebehandeling, testen en documentvereisten. Vroegtijdige technische beoordeling is essentieel voor de selectie van de startmuur en de procedure.
Vraag een offerte aan


