
Overzicht
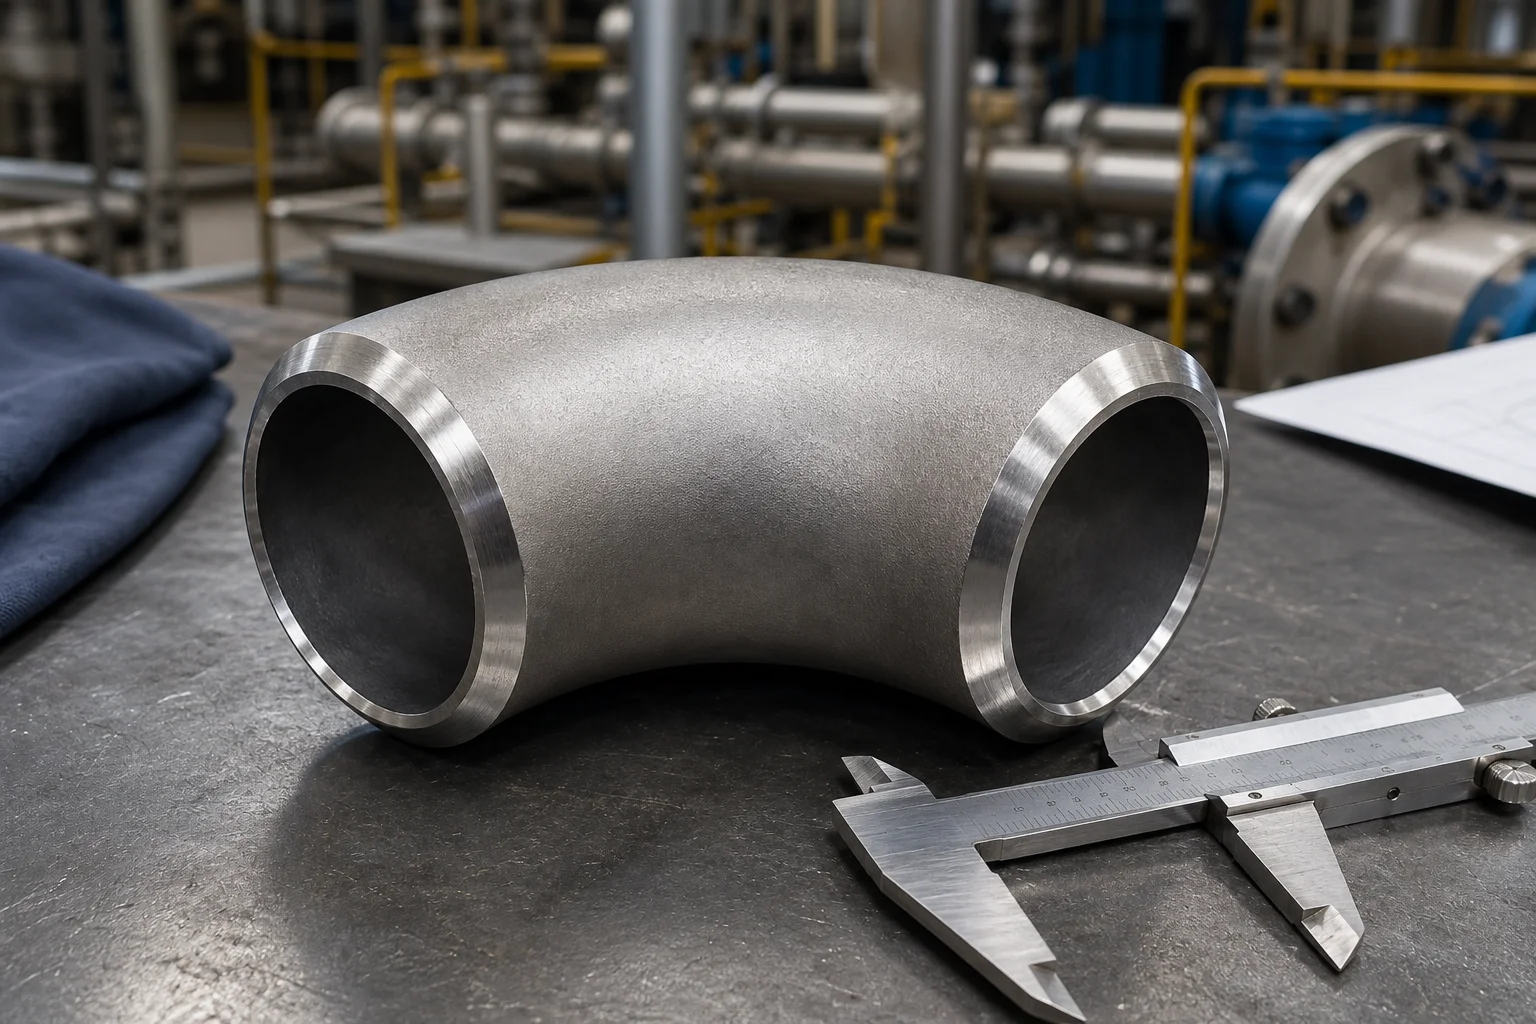
Een stomplaselleboog verandert de richting van een leidingsysteem en wordt van begin tot eind met de verbindingsbuis gelast. Veel voorkomende configuraties zijn 45 graden, 90 graden en 180 graden ellebogen. De twee meest bekende radiuscategorieën zijn de lange radius, met een nominale middellijnradius van 1,5 keer de nominale buismaat, en de korte radius, met een nominale middellijnradius van 1,0 keer de nominale buismaat.
De selectie mag niet alleen op de hoek gebaseerd zijn. De koper moet ook de nominale maat, het schema of de wanddikte, materiaalkwaliteit, maatnorm, constructietype, eindafschuining en inspectie-eisen definiëren. ASME B16.9 is de gebruikelijke maatreferentie voor in de fabriek vervaardigde stomplasellebogen, terwijl het materiaal afzonderlijk wordt gespecificeerd.
Waarom het belangrijk is voor pijpcomponenten
Ellebogen veroorzaken plaatselijk drukverlies, stromingsverstoring en mechanische belasting. Een kleinere straal vereist over het algemeen minder installatieruimte, maar veroorzaakt een grotere stromingsverstoring en kan het erosierisico vergroten bij leidingen die vaste stoffen of druppels vervoeren. Bochten met een lange straal zijn daarom gebruikelijk in proceslijnen waar drukverlies en een soepelere stroming belangrijk zijn. Ellebogen met een korte straal worden gebruikt wanneer de ruimte beperkt is en het leidingontwerp een nauwere bocht mogelijk maakt.
De kwaliteit van de productie is vooral belangrijk bij de extrados (buitenbocht), waar dunner worden van de wand kan optreden, en bij de intrados (binnenbocht), waar rimpels of plaatselijke verdikking kunnen ontstaan. Overmatige ovaliteit kan de pasvorm, de interne uitlijning en de piggability beïnvloeden. Een onjuiste midden-tot-eindafmeting kan een hele spoel verschuiven en veldherwerking veroorzaken.
Methoden, parameters of proces
| Parameter | Elleboog met lange straal | Elleboog met korte straal |
|---|---|---|
| Nominale middellijnradius | 1,5D | 1,0D |
| Installatie ruimte | Meer | Minder |
| Stroomovergang | Soepeler | Scherper |
| Typisch gebruik | Proces- en pijpleidingsystemen | Compacte lay-outs |
| Aankoopnota | Bevestig standaard hart-tot-eindafmetingen | Bevestig de beschikbaarheid op maat en hoek |
“D” in de radiusbeschrijving verwijst naar de nominale buismaat, niet naar de gemeten buitendiameter. De exacte hart-tot-eindafmetingen moeten worden ontleend aan de gespecificeerde maatnorm.
Veel voorkomende productiemethoden zijn onder meer:
1.Heet doornvormen of heet duwen:Een pijpdeel wordt verwarmd en over een vormdoorn geschoven. De methode wordt veel gebruikt voor ellebogen van koolstof en gelegeerd staal. 2.Heetvormen of persen:Een gesneden gedeelte wordt verwarmd en gevormd in matrijzen, vaak voor grote maten of speciale wanddiktes. 3.Koudvervormen:Geschikt voor geselecteerde materialen en maten, gevolgd door warmtebehandeling indien vereist door de materiaalspecificatie. 4.Gelaste constructie:Grotere bochten kunnen worden vervaardigd uit gelaste buizen of gevormde platen volgens een toepasselijke specificatie en gekwalificeerde productieroute.
Belangrijke aankoopparameters zijn onder meer hoek, LR- of SR-radius, NPS/DN, schema, materiaalkwaliteit, standaard, eventuele raaklengte, naadloze of gelaste constructie en afschuiningsdetails. Voor ellebogen met dikke muren moet de bestelling betrekking hebben op de boringovergang en de maximale interne mismatch.
Leveranciers- en inspectiechecklist
- Controleer de categorie van de ellebooghoek en straal ten opzichte van de isometrische lijn.
- Controleer de materiaalspecificatie, kwaliteit en warmtenummer.
- Meet de buitendiameter aan beide uiteinden en controleer de onrondheid.
- Bevestig de wanddikte aan de uiteinden, intrados, kroon en extrados.
- Controleer de hart-tot-eindafmetingen en hoekafwijkingen.
- Inspecteer op rimpels, vouwen, scheuren, lamineringen, deuken en overmatig slijpen.
- Controleer de schuine hoek, het grondvlak, de haaksheid van het uiteinde en de boringovergang.
- Controleer indien nodig de gegevens over de warmtebehandeling.
- Specificeer hardheidstesten, PMI, testen op magnetische deeltjes, vloeistofpenetratietesten of ultrasoon testen waar de service- of aankoopspecificatie dit vereist.
- Bevestig dat permanente markering na het coaten traceerbaar blijft.
- Bescherm machinaal bewerkte afschuiningen tijdens opslag en transport.
- Voor grote of speciale bochten kunt u een maatvoeringskeuringsrapport met meetwaarden opvragen.
Toepassing op pijpfittingen, kleppen en flenzen
Stomplasellebogen worden gebruikt in de buurt van T-stukken, verloopstukken, flenzen, pompen en kleppen, zodat hun geometrie de volledige leidingopstelling beïnvloedt. Ontwerpers hebben vaak rechte pijpen nodig, stroomopwaarts of stroomafwaarts van debietmeters, regelkleppen of pompen. Een elleboog die te dicht bij gevoelige apparatuur wordt geplaatst, kan wervelingen of een ongelijkmatige snelheidsverdeling veroorzaken.
Bij een lasnekflens moeten het elleboogschema en de boring compatibel zijn met de flensboring en de verbindingsleiding. In de buurt van een klep is voldoende ruimte nodig voor de operator, actuator, bouten, isolatie en toekomstig onderhoud. Bij gefabriceerde spoelen bepaalt de nauwkeurigheid van de elleboogafmetingen of de flensvlakken evenwijdig blijven en de boutgaten ter plaatse uitgelijnd zijn.
Veelgestelde vragen
Is een elleboog met lange straal altijd beter dan een elleboog met korte straal?
Nee. Een elleboog met lange straal biedt doorgaans een soepelere richtingsverandering, maar vereist meer ruimte. Een elleboog met korte straal kan geschikt zijn in compacte systemen als dit wordt toegestaan door de ontwerpcode, spanningsanalyse en procesvereisten.
Betekent Schedule 40 dezelfde wanddikte voor elke buismaat?
Nee. Schedule is een serie wanddiktes. De werkelijke dikte verandert met de nominale buismaat. De montagebestelling moet zowel de maat als het schema vermelden.
Kan een stomplaselleboog worden aangesloten op een buis met een andere wanddikte?
Dit kan alleen worden gedaan met een technische interne overgang of een bijpassende boringvoorbereiding die voldoet aan de toepasselijke leidingvoorschriften en lasspecificaties. De mismatch moet vóór de productie worden geïdentificeerd.
Wat is het belangrijkste gebied voor wanddikte-inspectie?
De extrados worden gewoonlijk nauwlettend gecontroleerd, omdat vervorming daar de wanddikte kan verminderen. Metingen moeten ook betrekking hebben op de intrados, de kroon en beide uiteinden volgens het inspectieplan.
Volgende stappen
Stuur de ellebooghoek, straal, maat, schema, materiaal, standaard, hoeveelheid en vereiste inspectiedocumenten voor technische bevestiging. Voor ellebogen met dikke muren, grote diameter of speciale radius voegt u de leidingtekening en de minimale wandvereisten toe.
Vraag een offerte aan


