
सिंहावलोकन
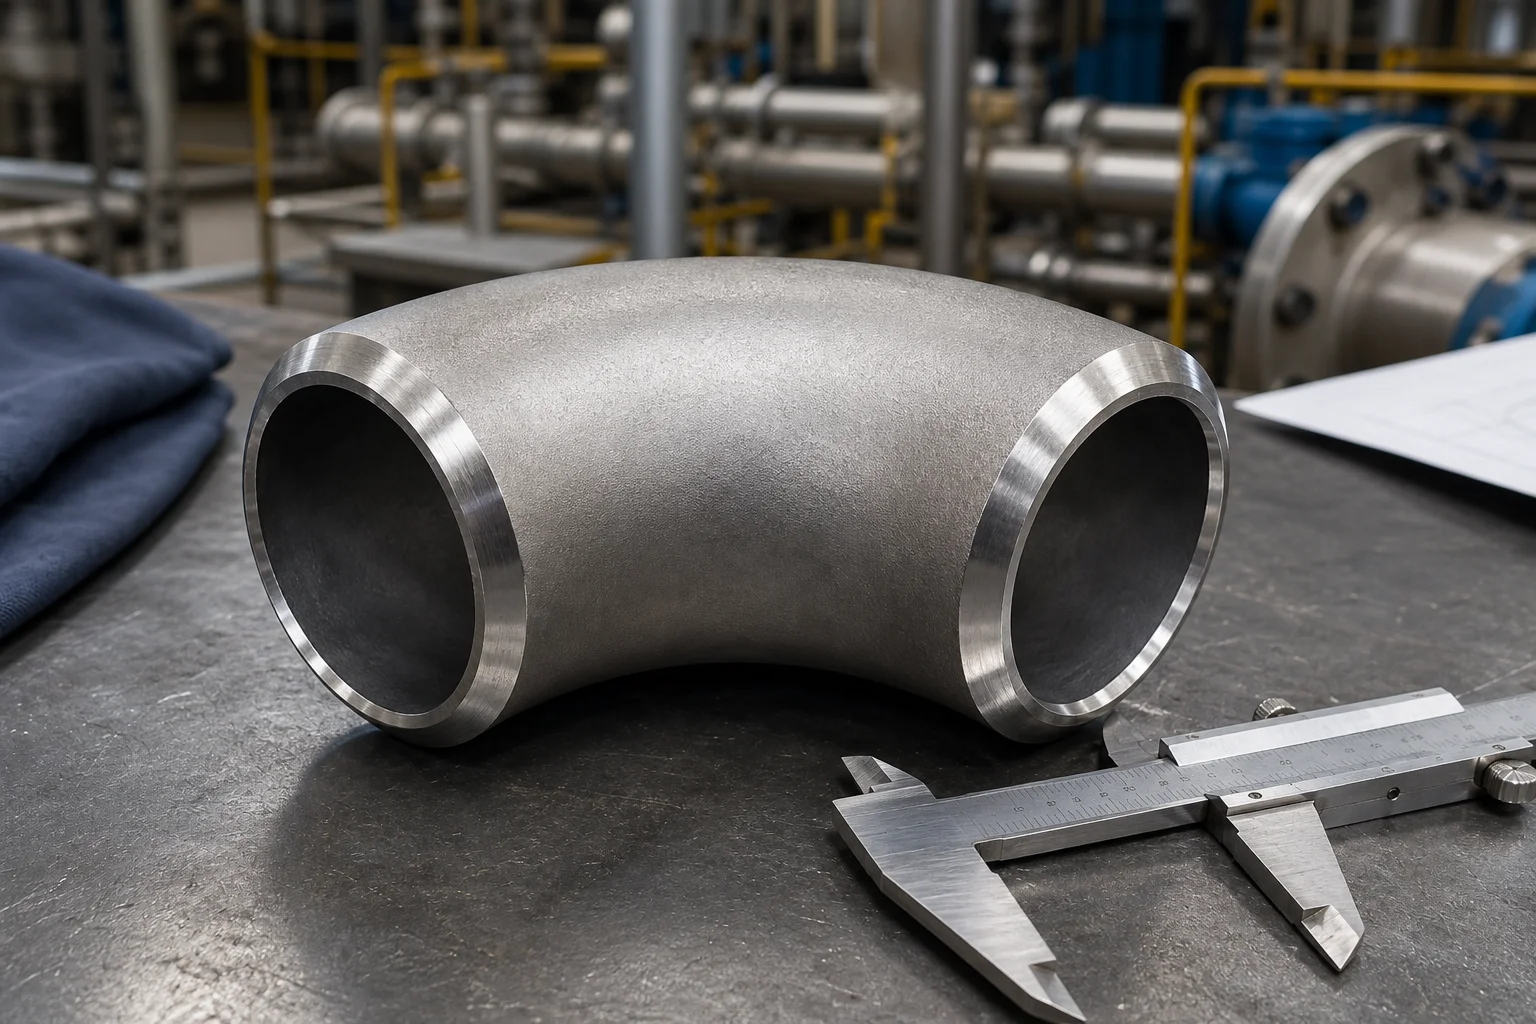
एक बट वेल्ड एल्बो एक पाइपिंग सिस्टम की दिशा बदल देता है और कनेक्टिंग पाइप के साथ अंत-से-अंत तक वेल्ड किया जाता है। सामान्य कॉन्फ़िगरेशन में 45-डिग्री, 90-डिग्री और 180-डिग्री कोहनी शामिल हैं। दो सबसे परिचित त्रिज्या श्रेणियां लंबी त्रिज्या हैं, नाममात्र केंद्र रेखा त्रिज्या नाममात्र पाइप आकार का 1.5 गुना है, और छोटी त्रिज्या, नाममात्र केंद्र रेखा त्रिज्या नाममात्र पाइप आकार का 1.0 गुना है।
चयन केवल कोण के आधार पर नहीं होना चाहिए। क्रेता को नाममात्र आकार, अनुसूची या दीवार की मोटाई, सामग्री ग्रेड, आयामी मानक, निर्माण प्रकार, अंत बेवल और निरीक्षण आवश्यकताओं को भी परिभाषित करना होगा। एएसएमई बी16.9 फैक्ट्री-निर्मित गढ़ा बट-वेल्डिंग कोहनी के लिए सामान्य आयामी संदर्भ है, जबकि सामग्री अलग से निर्दिष्ट है।
पाइप घटकों के लिए यह क्यों मायने रखता है?
कोहनी स्थानीय दबाव हानि, प्रवाह में गड़बड़ी और यांत्रिक लोडिंग पैदा करती है। एक तंग दायरे के लिए आम तौर पर कम स्थापना स्थान की आवश्यकता होती है, लेकिन यह अधिक प्रवाह गड़बड़ी पैदा करता है और ठोस या बूंदों को ले जाने वाली सेवाओं में क्षरण जोखिम को बढ़ा सकता है। लंबी-त्रिज्या कोहनी इसलिए प्रक्रिया लाइनों में आम हैं जहां दबाव हानि और चिकनी प्रवाह महत्वपूर्ण है। छोटी-त्रिज्या कोहनी का उपयोग तब किया जाता है जब स्थान सीमित होता है और पाइपिंग डिज़ाइन सख्त मोड़ की अनुमति देता है।
विनिर्माण गुणवत्ता विशेष रूप से एक्सट्राडोस, या बाहरी वक्र पर महत्वपूर्ण है, जहां दीवार पतली हो सकती है, और इंट्राडोस, या अंदरी कर्व पर, जहां झुर्रियां या स्थानीय मोटाई विकसित हो सकती है। अत्यधिक अंडाकारता फिट-अप, आंतरिक संरेखण और पिग्गेबिलिटी को प्रभावित कर सकती है। एक गलत केंद्र-से-अंत आयाम पूरे स्पूल को स्थानांतरित कर सकता है और फ़ील्ड पुनः कार्य बना सकता है।
तरीके, पैरामीटर, या प्रक्रिया
| पैरामीटर | लंबी-त्रिज्या कोहनी | लघु-त्रिज्या कोहनी |
|---|---|---|
| नाममात्र केंद्ररेखा त्रिज्या | 1.5डी | 1.0डी |
| स्थापना स्थान | अधिक | कम |
| प्रवाह संक्रमण | चिकनी | ठग |
| विशिष्ट उपयोग | प्रक्रिया और पाइपलाइन प्रणाली | कॉम्पैक्ट लेआउट |
| खरीद नोट | मानक केंद्र-से-अंत आयामों की पुष्टि करें | आकार और कोण के आधार पर उपलब्धता की पुष्टि करें |
त्रिज्या विवरण में "डी" नाममात्र पाइप आकार को संदर्भित करता है, न कि मापा बाहरी व्यास को। सटीक केंद्र-से-अंत आयाम निर्दिष्ट आयामी मानक से लिया जाना चाहिए।
सामान्य विनिर्माण विधियों में शामिल हैं:
1.गर्म खराद का धुरा बनाना या गर्म धक्का देना:एक पाइप अनुभाग को गर्म किया जाता है और एक गठित मेन्ड्रेल पर धकेला जाता है। इस विधि का व्यापक रूप से कार्बन और मिश्र धातु इस्पात कोहनी के लिए उपयोग किया जाता है। 2.गरम बनाना या दबाना:कटे हुए हिस्से को गर्म किया जाता है और डाइज़ में बनाया जाता है, अक्सर बड़े आकार या विशेष दीवार की मोटाई के लिए। 3.शीत गठन:चयनित सामग्रियों और आकारों के लिए उपयुक्त, सामग्री विनिर्देश के अनुसार आवश्यक होने पर गर्मी उपचार के बाद। 4.वेल्डेड निर्माण:लागू विनिर्देश और योग्य विनिर्माण मार्ग के तहत वेल्डेड पाइप या गठित प्लेट से बड़ी कोहनी का उत्पादन किया जा सकता है।
मुख्य क्रय मापदंडों में कोण, एलआर या एसआर त्रिज्या, एनपीएस/डीएन, शेड्यूल, सामग्री ग्रेड, मानक, स्पर्शरेखा लंबाई यदि कोई हो, निर्बाध या वेल्डेड निर्माण और बेवल विवरण शामिल हैं। भारी दीवार वाली कोहनी के लिए, आदेश को बोर संक्रमण और अधिकतम आंतरिक बेमेल को संबोधित करना चाहिए।
आपूर्तिकर्ता और निरीक्षण चेकलिस्ट
- लाइन आइसोमेट्रिक के विरुद्ध कोहनी कोण और त्रिज्या श्रेणी को सत्यापित करें।
- सामग्री विनिर्देश, ग्रेड और ताप संख्या की जाँच करें।
- दोनों सिरों पर बाहरी व्यास मापें और गोलाई से बाहर की जाँच करें।
- सिरों, इंट्राडोज़, क्राउन और एक्स्ट्राडोज़ पर दीवार की मोटाई की पुष्टि करें।
- केंद्र से अंत तक आयाम और कोणीय विचलन की जाँच करें।
- झुर्रियों, सिलवटों, दरारों, लेमिनेशन, डेंट और अत्यधिक पीसने का निरीक्षण करें।
- बेवल कोण, मूल चेहरा, अंत वर्गाकारता और बोर संक्रमण सत्यापित करें।
- आवश्यकता पड़ने पर हीट-ट्रीटमेंट रिकॉर्ड की समीक्षा करें।
- कठोरता परीक्षण, पीएमआई, चुंबकीय-कण परीक्षण, तरल-प्रवेश परीक्षण, या अल्ट्रासोनिक परीक्षण निर्दिष्ट करें जहां सेवा या खरीद विनिर्देश के लिए उनकी आवश्यकता होती है।
- पुष्टि करें कि कोटिंग के बाद स्थायी अंकन का पता लगाया जा सकता है।
- भंडारण और परिवहन के दौरान मशीनीकृत बेवेल को सुरक्षित रखें।
- बड़ी या विशेष कोहनियों के लिए, मापे गए मानों के साथ एक आयामी निरीक्षण रिपोर्ट का अनुरोध करें।
पाइप फिटिंग, वाल्व और फ्लैंज के लिए आवेदन
बट वेल्ड एल्बो का उपयोग टीज़, रेड्यूसर, फ्लैंज, पंप और वाल्व के पास किया जाता है, इसलिए उनकी ज्यामिति पूरी पाइपिंग व्यवस्था को प्रभावित करती है। डिजाइनरों को अक्सर फ्लो मीटर, नियंत्रण वाल्व या पंप के अपस्ट्रीम या डाउनस्ट्रीम सीधे पाइप की आवश्यकता होती है। संवेदनशील उपकरण के बहुत करीब रखी गई कोहनी भंवर या असमान वेग वितरण पैदा कर सकती है।
वेल्ड नेक फ्लैंज पर, एल्बो शेड्यूल और बोर को फ्लैंज बोर और कनेक्टिंग पाइप के साथ संगत होना चाहिए। वाल्व के पास, ऑपरेटर, एक्चुएटर, बोल्टिंग, इन्सुलेशन और भविष्य के रखरखाव के लिए पर्याप्त निकासी की आवश्यकता होती है। निर्मित स्पूल में, कोहनी की आयामी सटीकता यह निर्धारित करती है कि क्या निकला हुआ किनारा समानांतर रहता है और बोल्ट छेद साइट पर संरेखित होते हैं।
अक्सर पूछे जाने वाले प्रश्न
क्या लंबी त्रिज्या वाली कोहनी हमेशा छोटी त्रिज्या वाली कोहनी से बेहतर होती है?
नहीं, लंबी त्रिज्या वाली कोहनी आमतौर पर दिशा में आसानी से बदलाव लाती है, लेकिन इसके लिए अधिक जगह की आवश्यकता होती है। डिज़ाइन कोड, तनाव विश्लेषण और प्रक्रिया आवश्यकताओं द्वारा अनुमति दिए जाने पर एक छोटी-त्रिज्या कोहनी कॉम्पैक्ट सिस्टम में उपयुक्त हो सकती है।
क्या अनुसूची 40 का मतलब प्रत्येक पाइप आकार के लिए समान दीवार की मोटाई है?
नहीं, शेड्यूल एक दीवार-मोटाई श्रृंखला है। वास्तविक मोटाई नाममात्र पाइप आकार के साथ बदलती है। फिटिंग क्रम में आकार और शेड्यूल दोनों का उल्लेख होना चाहिए।
क्या बट वेल्ड एल्बो को भिन्न दीवार मोटाई वाले पाइप से जोड़ा जा सकता है?
यह केवल एक इंजीनियर्ड आंतरिक संक्रमण या मिलान बोर तैयारी के साथ किया जा सकता है जो लागू पाइपिंग कोड और वेल्डिंग विनिर्देश को पूरा करता है। विनिर्माण से पहले बेमेल की पहचान की जानी चाहिए।
दीवार की मोटाई के निरीक्षण के लिए सबसे महत्वपूर्ण क्षेत्र कौन सा है?
एक्सट्रैडो की आमतौर पर बारीकी से जांच की जाती है क्योंकि बनाने से वहां दीवार की मोटाई कम हो सकती है। निरीक्षण योजना के अनुसार माप में इंट्राडोस, क्राउन और दोनों सिरों को भी शामिल किया जाना चाहिए।
अगले कदम
तकनीकी पुष्टि के लिए कोहनी का कोण, त्रिज्या, आकार, अनुसूची, सामग्री, मानक, मात्रा और आवश्यक निरीक्षण दस्तावेज भेजें। भारी-दीवार, बड़े-व्यास, या विशेष-त्रिज्या कोहनी के लिए, पाइपिंग ड्राइंग और न्यूनतम दीवार की आवश्यकता शामिल करें।
एक उद्धरण का अनुरोध करें


