
概述
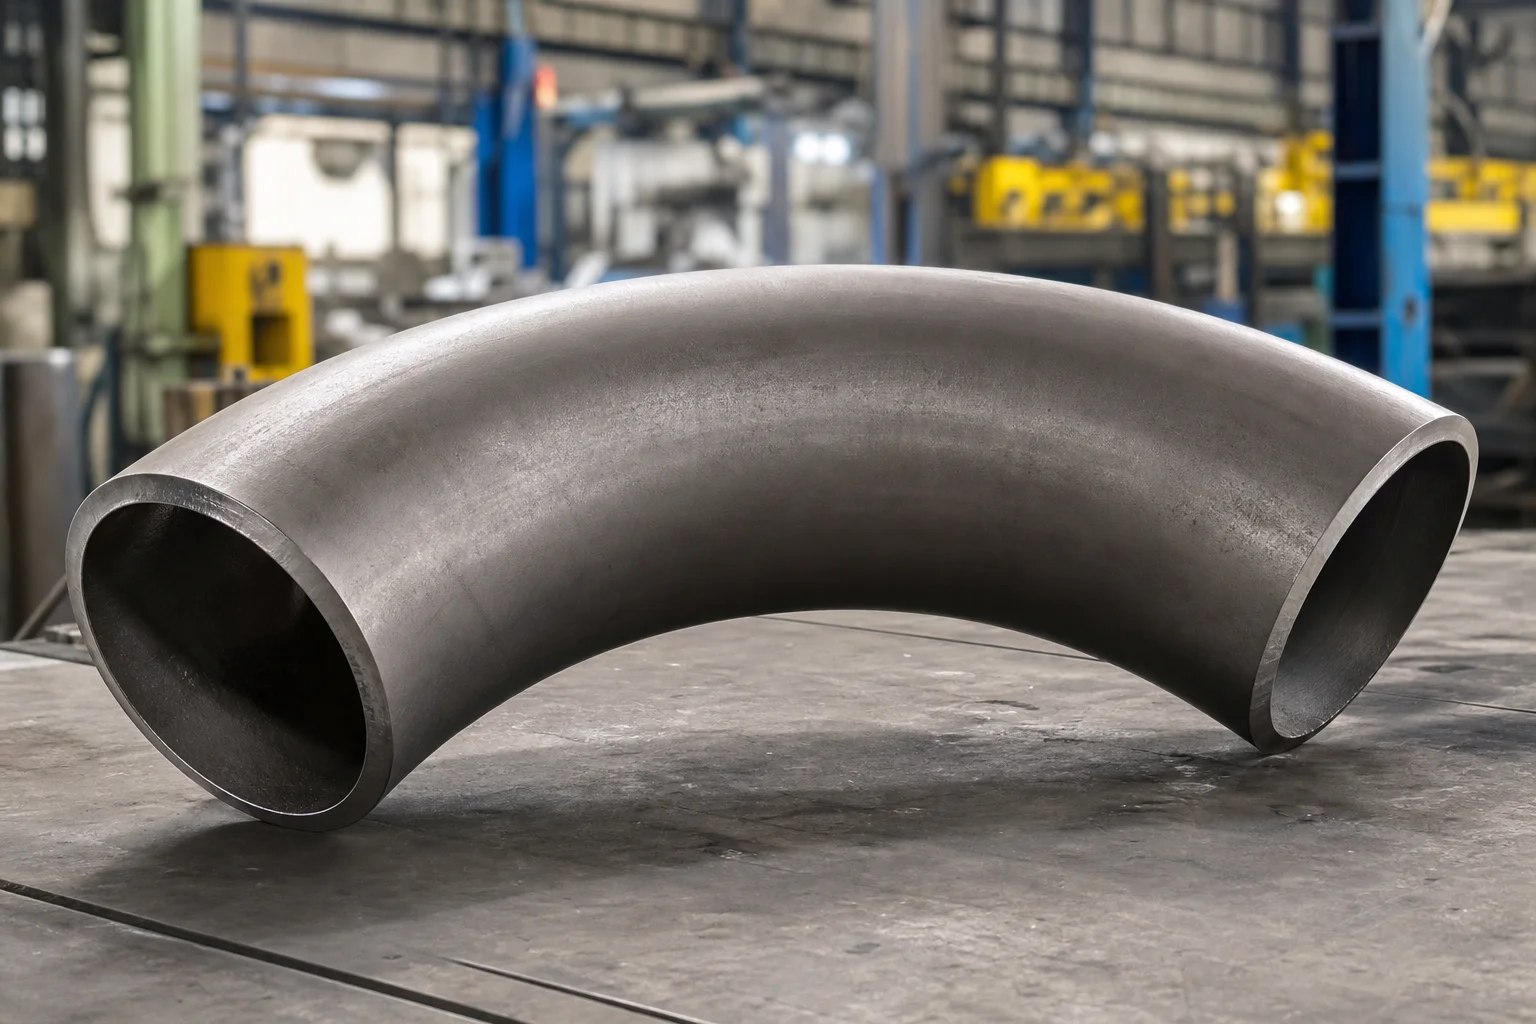
热感应弯管是将管道穿过狭窄的感应加热区域,同时受控的推力和弯曲臂形成所需的半径和角度。该工艺可创建带或不带直切线的大半径弯曲,广泛用于管道、工艺管道、电力系统和大直径安装。
感应弯头与标准 ASME B16.9 弯头不同。它通常由管道制成,并由外径、起始壁厚、弯曲半径、角度、切线长度、材料等级、设计条件、最小成品壁、热处理、测试和尺寸公差指定。 ASME B16.49 规定了用于指定运输和分配管道应用的工厂制造的锻钢对焊感应弯管的要求;工艺和电力管道可能需要不同的项目和规范要求。
为什么它对管道组件很重要
与多个弯头相比,感应弯曲可以减少环焊缝数量,并且可以提供更平滑的方向变化。它对于大直径、厚壁、非标准半径和现场布线要求非常有用。
局部加热和变形也会改变壁厚、椭圆度、微观结构、硬度和残余应力。外弧线往往会变薄,而内弧线可能会变厚。因此,购买者必须指定最低要求的成品墙,而不是仅订购名义上的起始时间表。
弯曲后的材料特性比弯曲成品的外观更重要。碳钢、低温钢、不锈钢钢和合金钢可能需要不同的感应温度、冷却方法、热处理和鉴定测试。
方法、参数或过程
典型的工艺步骤是:
1. 检查起始管道化学成分、尺寸、接缝类型和可追溯性。 2. 确认或批准弯曲程序。 3. 标记弯曲、切线和接缝方向要求。 4. 通过感应加热窄的圆周带。 5. 将管道推过盘管,同时弯曲臂控制半径。 6. 根据材料和程序进行控制冷却。 7. 根据需要进行完整的热处理。 8. 切割并准备末端。 9. 进行尺寸检查、机械测试和NDE。 10. 标记并保护好待运输的弯管。
| 范围 | 采购要求 |
|---|---|
| 外径 | 用尺寸标准说明实际 OD 或 NPS |
| 起始墙 | 必须考虑到预期的稀疏 |
| 最小成品墙 | 注明弯曲后所需值 |
| 弯曲半径 | 定义中心线半径,例如 3D、5D 或项目值 |
| 弯曲角度 | 状态角及公差 |
| 切线 | 定义每一端的长度 |
| 材料 | 规格、牌号、热处理、补充要求 |
| 结束准备 | 斜角、方形切割、短件、内部过渡 |
| 测试 | 尺寸、NDE、硬度、机械测试、水压测试(如果需要) |
“D”应在订单中明确定义,通常根据项目约定为公称外径或公称管道尺寸。画图可以避免误解。
供应商和检验清单
- 确认管理规范以及 ASME B16.49 是否适用于该服务。
- 检查起始管道证书和尺寸。
- 批准感应弯曲程序和基本变量。
- 定义焊接起始管道的接缝方向。
- 测量弯曲前后的壁厚。
- 绘制引弧线、内弧线、冠线和切线过渡区域的地图。
- 检查弯曲半径、角度、切线长度、椭圆度和末端对齐。
- 检查是否有皱纹、扭曲、裂纹、表面撕裂和局部压扁。
- 对弯管体和焊缝执行指定的 NDE。
- 检查硬度和热影响区域。
- 检查弯曲后热处理记录。
- 确认机械测试抽样和验收标准。
- 验证端部斜角、不圆度和现场焊接装配。
- 需要关键管道或电力服务弯管的最终数据手册。
应用于管件、阀门和法兰
感应弯管可以取代长半径布线中的标准弯头组,从而减少焊接数量和局部压力损失。它们通常连接到直管、三通、异径管、阀门或对焊法兰。切线长度必须留有足够的直管用于焊接、现场装配、无损检测、支撑和附件。
在阀门或法兰附近,弯头不应迫使接头出现不对中。大弯曲还需要运输支撑和吊点以防止永久变形。
常问问题
感应弯头和弯头有什么区别?
弯头是一种标准化配件,具有定义的中心到端部尺寸和常见半径(例如 1.5D 或 1D)。感应弯头由管道制成,可以具有更大的自定义半径、指定角度和切线。
感应弯曲过程中壁厚减薄了多少?
没有适合每种弯曲的通用百分比。减薄取决于半径、直径与厚度的比、材料、温度、程序和工具。指定最小成品墙并通过测量进行验证。
焊管可以感应弯管吗?
当材料规格、项目要求、接缝质量、接缝方向和合格的弯曲程序允许时,可以使用它。
ASME B16.49 是否适用于所有感应弯管?
不可以。其范围主要是用于指定管道规范所涵盖的运输和分配系统的工厂制造的碳钢感应弯管。工艺和电力管道可能需要其他规范和项目要求。
下一步
发送弯管图纸,其中包含外径、起始壁、最小成品壁、半径、角度、切线、材料、设计条件、代码、数量、热处理、测试和文件要求。早期技术审查对于起始墙和程序选择至关重要。
索取报价


