
概述
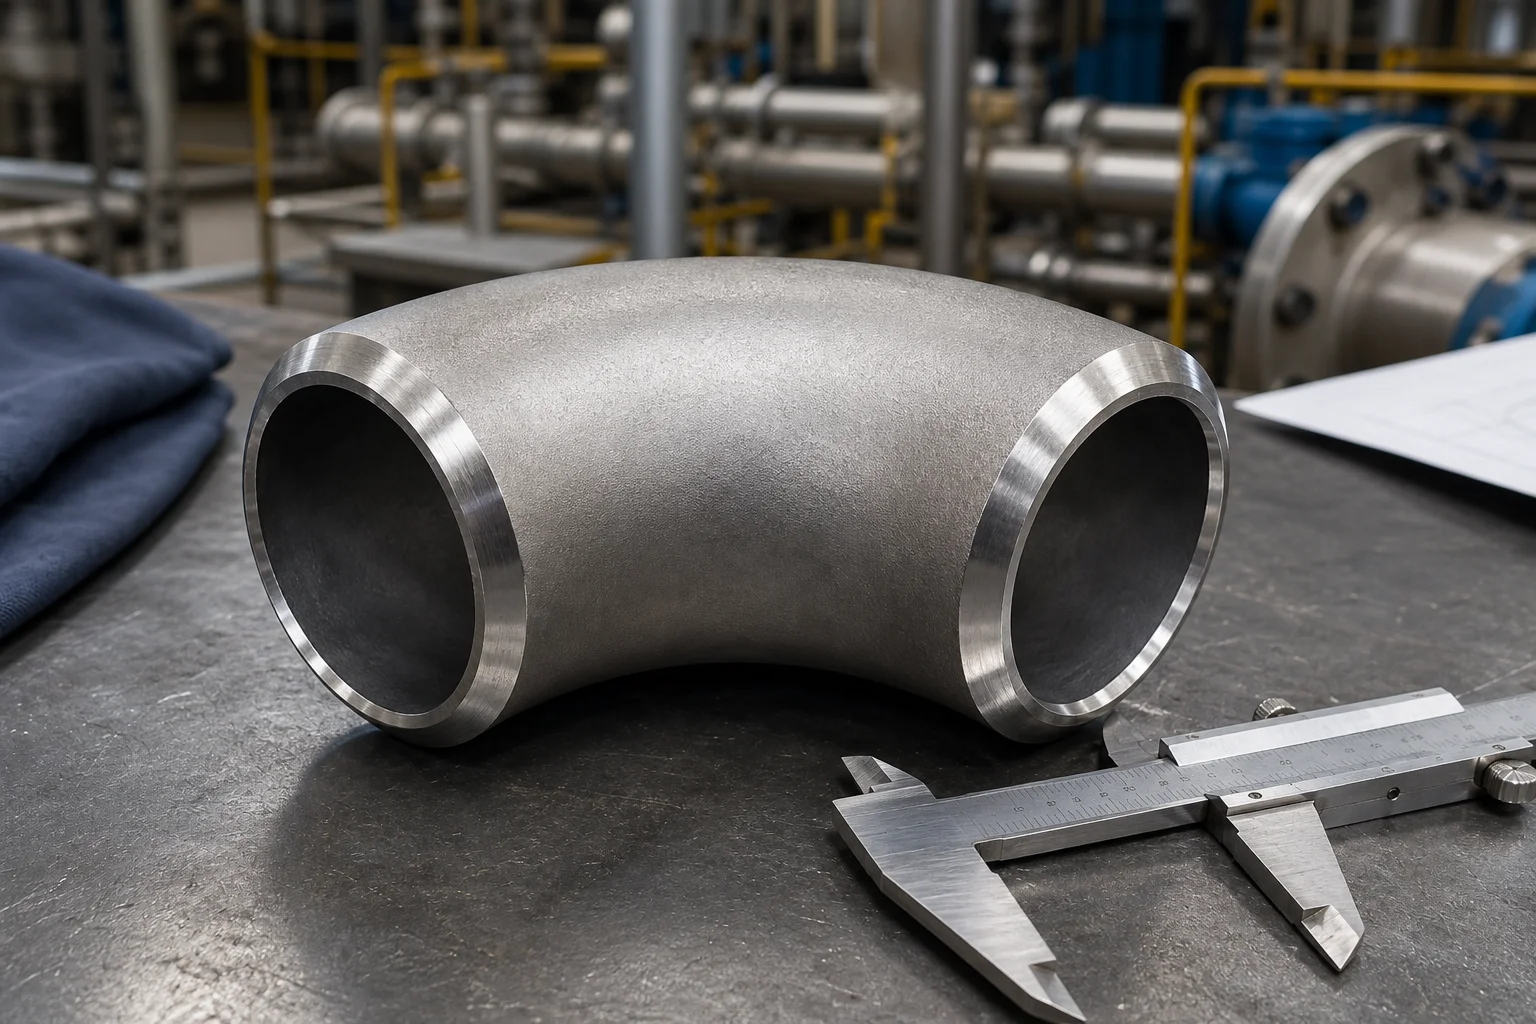
对焊弯头改变管道系统的方向,并与连接管首尾焊接。常见的配置包括 45 度、90 度和 180 度弯头。最熟悉的两种半径类别是长半径(标称中心线半径为标称管道尺寸的 1.5 倍)和短半径(标称中心线半径为标称管道尺寸的 1.0 倍)。
选择不应仅基于角度。买方还必须定义标称尺寸、规格或壁厚、材料等级、尺寸标准、结构类型、端部斜角和检验要求。 ASME B16.9是工厂制造的锻制对焊弯头的通用尺寸参考,但材料是单独指定的。
为什么它对管道组件很重要
弯头会产生局部压力损失、流动扰动和机械负载。较小的半径通常需要较小的安装空间,但会产生较大的流动扰动,并可能增加携带固体或液滴的服务的侵蚀风险。因此,长半径弯头在压力损失和流畅流动非常重要的生产线中很常见。当空间有限并且管道设计允许更紧密的转弯时,使用短半径弯头。
制造质量在外弧线或外曲线处尤其重要,在外弧线处,壁可能会变薄,而在内弧线或内曲线处,则可能会出现起皱或局部增厚。过度的椭圆度会影响装配、内部对齐和清管能力。不正确的中心到末端尺寸可能会移动整个线轴并造成现场返工。
方法、参数或过程
| 范围 | 长半径弯头 | 短半径弯头 |
|---|---|---|
| 公称中心线半径 | 1.5D | 1.0D |
| 安装空间 | 更多的 | 较少的 |
| 流程转换 | 更顺畅 | 夏普 |
| 典型用途 | 工艺和管道系统 | 布局紧凑 |
| 采购须知 | 确认标准中心到端部尺寸 | 通过尺寸和角度确认可用性 |
半径描述中的“D”指的是公称管道尺寸,而不是测量的外径。准确的中心到端部尺寸应取自指定的尺寸标准。
常见的制造方法包括:
1.热芯棒成型或热推:将管段加热并推到成型心轴上。该方法广泛用于碳钢和合金钢弯头。 2.热成型或压制:切割部分在模具中加热并成型,通常用于大尺寸或特殊壁厚。 3.冷成型:适用于选定的材料和尺寸,然后根据材料规格的要求进行热处理。 4.焊接结构:较大的弯头可以根据适用的规范和合格的制造工艺由焊管或成型板生产。
主要采购参数包括角度、LR 或 SR 半径、NPS/DN、明细表、材料等级、标准、切线长度(如果有)、无缝或焊接结构以及坡口细节。对于厚壁弯头,订单应解决孔过渡和最大内部失配问题。
供应商和检验清单
- 对照等轴测线验证弯头角度和半径类别。
- 检查材料规格、等级和炉号。
- 测量两端的外径并检查不圆度。
- 确认端部、内弧线、冠部和外弧线处的壁厚。
- 检查中心到末端的尺寸和角度偏差。
- 检查是否有皱纹、折叠、裂纹、叠层、凹痕和过度研磨。
- 验证斜角、根面、端部垂直度和孔过渡。
- 需要时检查热处理记录。
- 根据服务或采购规范的要求,指定硬度测试、PMI、磁粉测试、液体渗透测试或超声波测试。
- 确认涂层后永久标记仍可追踪。
- 在储存和运输过程中保护加工斜面。
- 对于大型或特殊弯头,请索取带有测量值的尺寸检验报告。
应用于管件、阀门和法兰
对焊弯头用于三通、异径管、法兰、泵和阀门附近,因此它们的几何形状会影响整个管道布置。设计人员通常需要在流量计、控制阀或泵的上游或下游设置直管。弯头距离敏感设备太近可能会产生漩涡或速度分布不均匀。
在对焊法兰上,弯头规格和孔径必须与法兰孔径和连接管兼容。在阀门附近,操作员、执行器、螺栓、绝缘和未来维护需要足够的间隙。在制造的线轴中,弯头尺寸精度决定了法兰面是否保持平行以及螺栓孔在现场是否对齐。
常问问题
长半径弯头总是比短半径弯头好吗?
不会。长半径弯头通常可以更平滑地改变方向,但需要更多空间。当设计规范、应力分析和工艺要求允许时,短半径弯头可能适用于紧凑系统。
Schedule 40 是否意味着每种管道尺寸都具有相同的壁厚?
不。明细表是一个壁厚系列。实际厚度随标称管道尺寸而变化。装修订单应注明尺寸和时间表。
对焊弯头可以连接到不同壁厚的管道上吗?
只能通过满足适用管道规范和焊接规范的工程内部过渡或匹配孔制备来完成。应在制造前识别不匹配情况。
壁厚检测最重要的领域是什么?
通常要仔细检查外弧线,因为成形可能会减少那里的壁厚。根据检查计划,测量还应覆盖内弧线、冠部和两端。
下一步
发送弯头角度、半径、尺寸、进度、材料、标准、数量以及所需检验文件进行技术确认。对于厚壁、大直径或特殊半径弯头,请包括管道图纸和最小壁厚要求。
索取报价


