
Ringkasan
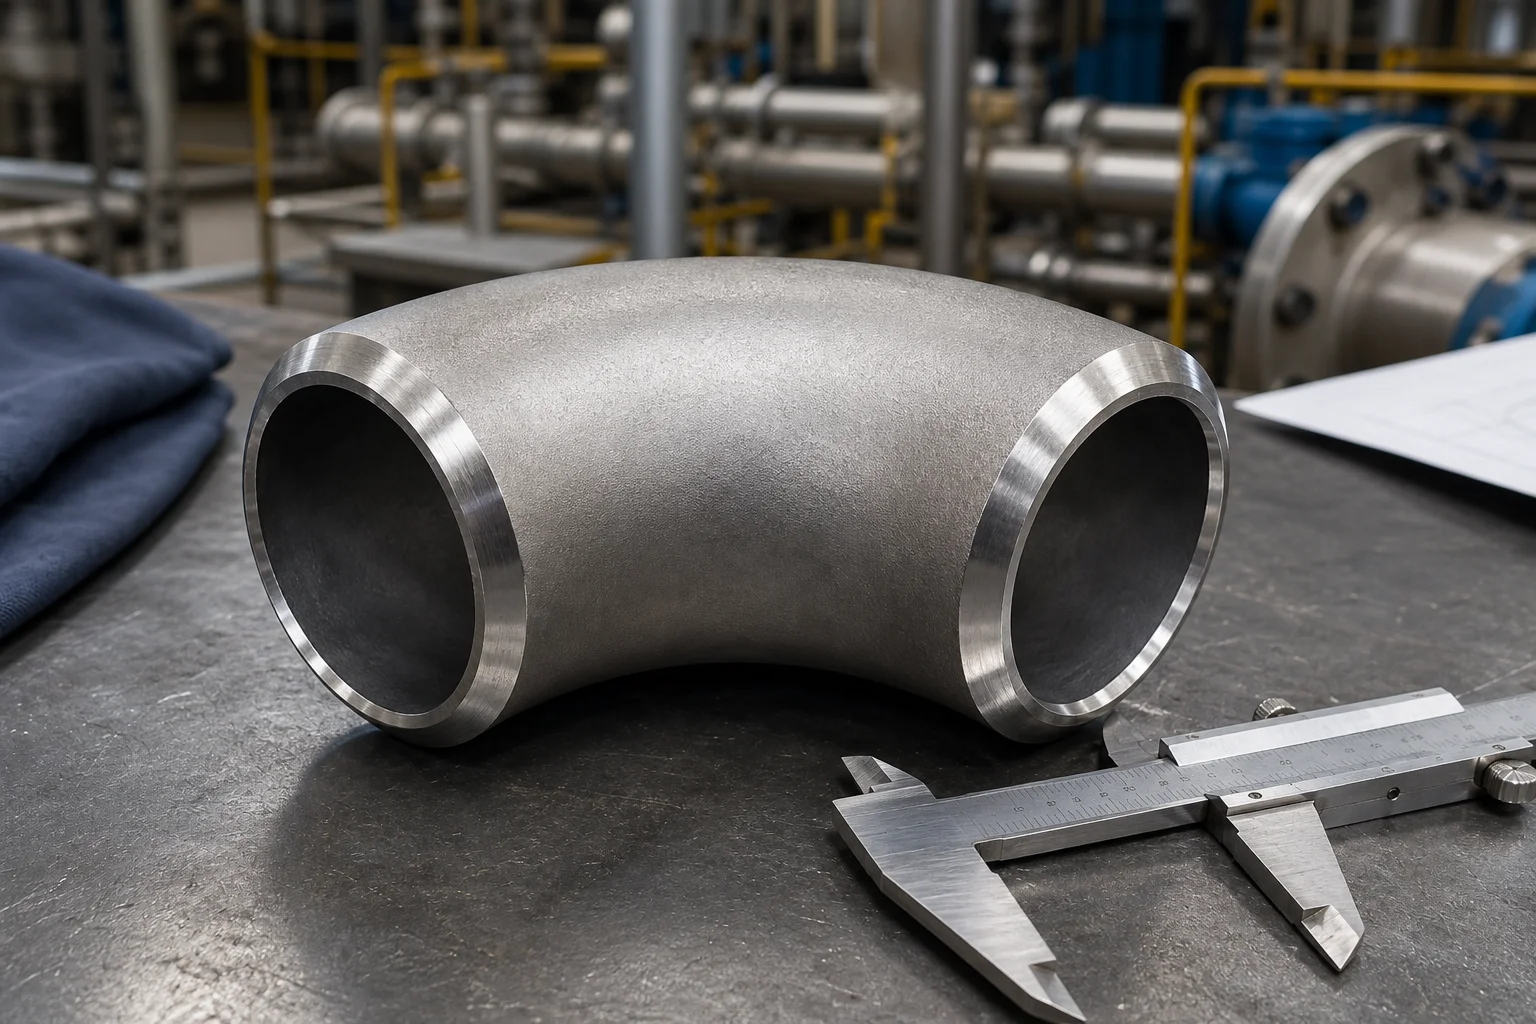
Siku las butt mengubah arah sistem perpipaan dan dilas ujung ke ujung dengan pipa penghubung. Konfigurasi umum mencakup siku 45 derajat, 90 derajat, dan 180 derajat. Dua kategori radius yang paling dikenal adalah radius panjang, dengan radius garis tengah nominal 1,5 kali ukuran pipa nominal, dan radius pendek, dengan radius garis tengah nominal 1,0 kali ukuran pipa nominal.
Pemilihan tidak boleh hanya berdasarkan sudut pandang saja. Pembeli juga harus menentukan ukuran nominal, jadwal atau ketebalan dinding, tingkat material, standar dimensi, jenis konstruksi, kemiringan ujung, dan persyaratan inspeksi. ASME B16.9 adalah referensi dimensi umum untuk siku las butt tempa buatan pabrik, sedangkan materialnya ditentukan secara terpisah.
Mengapa Penting untuk Komponen Pipa
Siku menyebabkan hilangnya tekanan lokal, gangguan aliran, dan pembebanan mekanis. Radius yang lebih sempit umumnya memerlukan lebih sedikit ruang pemasangan namun menghasilkan gangguan aliran yang lebih besar dan dapat meningkatkan risiko erosi pada layanan yang membawa benda padat atau tetesan. Oleh karena itu, siku radius panjang umum digunakan pada jalur proses yang mengutamakan kehilangan tekanan dan aliran yang lebih lancar. Siku radius pendek digunakan ketika ruang terbatas dan desain perpipaan memungkinkan putaran yang lebih rapat.
Manufacturing quality is especially important at the extrados, or outside curve, where wall thinning can occur, and at the intrados, or inside curve, where wrinkling or local thickening may develop. Ovalitas yang berlebihan dapat memengaruhi fit-up, keselarasan internal, dan kemampuan piggability. Dimensi tengah-ke-ujung yang salah dapat menggeser seluruh spul dan menyebabkan pengerjaan ulang lapangan.
Metode, Parameter, atau Proses
| Parameter | Siku radius panjang | Siku radius pendek |
|---|---|---|
| Jari-jari garis tengah nominal | 1.5D | 1.0D |
| Ruang instalasi | Lagi | Lebih sedikit |
| Transisi aliran | Lebih halus | Lebih tajam |
| Penggunaan yang umum | Sistem proses dan saluran pipa | Tata letak yang ringkas |
| Catatan pengadaan | Konfirmasikan dimensi standar dari tengah ke ujung | Konfirmasikan ketersediaan berdasarkan ukuran dan sudut |
“D” dalam deskripsi radius mengacu pada ukuran nominal pipa, bukan diameter luar yang diukur. Dimensi yang tepat dari pusat ke ujung harus diambil dari standar dimensi yang ditentukan.
Metode manufaktur yang umum meliputi:
1.Pembentukan mandrel panas atau dorongan panas:Bagian pipa dipanaskan dan didorong ke atas mandrel pembentuk. Metode ini banyak digunakan untuk siku baja karbon dan paduan. 2.Pembentukan atau pengepresan panas:Bagian potongan dipanaskan dan dibentuk menjadi cetakan, seringkali untuk ukuran besar atau ketebalan dinding khusus. 3.Pembentukan dingin:Cocok untuk material dan ukuran tertentu, diikuti dengan perlakuan panas bila diperlukan oleh spesifikasi material. 4.Konstruksi dilas:Siku yang lebih besar dapat diproduksi dari pipa yang dilas atau pelat yang dibentuk berdasarkan spesifikasi yang berlaku dan jalur produksi yang memenuhi syarat.
Parameter pembelian utama meliputi sudut, radius LR atau SR, NPS/DN, jadwal, kualitas material, standar, panjang singgung jika ada, konstruksi mulus atau dilas, dan detail bevel. Untuk siku berdinding tebal, pesanan harus mengatasi transisi lubang dan ketidaksesuaian internal maksimum.
Daftar Periksa Pemasok dan Inspeksi
- Verifikasikan kategori sudut dan radius siku terhadap garis isometrik.
- Periksa spesifikasi material, grade, dan nomor panas.
- Ukur diameter luar pada kedua ujungnya dan periksa kebulatannya.
- Pastikan ketebalan dinding pada ujung, intrados, mahkota, dan ekstrados.
- Periksa dimensi pusat-ke-ujung dan deviasi sudut.
- Periksa apakah ada kerutan, lipatan, retak, laminasi, penyok, dan penggerindaan berlebihan.
- Verifikasi sudut kemiringan, permukaan akar, kuadrat ujung, dan transisi lubang.
- Tinjau catatan perlakuan panas bila diperlukan.
- Tentukan pengujian kekerasan, PMI, pengujian partikel magnetik, pengujian penetran cairan, atau pengujian ultrasonik jika spesifikasi layanan atau pembelian memerlukannya.
- Pastikan tanda permanen tetap dapat dilacak setelah pelapisan.
- Lindungi bevel mesin selama penyimpanan dan transportasi.
- Untuk siku besar atau khusus, mintalah laporan inspeksi dimensi dengan nilai terukur.
Aplikasi untuk Kelengkapan Pipa, Katup, dan Flensa
Siku las butt digunakan di dekat tee, reduksi, flensa, pompa, dan katup, sehingga geometrinya mempengaruhi susunan perpipaan secara keseluruhan. Perancang sering kali memerlukan pipa lurus di hulu atau hilir pengukur aliran, katup kontrol, atau pompa. Siku yang ditempatkan terlalu dekat dengan peralatan sensitif dapat menimbulkan pusaran atau distribusi kecepatan yang tidak merata.
Pada flensa leher las, jadwal siku dan lubang harus sesuai dengan lubang flensa dan pipa penghubung. Di dekat katup, diperlukan jarak yang cukup untuk operator, aktuator, perbautan, insulasi, dan pemeliharaan di masa mendatang. Pada gulungan fabrikasi, keakuratan dimensi siku menentukan apakah permukaan flensa tetap sejajar dan lubang baut sejajar di lokasi.
Pertanyaan Umum
Apakah siku dengan radius panjang selalu lebih baik daripada siku dengan radius pendek?
Tidak. Siku dengan radius panjang biasanya menawarkan perubahan arah yang lebih mulus, namun memerlukan lebih banyak ruang. Siku radius pendek mungkin cocok untuk sistem kompak jika diizinkan oleh kode desain, analisis tegangan, dan persyaratan proses.
Apakah Jadwal 40 berarti ketebalan dinding yang sama untuk setiap ukuran pipa?
Tidak. Jadwal adalah seri ketebalan dinding. Ketebalan sebenarnya berubah seiring dengan ukuran pipa nominal. Urutan pemasangan harus menyatakan ukuran dan jadwal.
Bisakah siku las pantat disambungkan ke pipa dengan ketebalan dinding berbeda?
Hal ini dapat dilakukan hanya dengan transisi internal yang direkayasa atau persiapan lubang yang sesuai yang memenuhi kode perpipaan dan spesifikasi pengelasan yang berlaku. Ketidakcocokan harus diidentifikasi sebelum produksi.
Area manakah yang paling penting untuk pemeriksaan ketebalan dinding?
Ekstra biasanya diperiksa dengan cermat karena pembentukannya dapat mengurangi ketebalan dinding di sana. Pengukuran juga harus mencakup intrados, mahkota, dan kedua ujungnya sesuai dengan rencana pemeriksaan.
Langkah Selanjutnya
Kirimkan sudut siku, radius, ukuran, jadwal, bahan, standar, kuantitas, dan dokumen inspeksi yang diperlukan untuk konfirmasi teknis. Untuk siku berdinding berat, berdiameter besar, atau berradius khusus, sertakan gambar perpipaan dan persyaratan dinding minimum.
Permintaan Penawaran


