
ملخص
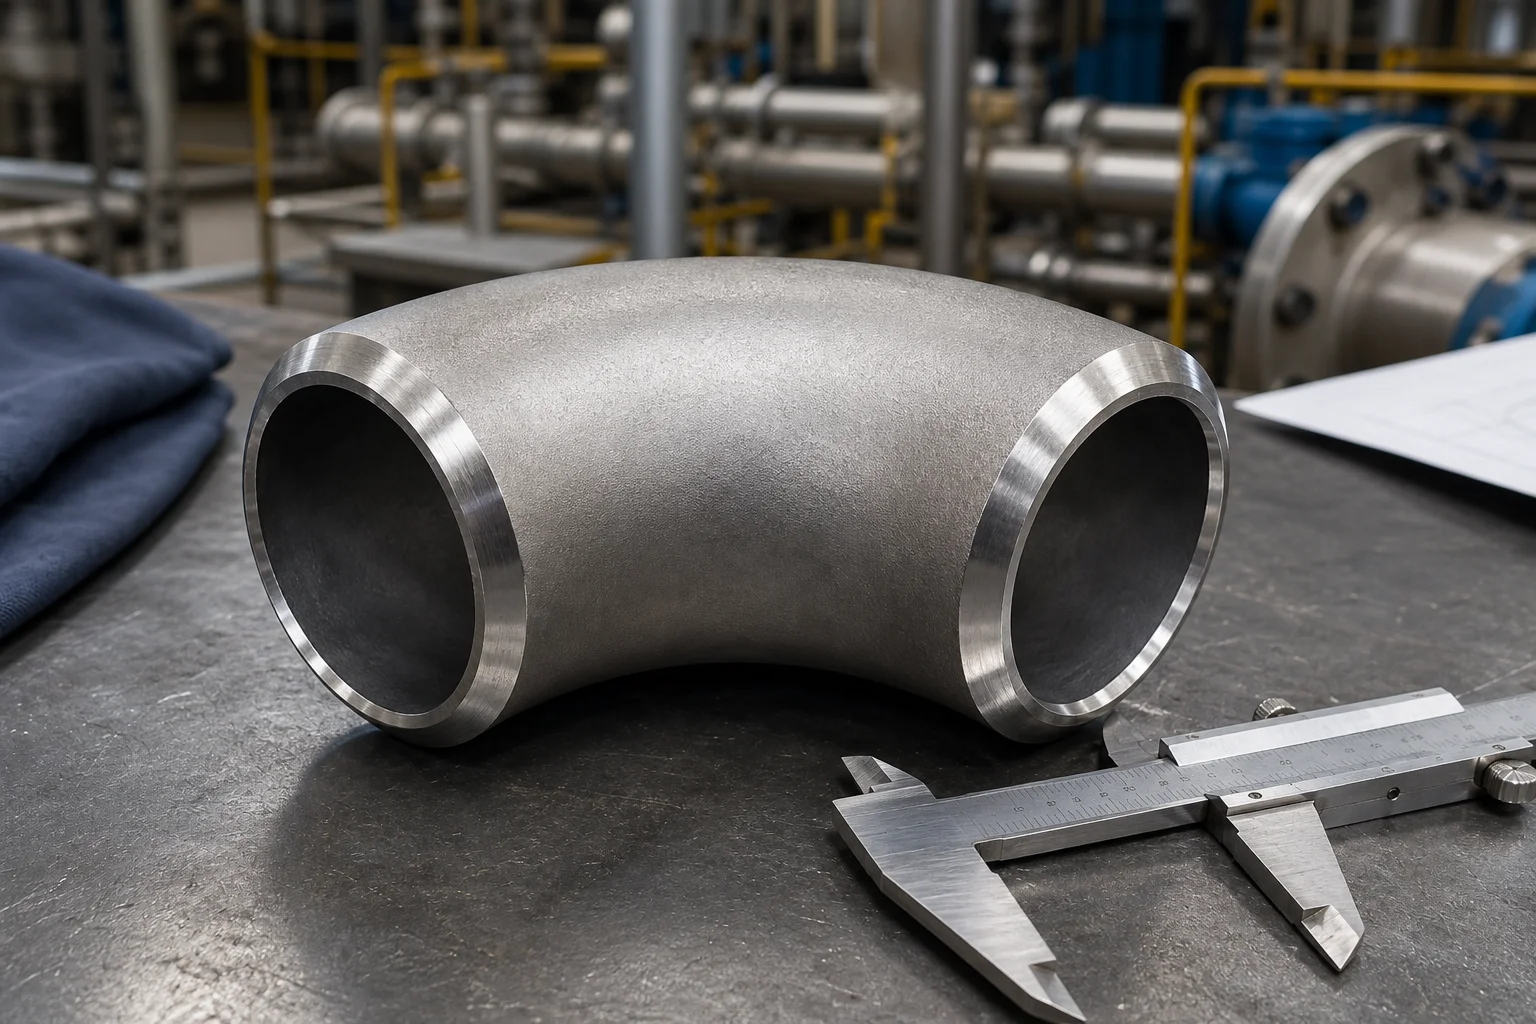
يغير كوع اللحام التناكبي اتجاه نظام الأنابيب ويتم لحامه من طرف إلى طرف مع أنبوب التوصيل. تتضمن التكوينات الشائعة أكواع بزاوية 45 درجة و90 درجة و180 درجة. فئتا نصف القطر الأكثر شيوعًا هما نصف القطر الطويل، مع نصف قطر مركزي اسمي يبلغ 1.5 مرة حجم الأنبوب الاسمي، ونصف قطر قصير، مع نصف قطر خط مركزي اسمي يبلغ 1.0 مرة حجم الأنبوب الاسمي.
لا ينبغي أن يعتمد الاختيار على الزاوية وحدها. يجب على المشتري أيضًا تحديد الحجم الاسمي والجدول الزمني أو سمك الجدار ودرجة المادة ومعايير الأبعاد ونوع البناء والشطبة النهائية ومتطلبات الفحص. ASME B16.9 هو مرجع الأبعاد الشائع لأكواع اللحام التناكبي المصنوعة في المصنع، بينما يتم تحديد المادة بشكل منفصل.
لماذا يهم لمكونات الأنابيب
يؤدي المرفق إلى فقدان الضغط المحلي واضطراب التدفق والتحميل الميكانيكي. يتطلب نصف القطر الأضيق عمومًا مساحة تركيب أقل ولكنه ينتج عنه اضطراب أكبر في التدفق وقد يزيد من خطر التآكل في الخدمات التي تحمل مواد صلبة أو قطرات. ولذلك فإن الأكواع ذات نصف القطر الطويل شائعة في خطوط المعالجة حيث يكون فقدان الضغط والتدفق الأكثر سلاسة أمرًا مهمًا. تُستخدم الأكواع ذات نصف القطر القصير عندما تكون المساحة محدودة ويسمح تصميم الأنابيب بدوران أكثر إحكامًا.
تعتبر جودة التصنيع مهمة بشكل خاص عند المنحنيات الخارجية، أو المنحنيات الخارجية، حيث يمكن أن يحدث ترقق في الجدار، وفي المنحنيات الداخلية، أو المنحنيات الداخلية، حيث قد يتطور التجاعيد أو السماكة المحلية. يمكن أن تؤثر البيضاوية المفرطة على الملاءمة والمحاذاة الداخلية وقابلية الخنازير. يمكن أن يؤدي البعد غير الصحيح من المركز إلى النهاية إلى نقل التخزين المؤقت بالكامل وإنشاء إعادة صياغة ميدانية.
الأساليب أو المعلمات أو العملية
| المعلمة | الكوع ذو نصف القطر الطويل | كوع قصير المدى |
|---|---|---|
| نصف قطر خط الوسط الاسمي | 1.5 د | 1.0 د |
| مساحة التثبيت | أكثر | أقل |
| انتقال التدفق | أكثر سلاسة | أكثر وضوحا |
| الاستخدام النموذجي | أنظمة العمليات وخطوط الأنابيب | تخطيطات مدمجة |
| مذكرة الشراء | قم بتأكيد الأبعاد القياسية من المركز إلى النهاية | تأكيد التوفر حسب الحجم والزاوية |
يشير الحرف "D" في وصف نصف القطر إلى الحجم الاسمي للأنبوب، وليس القطر الخارجي المُقاس. يجب أن تؤخذ الأبعاد الدقيقة من المركز إلى النهاية من معيار الأبعاد المحدد.
تشمل طرق التصنيع الشائعة ما يلي:
1.تشكيل مغزل ساخن أو دفع ساخن:يتم تسخين قسم الأنابيب ودفعه فوق مغزل التشكيل. يتم استخدام هذه الطريقة على نطاق واسع في أكواع الكربون وسبائك الصلب. 2.التشكيل أو الضغط على الساخن:يتم تسخين المقطع المقطوع وتشكيله في قوالب، غالبًا للأحجام الكبيرة أو بسماكات جدار خاصة. 3.تشكيل الباردة:مناسبة لمواد وأحجام مختارة، تليها المعالجة الحرارية عندما تتطلب مواصفات المادة ذلك. 4.البناء الملحومة:يمكن إنتاج الأكواع الأكبر حجمًا من الأنابيب الملحومة أو الألواح المشكلة وفقًا للمواصفات المعمول بها وطريق التصنيع المؤهل.
تتضمن معلمات الشراء الرئيسية الزاوية، ونصف قطر LR أو SR، وNPS/DN، والجدول الزمني، ودرجة المادة، والمعيار، وطول الظل إن وجد، والبناء السلس أو الملحوم، والتفاصيل المائلة. بالنسبة للأكواع ذات الجدران الثقيلة، يجب أن يتناول الطلب انتقال التجويف والحد الأقصى لعدم التطابق الداخلي.
قائمة مراجعة الموردين والتفتيش
- تحقق من زاوية الكوع وفئة نصف القطر مقابل الخط متساوي القياس.
- تحقق من مواصفات المادة ودرجتها ورقم الحرارة.
- قم بقياس القطر الخارجي عند كلا الطرفين وتحقق من الاستدارة.
- تأكد من سمك الجدار عند الأطراف، والداخلية، والتاج، والإضافات.
- تحقق من الأبعاد من المركز إلى النهاية والانحراف الزاوي.
- افحص التجاعيد والطيات والشقوق والتصفيحات والخدوش والطحن المفرط.
- تحقق من الزاوية المائلة، ووجه الجذر، وتربيع النهاية، وانتقال التجويف.
- مراجعة سجلات المعالجة الحرارية عند الحاجة.
- حدد اختبار الصلابة، أو مؤشر مديري المشتريات (PMI)، أو اختبار الجسيمات المغناطيسية، أو اختبار اختراق السائل، أو اختبار الموجات فوق الصوتية عندما تتطلب مواصفات الخدمة أو الشراء ذلك.
- تأكد من أن العلامات الدائمة تظل قابلة للتتبع بعد الطلاء.
- حماية الحواف المشطوفة أثناء التخزين والنقل.
- بالنسبة للأكواع الكبيرة أو الخاصة، اطلب تقرير فحص الأبعاد مع القيم المقاسة.
التطبيق على تجهيزات الأنابيب والصمامات والشفاه
يتم استخدام أكواع اللحام التناكبي بالقرب من المحملات، ومخفضات السرعة، والفلنجات، والمضخات، والصمامات، لذلك تؤثر هندستها على الترتيب الكامل للأنابيب. غالبًا ما يحتاج المصممون إلى أنابيب مستقيمة أعلى أو أسفل عدادات التدفق أو صمامات التحكم أو المضخات. يمكن أن يؤدي وضع الكوع بالقرب من المعدات الحساسة إلى توزيع السرعة بشكل دوامي أو غير متساوٍ.
في شفة عنق اللحام، يجب أن يكون جدول الكوع والتجويف متوافقين مع تجويف الشفة وأنبوب التوصيل. بالقرب من الصمام، هناك حاجة إلى خلوص كافٍ للمشغل، والمشغل، والربط، والعزل، والصيانة المستقبلية. في البكرات المصنعة، تحدد دقة أبعاد الكوع ما إذا كانت وجوه الحافة ستظل متوازية ومحاذاة فتحات المسامير في الموقع.
التعليمات
هل الكوع ذو نصف القطر الطويل أفضل دائمًا من الكوع ذو نصف القطر القصير؟
لا. عادةً ما يوفر الكوع ذو نصف القطر الطويل تغييرًا أكثر سلاسة في الاتجاه، ولكنه يتطلب مساحة أكبر. قد يكون الكوع ذو نصف القطر القصير مناسبًا في الأنظمة المدمجة عندما يسمح بذلك كود التصميم وتحليل الإجهاد ومتطلبات العملية.
هل يعني الجدول 40 نفس سمك الجدار لكل حجم أنبوب؟
لا، الجدول الزمني عبارة عن سلسلة بسمك الجدار. يتغير السُمك الفعلي مع حجم الأنبوب الاسمي. يجب أن يوضح ترتيب التركيب الحجم والجدول الزمني.
هل يمكن توصيل كوع اللحام التناكبي بأنبوب بسماكة جدار مختلفة؟
ولا يمكن أن يتم ذلك إلا من خلال انتقال داخلي مصمم هندسيًا أو إعداد تجويف مطابق يلبي كود الأنابيب المطبق ومواصفات اللحام. وينبغي تحديد عدم التطابق قبل التصنيع.
ما هي المنطقة الأكثر أهمية لفحص سمك الجدار؟
عادةً ما يتم فحص الإضافات عن كثب لأن التشكيل قد يقلل من سمك الجدار هناك. يجب أن تغطي القياسات أيضًا الجزء الداخلي والتاج وكلا الطرفين وفقًا لخطة الفحص.
الخطوات التالية
أرسل زاوية الكوع ونصف القطر والحجم والجدول الزمني والمواد والمعايير والكمية ومستندات الفحص المطلوبة للتأكيد الفني. بالنسبة للأكواع ذات الجدران الثقيلة أو ذات القطر الكبير أو ذات نصف القطر الخاص، قم بتضمين رسم الأنابيب والحد الأدنى من متطلبات الجدار.
طلب عرض أسعار


