
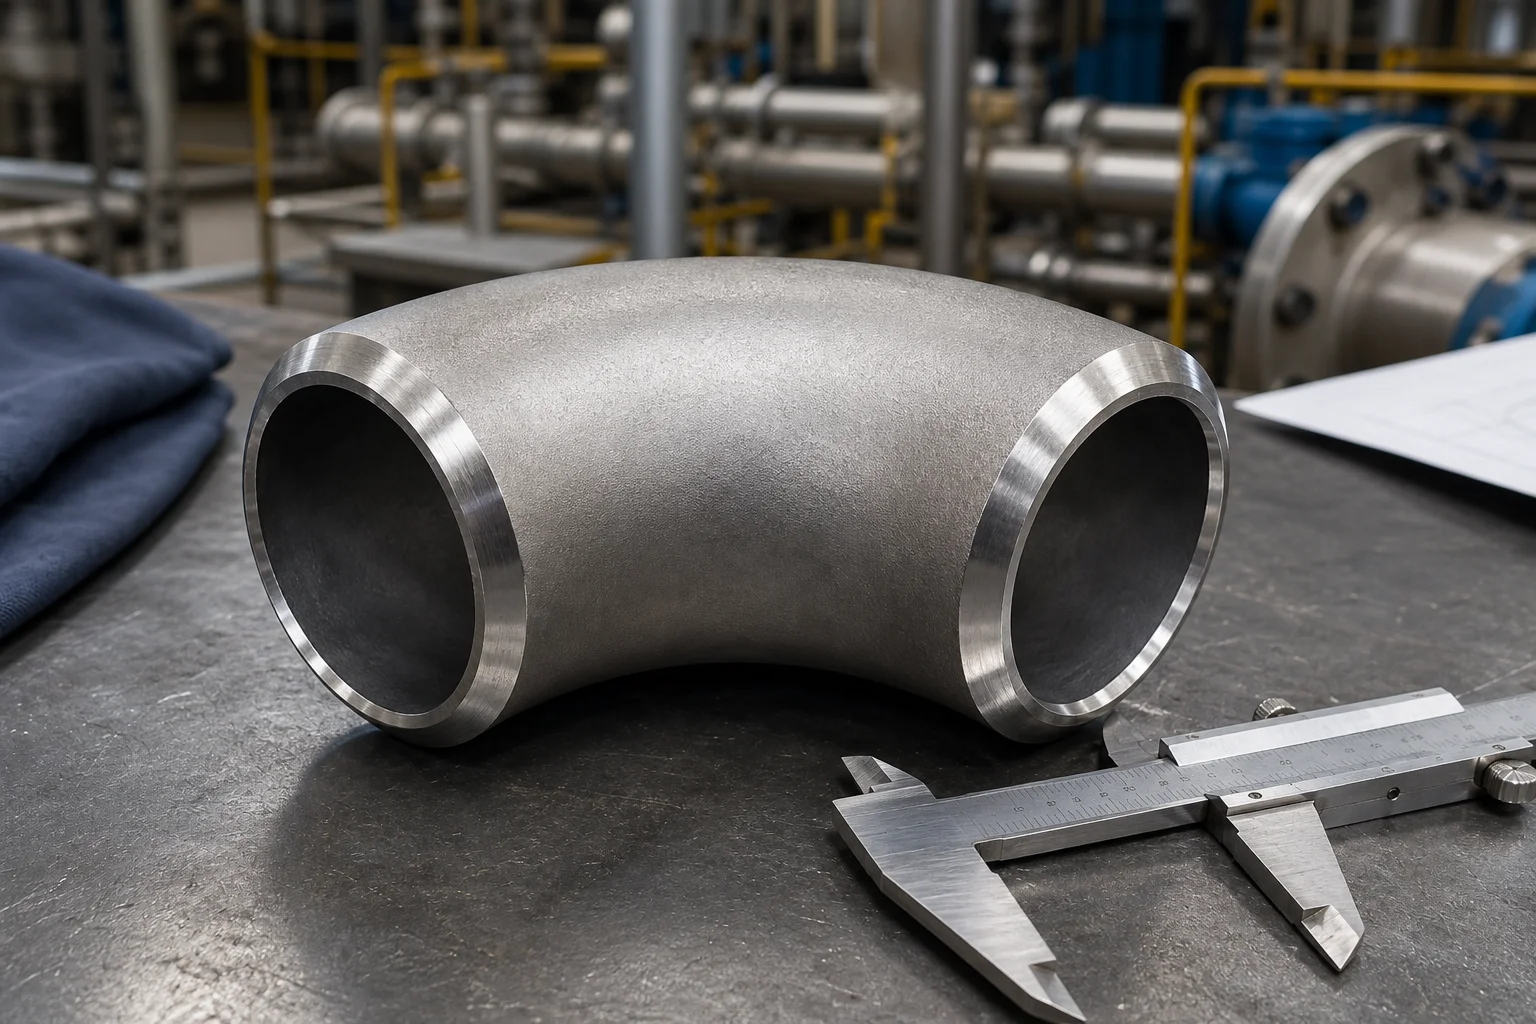
概要
突合せ溶接エルボは配管システムの方向を変更し、接続パイプと端から端まで溶接されます。一般的な構成には、45 度、90 度、180 度のエルボが含まれます。最も一般的な 2 つの半径カテゴリは、公称中心線半径が公称パイプ サイズの 1.5 倍である長半径と、公称中心線半径が公称パイプ サイズの 1.0 倍である短半径です。
角度のみに基づいて選択しないでください。購入者は、公称サイズ、スケジュールまたは壁の厚さ、材料グレード、寸法標準、構造タイプ、端部の面取り、および検査要件も定義する必要があります。 ASME B16.9 は工場で製造される鍛造突合せ溶接エルボの共通の寸法基準ですが、材料は個別に指定されます。
パイプコンポーネントにとってそれが重要な理由
エルボにより、局所的な圧力損失、流れの乱れ、機械的負荷が生じます。一般に、半径が狭いほど必要な設置スペースは少なくなりますが、流れの乱れが大きくなり、固体や液滴を運ぶサービスでは侵食のリスクが増加する可能性があります。したがって、圧力損失とスムーズな流れが重要なプロセスラインでは、半径の長いエルボが一般的です。短半径エルボは、スペースが限られており、配管設計により小回りが可能な場合に使用されます。
製造品質は、壁の薄化が発生する可能性がある外側のカーブ、およびしわや局所的な肥厚が生じる可能性がある内側のカーブで特に重要です。過度の楕円形は、フィットアップ、内部アライメント、およびピガビリティに影響を与える可能性があります。中心から端までの寸法が正しくないと、スプール全体が移動し、現場での手戻りが発生する可能性があります。
メソッド、パラメータ、またはプロセス
| パラメータ | 長半径エルボ | 短半径エルボ |
|---|---|---|
| 公称中心線半径 | 1.5D | 1.0D |
| 設置スペース | もっと | 少ない |
| フロー遷移 | よりスムーズに | よりシャープに |
| 一般的な使用方法 | プロセスおよびパイプライン システム | コンパクトなレイアウト |
| 調達メモ | 標準の中心から端までの寸法を確認する | サイズと角度で在庫を確認する |
半径の説明の「D」は、測定された外径ではなく、公称パイプサイズを指します。中心から端までの正確な寸法は、指定された寸法規格から取得する必要があります。
一般的な製造方法には次のようなものがあります。
1.熱間マンドレル成形または熱間押し込み:パイプ部分が加熱され、成形マンドレル上に押し込まれます。この方法は炭素鋼および合金鋼のエルボに広く使用されています。 2.熱間成形またはプレス:多くの場合、大きなサイズや特殊な肉厚の場合、切断された部分が加熱されて金型内で成形されます。 3.冷間成形:選択した材質とサイズに適しており、材質仕様で必要な場合は熱処理が行われます。 4.溶接構造:より大きなエルボは、適用される仕様と認定された製造ルートに基づいて、溶接パイプまたは成形プレートから製造できます。
Key purchasing parameters include angle, LR or SR radius, NPS/DN, schedule, material grade, standard, tangent length if any, seamless or welded construction, and bevel details.厚肉エルボの場合、順序はボアの移行と最大の内部不一致に対処する必要があります。
サプライヤーと検査のチェックリスト
- エルボの角度と半径のカテゴリを等角投影線に対して検証します。
- 材質仕様、グレード、熱価をご確認ください。
- 両端の外径を測定し、真円度を確認します。
- 端部、内部部、クラウン部、外部部の壁の厚さを確認します。
- 中心から端までの寸法と角度の偏差を確認します。
- しわ、折り目、亀裂、積層、へこみ、過度の研磨がないか検査します。
- ベベル角度、ルート面、端部の直角度、およびボアの遷移を確認します。
- 必要に応じて熱処理記録を確認します。
- サービスまたは購入の仕様で必要な場合は、硬度試験、PMI、磁性粒子試験、液体浸透試験、または超音波試験を指定します。
- 永久マーキングがコーティング後も追跡可能であることを確認します。
- 保管および輸送中に機械加工されたベベルを保護します。
- 大型エルボまたは特殊エルボの場合は、測定値を記載した寸法検査報告書をご請求ください。
管継手、バルブ、フランジへの応用
突合せ溶接エルボは、ティー、減速機、フランジ、ポンプ、バルブの近くで使用されるため、その形状は完全な配管配置に影響します。設計者は、流量計、制御バルブ、またはポンプの上流または下流に直管を必要とすることがよくあります。エルボが敏感な機器に近づきすぎると、渦巻きや不均一な速度分布が発生する可能性があります。
溶接ネック フランジでは、エルボのスケジュールとボアがフランジのボアと接続パイプと互換性がある必要があります。バルブの近くには、オペレータ、アクチュエータ、ボルト締め、絶縁、および将来のメンテナンスのために十分な隙間が必要です。製造されたスプールでは、エルボの寸法精度によって、フランジ面が平行に保たれ、現場でボルト穴の位置が揃っているかどうかが決まります。
よくある質問
長橈骨の肘は短橈骨よりも常に優れているのでしょうか?
いいえ。通常、半径の長いエルボは方向転換をよりスムーズにしますが、より多くのスペースが必要になります。短半径エルボは、設計コード、応力解析、およびプロセス要件で許可されている場合、コンパクトなシステムに適している場合があります。
スケジュール 40 は、すべてのパイプ サイズで同じ肉厚を意味しますか?
いいえ、スケジュールは壁厚シリーズです。実際の厚さは呼びパイプサイズによって変わります。フィッティングオーダーには、サイズとスケジュールの両方を記載する必要があります。
突合せ溶接エルボを肉厚の異なるパイプに接続できますか?
これは、適用される配管規格および溶接仕様を満たす、設計された内部移行または一致する穴の準備によってのみ実行できます。製造前に不一致を特定する必要があります。
肉厚検査で最も重要な領域はどこですか?
成形により肉厚が薄くなる可能性があるため、余分な部分は通常綿密にチェックされます。検査計画に従って、測定は骨内、歯冠、両端もカバーする必要があります。
次のステップ
エルボ角度、半径、サイズ、スケジュール、材質、規格、数量、技術確認のため必要な検査書類をお送りください。厚肉エルボ、大径エルボ、または特殊半径エルボの場合は、配管図と最小壁要件を含めてください。
見積もりを依頼する


