
Überblick
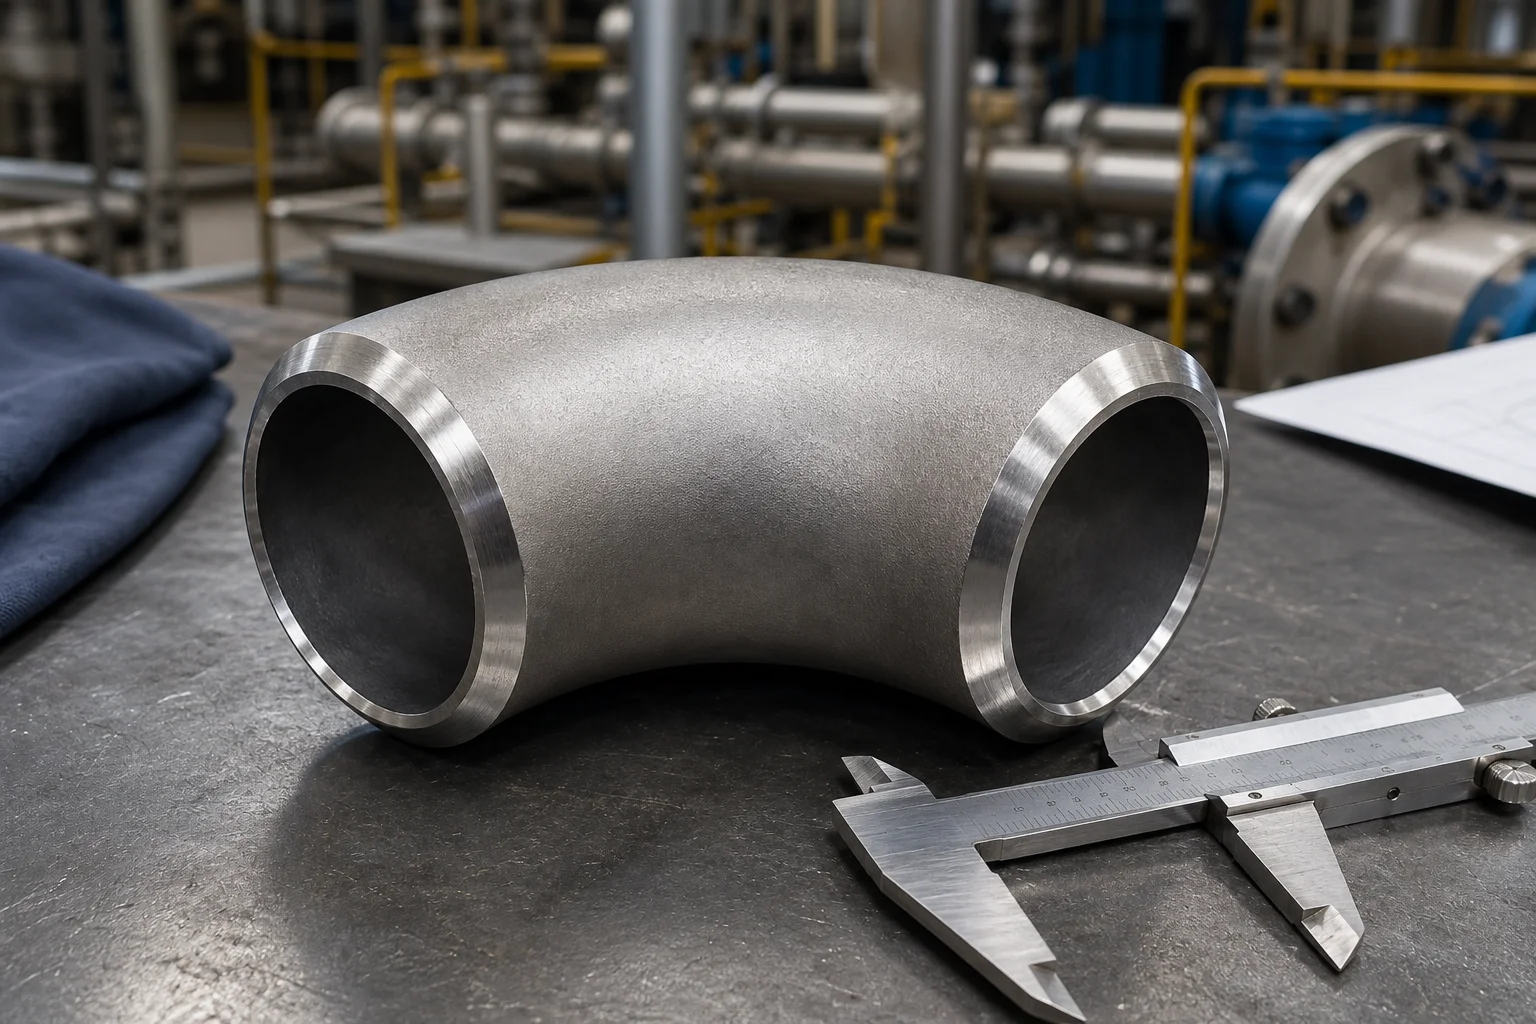
Ein Stumpfschweißbogen ändert die Richtung eines Rohrleitungssystems und wird durchgehend mit dem Verbindungsrohr verschweißt. Zu den gängigen Konfigurationen gehören 45-Grad-, 90-Grad- und 180-Grad-Bögen. Die beiden bekanntesten Radiuskategorien sind lange Radien mit einem nominalen Mittellinienradius vom 1,5-fachen der Nennrohrgröße und kurze Radien mit einem nominalen Mittellinienradius vom 1,0-fachen der Rohrnenngröße.
Die Auswahl sollte nicht nur auf dem Winkel basieren. Der Käufer muss außerdem die Nenngröße, den Zeitplan oder die Wandstärke, die Materialqualität, die Maßnorm, den Bautyp, die Endfase und die Prüfanforderungen festlegen. ASME B16.9 ist die allgemeine Maßreferenz für werkseitig hergestellte Stumpfschweißbögen, während das Material separat spezifiziert wird.
Warum es für Rohrkomponenten wichtig ist
Bögen erzeugen lokalen Druckverlust, Strömungsstörungen und mechanische Belastung. Ein engerer Radius erfordert im Allgemeinen weniger Installationsraum, führt jedoch zu größeren Strömungsstörungen und kann das Erosionsrisiko bei Leitungen erhöhen, in denen Feststoffe oder Tröpfchen transportiert werden. Bögen mit großem Radius sind daher in Prozessleitungen üblich, in denen Druckverlust und gleichmäßigerer Durchfluss wichtig sind. Bögen mit kurzem Radius werden verwendet, wenn der Platz begrenzt ist und die Rohrleitungskonstruktion eine engere Biegung zulässt.
Besonders wichtig ist die Fertigungsqualität an den Außenseiten oder Außenkrümmungen, wo es zu einer Wandverdünnung kommen kann, und an den Innenkrümmungen, an denen sich Falten oder lokale Verdickungen bilden können. Eine übermäßige Ovalität kann den Sitz, die interne Ausrichtung und die Molchbarkeit beeinträchtigen. Ein falsches Maß von Mitte zu Ende kann eine ganze Spule verschieben und zu Nacharbeiten vor Ort führen.
Methoden, Parameter oder Prozess
| Parameter | Ellbogen mit großem Radius | Ellenbogen mit kurzem Radius |
|---|---|---|
| Nomineller Mittellinienradius | 1,5D | 1,0D |
| Einbauraum | Mehr | Weniger |
| Fließübergang | Glatter | Schärfer |
| Typische Verwendung | Prozess- und Rohrleitungssysteme | Kompakte Layouts |
| Beschaffungshinweis | Bestätigen Sie die Standardabmessungen von der Mitte bis zum Ende | Bestätigen Sie die Verfügbarkeit nach Größe und Winkel |
„D“ in der Radiusbeschreibung bezieht sich auf die Nennrohrgröße, nicht auf den gemessenen Außendurchmesser. Genaue Maße von der Mitte bis zum Ende sollten dem angegebenen Maßstandard entnommen werden.
Zu den gängigen Herstellungsmethoden gehören:
1.Warmdornformen oder Warmdrücken:Ein Rohrabschnitt wird erhitzt und über einen Formdorn geschoben. Die Methode wird häufig für Rohrbögen aus Kohlenstoffstahl und legiertem Stahl verwendet. 2.Warmumformen oder Pressen:Ein geschnittener Abschnitt wird erhitzt und in Formen geformt, oft für große Größen oder spezielle Wandstärken. 3.Kaltumformung:Geeignet für ausgewählte Materialien und Größen, gefolgt von einer Wärmebehandlung, wenn die Materialspezifikation dies erfordert. 4.Schweißkonstruktion:Größere Bögen können aus geschweißten Rohren oder geformten Blechen gemäß einer geltenden Spezifikation und einem qualifizierten Herstellungsverfahren hergestellt werden.
Zu den wichtigsten Kaufparametern gehören Winkel, LR- oder SR-Radius, NPS/DN, Zeitplan, Materialqualität, Standard, Tangentenlänge (falls vorhanden), nahtlose oder geschweißte Konstruktion und Fasendetails. Bei dickwandigen Rohrbögen sollte sich die Bestellung mit Bohrungsübergängen und maximaler interner Fehlanpassung befassen.
Checkliste für Lieferanten und Inspektionen
- Überprüfen Sie die Ellbogenwinkel- und Radiuskategorie anhand der isometrischen Linie.
- Überprüfen Sie die Materialspezifikation, die Güteklasse und die Chargennummer.
- Außendurchmesser an beiden Enden messen und Unrundheit prüfen.
- Bestätigen Sie die Wandstärke an den Enden, Intrados, Scheitel und Extrados.
- Überprüfen Sie die Maße von Mitte zu Ende und die Winkelabweichung.
- Überprüfen Sie es auf Falten, Falten, Risse, Laminierungen, Dellen und übermäßiges Schleifen.
- Überprüfen Sie den Fasenwinkel, die Grundfläche, die Rechtwinkligkeit des Endes und den Bohrungsübergang.
- Überprüfen Sie bei Bedarf die Wärmebehandlungsaufzeichnungen.
- Geben Sie Härteprüfungen, PMI, Magnetpulverprüfungen, Flüssigkeitseindringprüfungen oder Ultraschallprüfungen an, wenn die Service- oder Kaufspezifikation dies erfordert.
- Stellen Sie sicher, dass die dauerhafte Markierung auch nach dem Beschichten rückverfolgbar bleibt.
- Schützen Sie bearbeitete Fasen bei Lagerung und Transport.
- Für große oder spezielle Bögen fordern Sie einen Maßkontrollbericht mit Messwerten an.
Anwendung auf Rohrverbindungen, Ventile und Flansche
Stumpfschweißbögen werden in der Nähe von T-Stücken, Reduzierstücken, Flanschen, Pumpen und Ventilen verwendet, sodass ihre Geometrie die gesamte Rohrleitungsanordnung beeinflusst. Konstrukteure benötigen häufig gerade Rohre vor oder nach Durchflussmessern, Regelventilen oder Pumpen. Wenn der Ellenbogen zu nahe an empfindlichen Geräten platziert wird, kann dies zu Wirbeln oder einer ungleichmäßigen Geschwindigkeitsverteilung führen.
Bei einem Vorschweißflansch müssen Bogenplan und Bohrung mit der Flanschbohrung und dem Verbindungsrohr kompatibel sein. In der Nähe eines Ventils ist ausreichend Freiraum für den Bediener, den Antrieb, die Verschraubung, die Isolierung und zukünftige Wartungsarbeiten erforderlich. Bei gefertigten Spulen bestimmt die Genauigkeit der Winkelmaße, ob die Flanschflächen parallel bleiben und die Schraubenlöcher vor Ort ausgerichtet sind.
FAQ
Ist ein Ellenbogen mit großem Radius immer besser als ein Ellenbogen mit kurzem Radius?
Nein. Ein Winkelstück mit großem Radius ermöglicht normalerweise einen sanfteren Richtungswechsel, erfordert jedoch mehr Platz. Ein Bogen mit kurzem Radius kann in kompakten Systemen geeignet sein, wenn die Konstruktionsvorschriften, die Spannungsanalyse und die Prozessanforderungen dies zulassen.
Bedeutet Schedule 40 die gleiche Wandstärke für jede Rohrgröße?
Nein. Schedule ist eine Wandstärkenreihe. Die tatsächliche Dicke ändert sich mit der Nennrohrgröße. Im Montageauftrag sollten sowohl die Größe als auch der Zeitplan angegeben werden.
Kann ein Stumpfschweißbogen an ein Rohr mit einer anderen Wandstärke angeschlossen werden?
Dies ist nur mit einem konstruierten internen Übergang oder einer passenden Bohrungsvorbereitung möglich, die den geltenden Rohrleitungsvorschriften und Schweißspezifikationen entspricht. Die Nichtübereinstimmung sollte vor der Herstellung festgestellt werden.
Was ist der wichtigste Bereich für die Wanddickenprüfung?
Der Außenraum wird in der Regel genau überprüft, da die Umformung dort zu einer Verringerung der Wandstärke führen kann. Die Messungen sollten gemäß Inspektionsplan auch den Innenbereich, die Krone und beide Enden umfassen.
Nächste Schritte
Senden Sie den Ellbogenwinkel, den Radius, die Größe, den Zeitplan, das Material, den Standard, die Menge und die erforderlichen Prüfdokumente zur technischen Bestätigung. Für dickwandige Rohrbögen mit großem Durchmesser oder Rohrbögen mit Sonderradius sind die Rohrleitungszeichnung und die Mindestwandanforderungen anzugeben.
Fordern Sie ein Angebot an


