
Genel Bakış
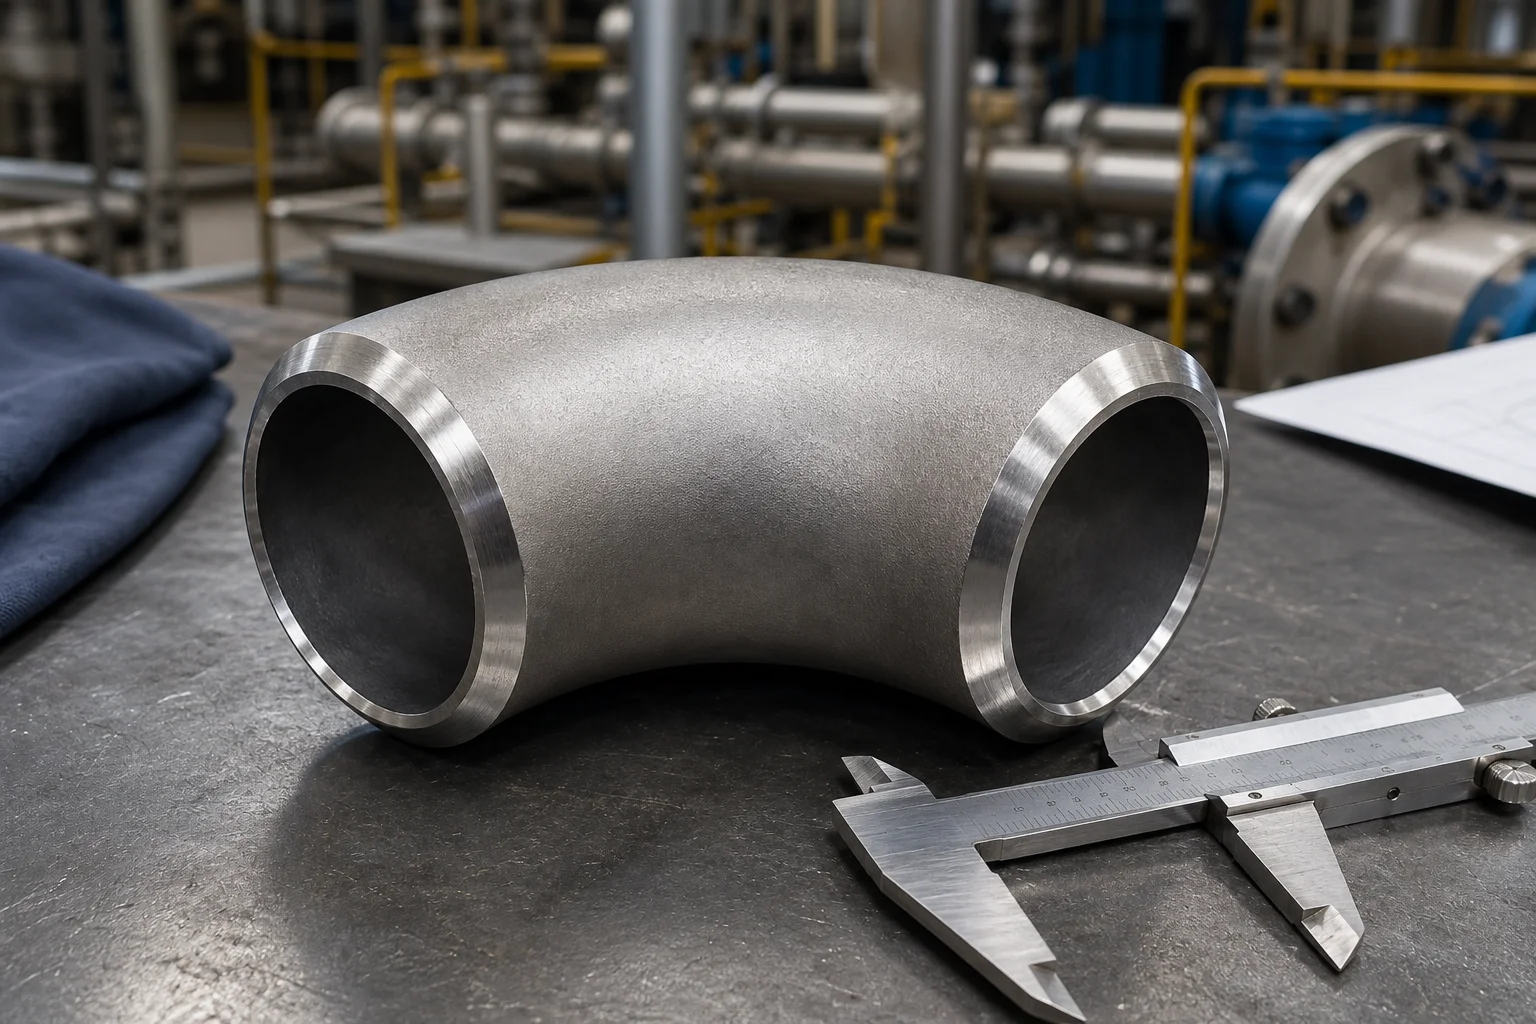
Alın kaynak dirseği boru sisteminin yönünü değiştirir ve bağlantı borusuyla uçtan uca kaynak yapılır. Yaygın konfigürasyonlar arasında 45 derece, 90 derece ve 180 derece dirsekler bulunur. En bilinen iki yarıçap kategorisi, nominal boru boyutunun 1,5 katı nominal merkez hattı yarıçapına sahip uzun yarıçap ve nominal boru boyutunun 1,0 katı nominal merkez hattı yarıçapına sahip kısa yarıçaptır.
Seçim yalnızca açıya göre yapılmamalıdır. Alıcının ayrıca nominal boyutu, programı veya duvar kalınlığını, malzeme kalitesini, boyut standardını, yapım tipini, uç eğimini ve muayene gerekliliklerini tanımlaması gerekir. ASME B16.9, fabrikada üretilen dövme alın kaynaklı dirsekler için ortak boyutsal referanstır; malzeme ayrıca belirtilir.
Boru Bileşenleri İçin Neden Önemlidir?
Dirsekler yerel basınç kaybına, akış bozukluğuna ve mekanik yüklenmeye neden olur. Daha dar bir yarıçap genellikle daha az kurulum alanı gerektirir ancak daha fazla akış bozukluğuna neden olur ve katı madde veya damlacık taşıyan servislerde erozyon riskini artırabilir. Bu nedenle uzun yarıçaplı dirsekler, basınç kaybının ve daha düzgün akışın önemli olduğu proses hatlarında yaygındır. Kısa yarıçaplı dirsekler, alanın sınırlı olduğu ve boru tasarımının daha sıkı dönüşe izin verdiği durumlarda kullanılır.
Duvar incelmesinin meydana gelebileceği ekstrados veya dış eğride ve kırışıklık veya lokal kalınlaşmanın oluşabileceği intrados veya iç eğride üretim kalitesi özellikle önemlidir. Aşırı ovallik uyumu, iç hizalamayı ve piggabiliteyi etkileyebilir. Yanlış bir merkezden uca boyut, makaranın tamamını kaydırabilir ve sahada yeniden çalışma yapılmasına neden olabilir.
Yöntemler, Parametreler veya Süreç
| Parametre | Uzun yarıçaplı dirsek | Kısa yarıçaplı dirsek |
|---|---|---|
| Nominal merkez çizgisi yarıçapı | 1.5D | 1.0D |
| Kurulum alanı | Daha | Az |
| Akış geçişi | Daha pürüzsüz | Daha keskin |
| Tipik kullanım | Proses ve boru hattı sistemleri | Kompakt düzenler |
| İhale notu | Standart merkezden uca boyutları onaylayın | Kullanılabilirliği boyuta ve açıya göre doğrulayın |
Yarıçap tanımındaki “D”, ölçülen dış çapı değil, nominal boru boyutunu ifade eder. Tam merkezden uca boyutlar, belirtilen boyut standardından alınmalıdır.
Yaygın üretim yöntemleri şunları içerir:
1.Sıcak mandrel şekillendirme veya sıcak itme:Bir boru bölümü ısıtılır ve şekillendirme mandrelinin üzerine itilir. Yöntem yaygın olarak karbon ve alaşımlı çelik dirseklerde kullanılır. 2.Sıcak şekillendirme veya presleme:Çoğunlukla büyük boyutlar veya özel duvar kalınlıkları için kesilmiş bir bölüm ısıtılır ve kalıplarda şekillendirilir. 3.Soğuk şekillendirme:Seçilen malzeme ve boyutlara uygundur, ardından malzeme spesifikasyonunun gerektirdiği durumlarda ısıl işlem uygulanır. 4.Kaynaklı yapı:Daha büyük dirsekler, geçerli şartname ve nitelikli imalat yöntemine göre kaynaklı borudan veya şekillendirilmiş levhadan üretilebilir.
Anahtar satın alma parametreleri arasında açı, LR veya SR yarıçapı, NPS/DN, program, malzeme kalitesi, standart, varsa teğet uzunluğu, dikişsiz veya kaynaklı yapı ve eğim ayrıntıları yer alır. Ağır duvarlı dirsekler için siparişte delik geçişi ve maksimum iç uyumsuzluk ele alınmalıdır.
Tedarikçi ve Denetim Kontrol Listesi
- Dirsek açısı ve yarıçap kategorisini izometrik çizgiye göre doğrulayın.
- Malzeme özelliklerini, derecesini ve ısı numarasını kontrol edin.
- Her iki uçtan da dış çapı ölçün ve yuvarlaklığı kontrol edin.
- Uçlardaki, intradostaki, taçtaki ve ekstradostaki duvar kalınlığını doğrulayın.
- Merkezden uca boyutları ve açısal sapmayı kontrol edin.
- Kırışıklıklar, kıvrımlar, çatlaklar, laminasyonlar, çentikler ve aşırı taşlama olup olmadığını kontrol edin.
- Eğim açısını, kök yüzünü, uç kareliğini ve delik geçişini doğrulayın.
- Gerektiğinde ısıl işlem kayıtlarını inceleyin.
- Servis veya satın alma spesifikasyonunun gerektirdiği durumlarda sertlik testi, PMI, manyetik parçacık testi, sıvı penetrant testi veya ultrasonik testi belirtin.
- Kalıcı işaretlemenin kaplamadan sonra izlenebilir kaldığını doğrulayın.
- Depolama ve taşıma sırasında işlenmiş pahları koruyun.
- Büyük veya özel dirsekler için ölçülen değerleri içeren boyutsal muayene raporu isteyin.
Boru Bağlantı Parçaları, Vanalar ve Flanşlara Uygulama
Alın kaynak dirsekleri T parçalarının, redüktörlerin, flanşların, pompaların ve vanaların yakınında kullanılır, böylece geometrileri tüm boru tesisatı düzenlemesini etkiler. Tasarımcılar genellikle akış ölçerlerin, kontrol vanalarının veya pompaların giriş veya çıkış yönünde düz borulara ihtiyaç duyar. Hassas ekipmanın çok yakınına yerleştirilen bir dirsek girdap veya eşit olmayan hız dağılımı yaratabilir.
Kaynak boyunlu flanşta dirsek planı ve delik, flanş deliği ve bağlantı borusuyla uyumlu olmalıdır. Bir vananın yakınında operatör, aktüatör, cıvatalama, izolasyon ve gelecekteki bakım işlemleri için yeterli açıklığa ihtiyaç vardır. Fabrikasyon makaralarda dirsek boyutu doğruluğu, flanş yüzlerinin paralel kalıp kalmayacağını ve cıvata deliklerinin sahada hizalanıp hizalanmayacağını belirler.
SSS
Uzun yarıçaplı bir dirsek her zaman kısa yarıçaplı bir dirsekten daha mı iyidir?
Hayır. Uzun yarıçaplı bir dirsek genellikle daha yumuşak bir yön değişikliği sağlar ancak daha fazla alan gerektirir. Kısa yarıçaplı bir dirsek, tasarım kuralları, gerilim analizi ve süreç gereklilikleri izin verdiğinde kompakt sistemlerde uygun olabilir.
Çizelge 40, her boru boyutu için aynı duvar kalınlığını mı ifade ediyor?
Hayır. Program bir duvar kalınlığı serisidir. Gerçek kalınlık nominal boru boyutuna göre değişir. Montaj sırası hem boyutu hem de programı belirtmelidir.
Farklı et kalınlığına sahip bir boruya alın kaynak dirseği bağlanabilir mi?
Bu, yalnızca ilgili boru tesisatı kodunu ve kaynak spesifikasyonunu karşılayan mühendislik ürünü bir iç geçiş veya uygun delik hazırlığı ile yapılabilir. Uyumsuzluk üretimden önce belirlenmelidir.
Duvar kalınlığı muayenesinde en önemli alan hangisidir?
Ekstralar genellikle yakından kontrol edilir çünkü şekillendirme burada duvar kalınlığını azaltabilir. Ölçümler ayrıca muayene planına göre intrados, taç ve her iki ucu da kapsamalıdır.
Sonraki Adımlar
Teknik onay için dirsek açısı, yarıçap, boyut, program, malzeme, standart, miktar ve gerekli muayene belgelerini gönderin. Ağır duvarlı, büyük çaplı veya özel yarıçaplı dirsekler için boru çizimini ve minimum duvar gereksinimini ekleyin.
Fiyat Teklifi İste


