
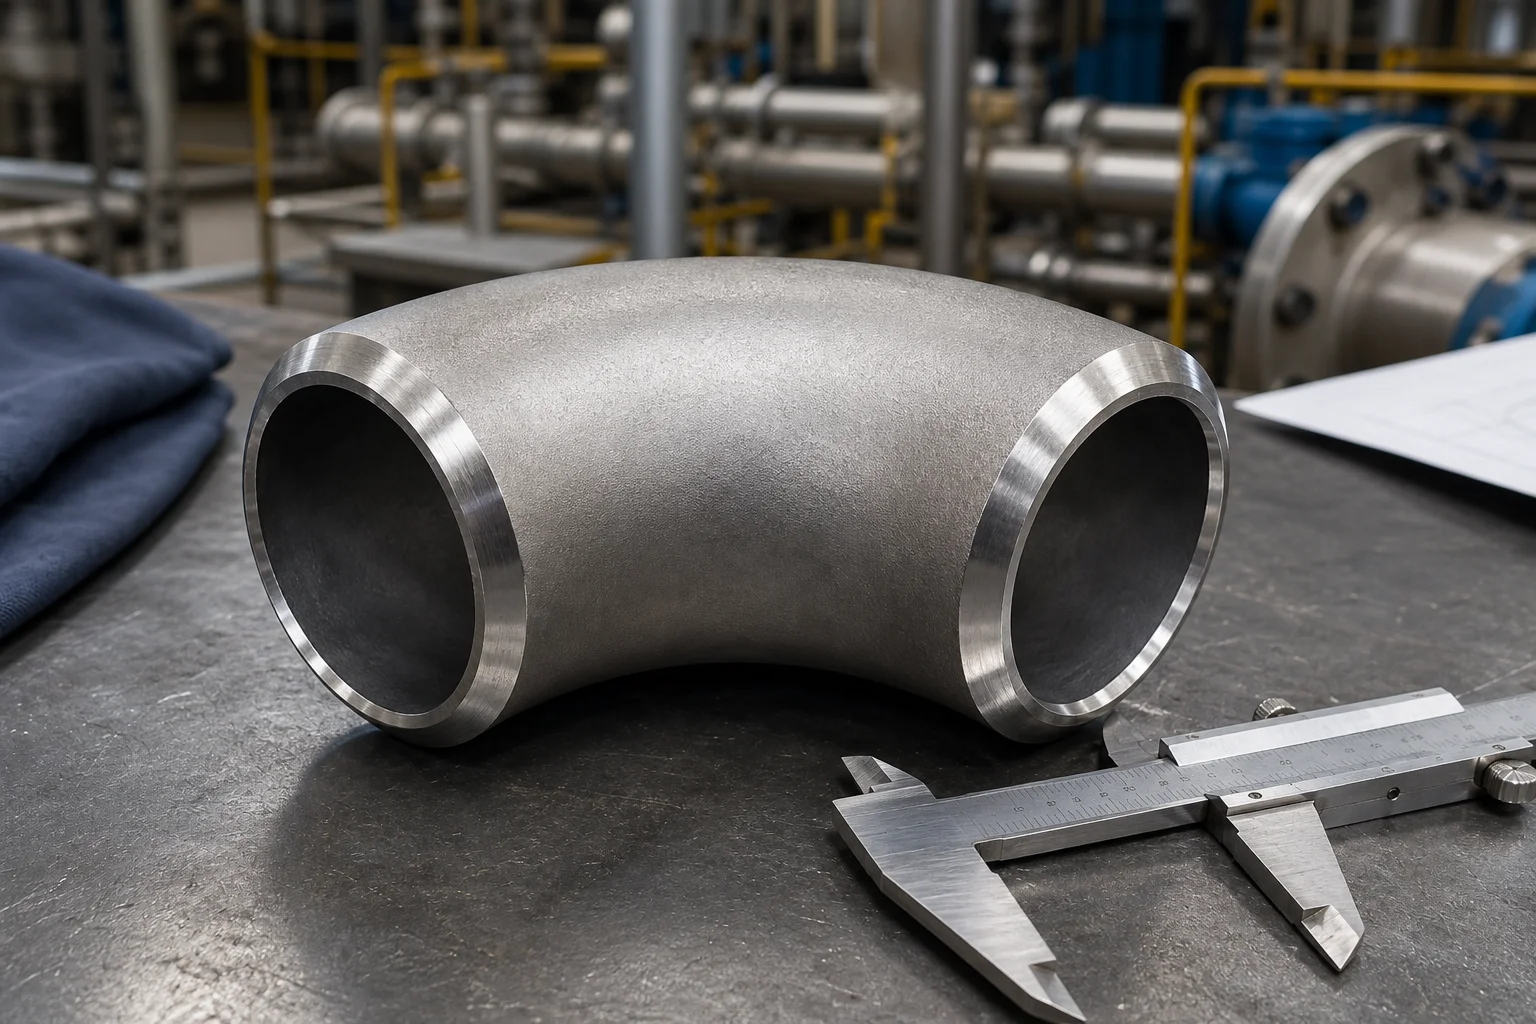
Tổng quan
Khuỷu tay hàn đối đầu thay đổi hướng của hệ thống đường ống và được hàn nối đầu với ống nối. Các cấu hình phổ biến bao gồm khuỷu tay 45 độ, 90 độ và 180 độ. Hai loại bán kính quen thuộc nhất là bán kính dài, với bán kính đường tâm danh nghĩa bằng 1,5 lần kích thước ống danh nghĩa và bán kính ngắn, với bán kính đường tâm danh nghĩa bằng 1,0 lần kích thước ống danh nghĩa.
Việc lựa chọn không nên chỉ dựa vào góc độ. Người mua cũng phải xác định kích thước danh nghĩa, lịch trình hoặc độ dày của tường, cấp vật liệu, tiêu chuẩn kích thước, loại công trình, góc xiên cuối và các yêu cầu kiểm tra. ASME B16.9 là tham chiếu kích thước chung cho các khuỷu tay hàn đối đầu được rèn tại nhà máy, trong khi vật liệu được chỉ định riêng.
Tại sao nó quan trọng đối với các thành phần đường ống
Khuỷu tay tạo ra tổn thất áp suất cục bộ, xáo trộn dòng chảy và tải cơ học. Bán kính hẹp hơn thường đòi hỏi ít không gian lắp đặt hơn nhưng tạo ra sự xáo trộn dòng chảy lớn hơn và có thể làm tăng nguy cơ xói mòn trong các dịch vụ mang chất rắn hoặc giọt nước. Do đó, khuỷu tay bán kính dài rất phổ biến trong các dây chuyền xử lý trong đó việc giảm áp suất và dòng chảy mượt mà hơn là rất quan trọng. Khuỷu tay bán kính ngắn được sử dụng khi không gian bị hạn chế và thiết kế đường ống cho phép rẽ chặt hơn.
Chất lượng sản xuất đặc biệt quan trọng ở phần extrados, hoặc đường cong bên ngoài, nơi có thể xảy ra tình trạng mỏng thành và ở phần intrados, hoặc đường cong bên trong, nơi có thể phát triển nếp nhăn hoặc dày lên cục bộ. Hình bầu dục quá mức có thể ảnh hưởng đến việc lắp đặt, căn chỉnh bên trong và khả năng di chuyển. Kích thước từ giữa đến cuối không chính xác có thể dịch chuyển toàn bộ ống cuộn và tạo ra trường phải làm lại.
Phương pháp, thông số hoặc quy trình
| tham số | Khuỷu tay bán kính dài | Khuỷu tay bán kính ngắn |
|---|---|---|
| Bán kính đường tâm danh nghĩa | 1,5D | 1.0D |
| Không gian lắp đặt | Hơn | Ít hơn |
| Chuyển đổi dòng chảy | Mượt mà hơn | Sắc nét hơn |
| sử dụng điển hình | Hệ thống xử lý và đường ống | Bố cục nhỏ gọn |
| Biên bản mua sắm | Xác nhận kích thước tiêu chuẩn từ giữa đến cuối | Xác nhận tính khả dụng theo kích thước và góc |
“D” trong mô tả bán kính đề cập đến kích thước ống danh nghĩa, không phải đường kính ngoài đo được. Kích thước chính xác từ giữa đến cuối phải được lấy từ tiêu chuẩn kích thước được chỉ định.
Các phương pháp sản xuất phổ biến bao gồm:
1.Trục gá nóng hình thành hoặc đẩy nóng:Một đoạn ống được làm nóng và đẩy qua trục gá tạo hình. Phương pháp này được sử dụng rộng rãi cho các khuỷu thép cacbon và hợp kim. 2.Tạo hình hoặc ép nóng:Phần cắt được gia nhiệt và tạo hình trong khuôn, thường dành cho kích thước lớn hoặc độ dày thành đặc biệt. 3.Tạo hình nguội:Thích hợp cho các vật liệu và kích cỡ đã chọn, tiếp theo là xử lý nhiệt khi đặc điểm kỹ thuật của vật liệu yêu cầu. 4.Kết cấu hàn:Các khuỷu tay lớn hơn có thể được sản xuất từ ống hàn hoặc tấm định hình theo thông số kỹ thuật hiện hành và quy trình sản xuất đủ tiêu chuẩn.
Các thông số mua hàng chính bao gồm góc, bán kính LR hoặc SR, NPS/DN, tiến độ, cấp vật liệu, tiêu chuẩn, chiều dài tiếp tuyến nếu có, kết cấu liền mạch hoặc hàn và các chi tiết vát. Đối với các khuỷu vách nặng, đơn đặt hàng phải giải quyết sự chuyển tiếp lỗ khoan và sự không khớp bên trong tối đa.
Danh sách kiểm tra nhà cung cấp và kiểm tra
- Xác minh loại góc khuỷu và bán kính so với đường đẳng cự.
- Kiểm tra đặc điểm kỹ thuật vật liệu, cấp và số nhiệt.
- Đo đường kính ngoài ở cả hai đầu và kiểm tra độ tròn.
- Xác nhận độ dày của thành ở các đầu, trong, đỉnh và ngoài.
- Kiểm tra kích thước từ giữa đến cuối và độ lệch góc.
- Kiểm tra các nếp nhăn, nếp gấp, vết nứt, lớp màng, vết lõm và độ mài quá mức.
- Xác minh góc vát, mặt gốc, độ vuông góc của đầu và sự chuyển tiếp lỗ khoan.
- Xem xét hồ sơ xử lý nhiệt khi được yêu cầu.
- Chỉ định thử nghiệm độ cứng, PMI, thử nghiệm hạt từ tính, thử nghiệm thẩm thấu chất lỏng hoặc thử nghiệm siêu âm trong trường hợp thông số kỹ thuật về dịch vụ hoặc mua hàng yêu cầu chúng.
- Xác nhận dấu vết vĩnh viễn vẫn có thể theo dõi sau khi phủ.
- Bảo vệ các góc xiên được gia công trong quá trình bảo quản và vận chuyển.
- Đối với các khuỷu tay lớn hoặc đặc biệt, hãy yêu cầu báo cáo kiểm tra kích thước với các giá trị đo được.
Ứng dụng cho phụ kiện đường ống, van và mặt bích
Các khuỷu tay hàn đối đầu được sử dụng gần các ống chữ T, bộ giảm tốc, mặt bích, máy bơm và van, do đó hình dạng của chúng ảnh hưởng đến việc bố trí đường ống hoàn chỉnh. Các nhà thiết kế thường yêu cầu đường ống thẳng ở thượng nguồn hoặc hạ lưu của đồng hồ đo lưu lượng, van điều khiển hoặc máy bơm. Khuỷu tay đặt quá gần thiết bị nhạy cảm có thể tạo ra dòng xoáy hoặc phân bổ vận tốc không đồng đều.
Tại mặt bích cổ hàn, sơ đồ khuỷu và lỗ khoan phải tương thích với lỗ mặt bích và ống nối. Gần van, cần có đủ khoảng trống cho người vận hành, bộ truyền động, chốt, cách nhiệt và bảo trì trong tương lai. Trong các ống cuộn được chế tạo, độ chính xác về kích thước khuỷu xác định xem các mặt mặt bích có song song và các lỗ bu lông có thẳng hàng tại chỗ hay không.
Câu hỏi thường gặp
Khuỷu tay bán kính dài có luôn tốt hơn khuỷu tay bán kính ngắn không?
Không. Khuỷu tay bán kính dài thường mang lại sự thay đổi hướng mượt mà hơn, nhưng nó đòi hỏi nhiều không gian hơn. Khuỷu tay bán kính ngắn có thể phù hợp trong các hệ thống nhỏ gọn khi được phép theo mã thiết kế, phân tích ứng suất và yêu cầu quy trình.
Bảng 40 có nghĩa là độ dày thành ống giống nhau cho mọi kích cỡ ống không?
Không. Lịch trình là một chuỗi độ dày của tường. Độ dày thực tế thay đổi theo kích thước ống danh nghĩa. Thứ tự phù hợp phải nêu rõ cả quy mô và tiến độ.
Có thể kết nối khuỷu tay hàn đối đầu với một đường ống có độ dày thành khác không?
Việc này chỉ có thể được thực hiện bằng quá trình chuyển đổi bên trong được thiết kế hoặc việc chuẩn bị lỗ khoan phù hợp đáp ứng quy chuẩn đường ống và thông số kỹ thuật hàn hiện hành. Sự không phù hợp phải được xác định trước khi sản xuất.
Khu vực quan trọng nhất để kiểm tra độ dày của tường là gì?
Các phần phụ thường được kiểm tra chặt chẽ vì việc tạo hình có thể làm giảm độ dày thành ở đó. Các phép đo cũng phải bao gồm phần bên trong, mão răng và cả hai đầu theo kế hoạch kiểm tra.
Các bước tiếp theo
Gửi góc khuỷu, bán kính, kích thước, lịch trình, vật liệu, tiêu chuẩn, số lượng và các tài liệu kiểm tra cần thiết để xác nhận kỹ thuật. Đối với các khuỷu tường nặng, đường kính lớn hoặc bán kính đặc biệt, hãy bao gồm bản vẽ đường ống và yêu cầu về tường tối thiểu.
Yêu cầu báo giá


