
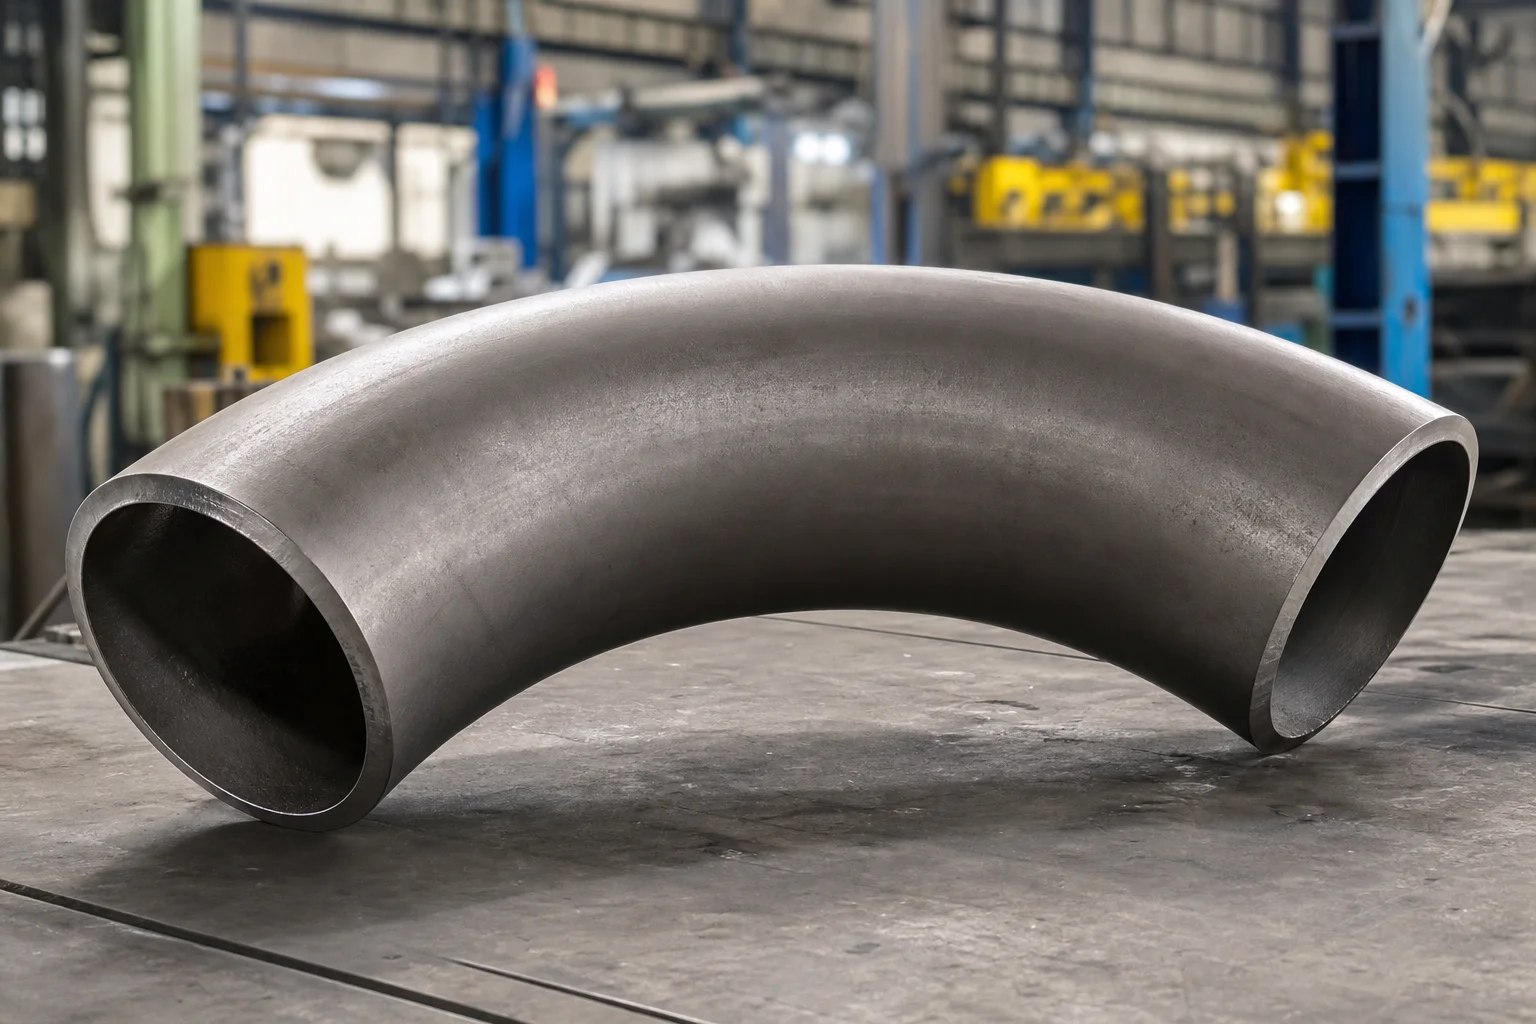
Panoramica
Una curvatura del tubo a induzione a caldo viene prodotta facendo passare il tubo attraverso una zona stretta riscaldata a induzione mentre una forza di spinta controllata e un braccio di piegatura formano il raggio e l'angolo richiesti. Il processo crea curve ad ampio raggio con o senza tangenti diritte ed è ampiamente utilizzato per condutture, tubazioni di processo, sistemi di alimentazione e installazioni di grande diametro.
Una curva a induzione non è la stessa cosa di un gomito ASME B16.9 standard. Normalmente è costituito da un tubo e specificato in base al diametro esterno, allo spessore iniziale della parete, al raggio di curvatura, all'angolo, alle lunghezze tangenti, alla qualità del materiale, alle condizioni di progettazione, alla parete finita minima, al trattamento termico, ai test e alle tolleranze dimensionali. ASME B16.49 fornisce i requisiti per curve a induzione con saldatura di testa in acciaio battuto realizzate in fabbrica per applicazioni specifiche di tubazioni di trasporto e distribuzione; le tubazioni di processo e di alimentazione possono richiedere requisiti di progetto e di normativa diversi.
Perché è importante per i componenti delle tubazioni
La piegatura a induzione può ridurre il numero di saldature circolari rispetto ai gomiti multipli e può fornire un cambio di direzione più fluido. È utile per requisiti di grande diametro, pareti spesse, raggio non standard e percorso sul campo.
Il riscaldamento e la deformazione localizzati modificano anche lo spessore della parete, l'ovalità, la microstruttura, la durezza e lo stress residuo. L'estradosso tende ad assottigliarsi, mentre l'intradosso può ispessirsi. L'acquirente dovrà quindi specificare la parete finita minima richiesta anziché ordinare solo il programma di inizio nominale.
Le proprietà del materiale dopo la piegatura sono più importanti dell'aspetto della piega finita. Gli acciai al carbonio, a bassa temperatura, inossidabili e legati possono richiedere diverse temperature di induzione, metodi di raffreddamento, trattamento termico e test di qualificazione.
Metodi, parametri o processo
Le fasi tipiche del processo sono:
1. Esaminare la chimica del tubo iniziale, le dimensioni, il tipo di giuntura e la tracciabilità. 2. Qualificare o approvare la procedura di piegatura. 3. Contrassegnare i requisiti di orientamento di piegatura, tangente e cucitura. 4. Riscaldare per induzione una fascia circonferenziale stretta. 5. Spingere il tubo attraverso la bobina mentre il braccio di piegatura controlla il raggio. 6. Applicare un raffreddamento controllato in base al materiale e alla procedura. 7. Trattamento termico completo ove richiesto. 8. Taglia e prepara le estremità. 9. Eseguire ispezioni dimensionali, test meccanici e NDE. 10. Contrassegnare e proteggere la piega per la spedizione.
| Parametro | Requisito di approvvigionamento |
|---|---|
| Diametro esterno | Indicare la OD o NPS effettiva con lo standard dimensionale |
| Muro di partenza | Deve consentire il diradamento previsto |
| Muro finito minimo | Indicare il valore richiesto dopo la piegatura |
| Raggio di curvatura | Definire il raggio della linea centrale, ad esempio 3D, 5D o il valore del progetto |
| Angolo di piegatura | Angolo di stato e tolleranza |
| Tangenti | Definire la lunghezza a ciascuna estremità |
| Materiale | Specifiche, qualità, trattamento termico, requisiti supplementari |
| Fine della preparazione | Smusso, taglio quadrato, pezzi pup, transizione interna |
| Test | Dimensioni, NDE, durezza, prove meccaniche, prova idraulica se richiesto |
La “D” deve essere chiaramente definita nell'ordine, solitamente come diametro esterno nominale o dimensione nominale del tubo secondo la convenzione di progetto. Un disegno evita malintesi.
Lista di controllo dei fornitori e delle ispezioni
- Confermare il codice applicabile e se ASME B16.49 è applicabile al servizio.
- Esaminare i certificati e le dimensioni dei tubi iniziali.
- Approvare la procedura di piegatura a induzione e le variabili essenziali.
- Definisce l'orientamento della giunzione per il tubo iniziale saldato.
- Misurare lo spessore della parete prima e dopo la piegatura.
- Mappare le aree di estradosso, intradosso, corona e transizione tangente.
- Controllare il raggio di piegatura, l'angolo, le lunghezze tangenti, l'ovalità e l'allineamento delle estremità.
- Ispezionare eventuali rughe, deformazioni, crepe, strappi superficiali e appiattimento locale.
- Eseguire la NDE specificata del corpo della piega e del cordone di saldatura.
- Controllare la durezza e le aree interessate dal calore.
- Esaminare i registri del trattamento termico post-piegatura.
- Confermare il campionamento dei test meccanici e i criteri di accettazione.
- Verificare lo smusso finale, l'ovalizzazione e l'adattamento della saldatura sul campo.
- Richiedere un databook finale per tubazioni critiche o curve di servizi elettrici.
Applicazione a raccordi per tubi, valvole e flange
Le curve a induzione possono sostituire gruppi di gomiti standard nei percorsi a lungo raggio, riducendo il numero di saldature e la perdita di pressione locale. Spesso si collegano a tubi diritti, raccordi a T, riduttori, valvole o flange con collo saldato. La lunghezza della tangente deve lasciare un tubo diritto sufficiente per la saldatura, l'installazione sul campo, la NDE, i supporti e gli attacchi.
In prossimità di valvole o flange, la curvatura non deve forzare il disallineamento nel giunto. Le curve di grandi dimensioni richiedono inoltre supporti per il trasporto e punti di sollevamento che impediscano distorsioni permanenti.
Domande frequenti
Qual è la differenza tra una curva a induzione e un gomito?
Un gomito è un raccordo standardizzato con dimensioni da centro a estremità definite e raggi comuni come 1,5D o 1D. Una curva a induzione è costituita da un tubo e può avere un raggio personalizzato più ampio, un angolo specificato e tangenti.
Quanto assottigliamento delle pareti si verifica durante la piegatura a induzione?
Non esiste una percentuale universale adatta ad ogni curva. L'assottigliamento dipende dal raggio, dal rapporto diametro/spessore, dal materiale, dalla temperatura, dalla procedura e dall'utensileria. Specificare la parete finita minima e verificarla mediante misurazione.
È possibile piegare un tubo saldato a induzione?
Può essere utilizzato quando le specifiche del materiale, i requisiti di progetto, la qualità della giuntura, l'orientamento della giuntura e la procedura di piegatura qualificata lo consentono.
ASME B16.49 si applica a tutte le curve a induzione?
No. Il suo campo di applicazione è focalizzato sulle curve a induzione in acciaio al carbonio prodotte in fabbrica per sistemi di trasporto e distribuzione coperti da codici di condotte specifici. Le tubazioni di processo e di alimentazione potrebbero richiedere altri requisiti di codice e di progetto.
Passaggi successivi
Invia il disegno della piega con diametro esterno, parete iniziale, parete minima finita, raggio, angolo, tangenti, materiale, condizioni di progettazione, codice, quantità, trattamento termico, test e requisiti della documentazione. Una revisione tecnica anticipata è essenziale per la selezione del muro di partenza e della procedura.
Richiedi un preventivo


