
Обзор
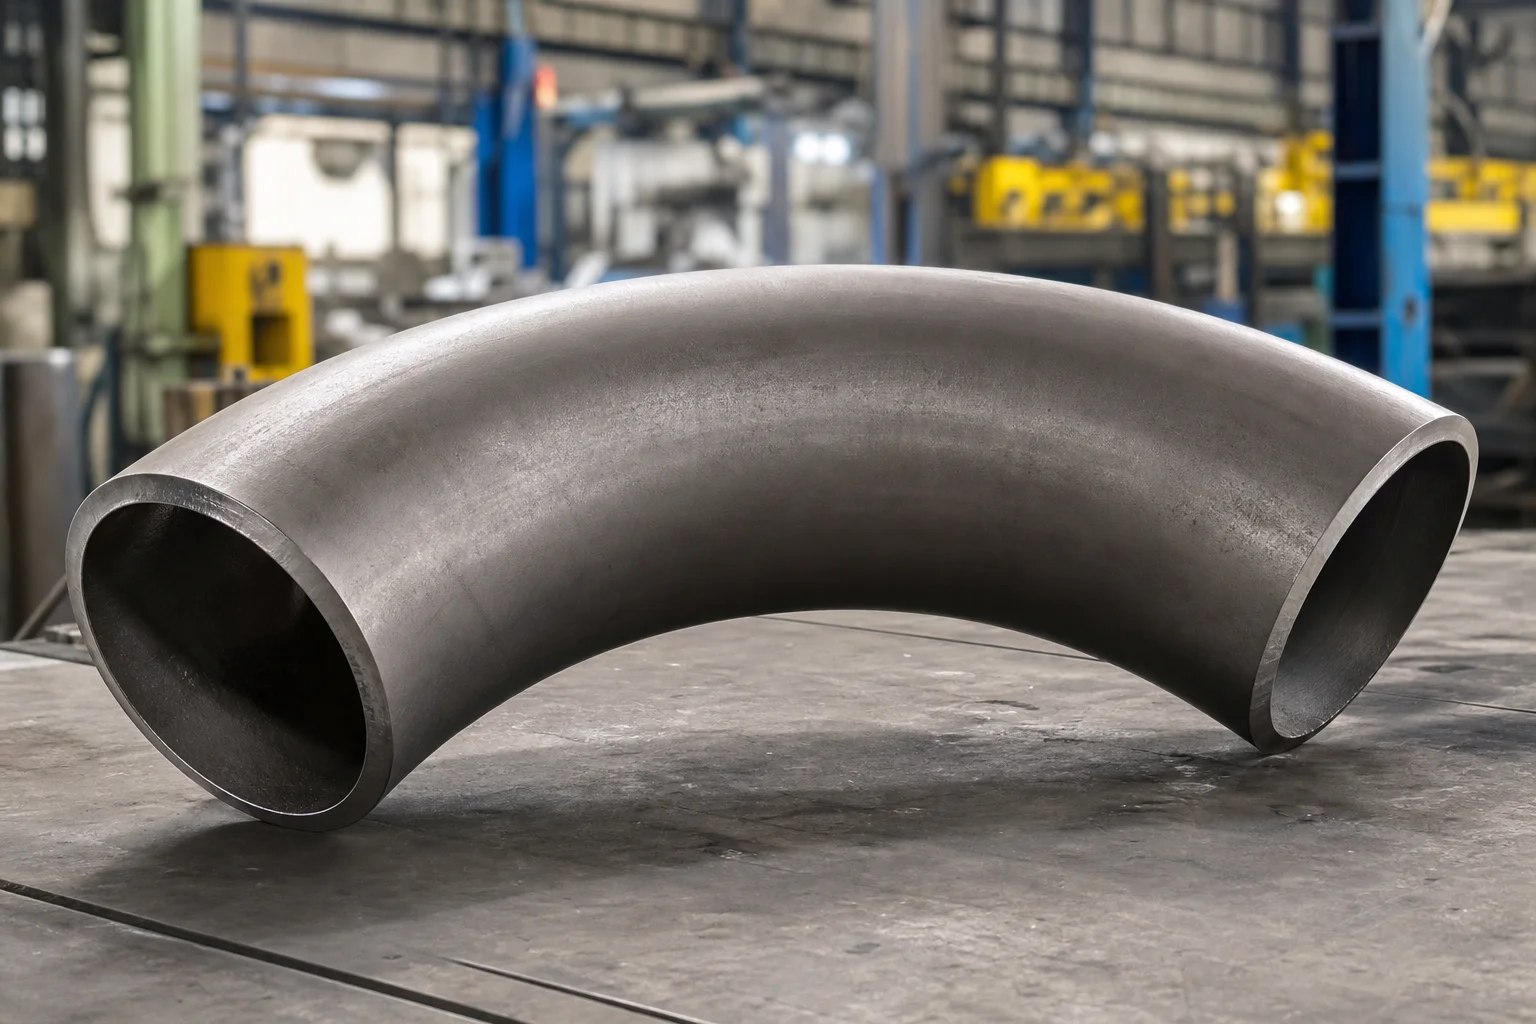
Горячий индукционный изгиб трубы производится путем пропускания трубы через узкую зону индукционного нагрева, при этом контролируемое толкающее усилие и гибочный рычаг формируют необходимый радиус и угол. Этот процесс создает изгибы большого радиуса с прямыми касательными или без них и широко используется для трубопроводов, технологических трубопроводов, энергетических систем и установок большого диаметра.
Индукционный изгиб — это не то же самое, что стандартное колено ASME B16.9. Обычно он изготавливается из трубы и указывается по наружному диаметру, начальной толщине стенки, радиусу изгиба, углу, длине касательной, марке материала, условиям проектирования, минимальной готовой стенке, термической обработке, испытаниям и допускам на размеры. ASME B16.49 содержит требования к изготовленным на заводе коленам из кованой стали для индукционной сварки встык для определенных применений в транспортных и распределительных трубопроводах; Технологические и силовые трубопроводы могут требовать различных требований к проекту и нормам.
Почему это важно для компонентов труб
Индукционная гибка может уменьшить количество кольцевых сварных швов по сравнению с несколькими коленами и обеспечить более плавное изменение направления. Это полезно для случаев большого диаметра, толстых стенок, нестандартного радиуса и требований к трассировке на месте.
Локализованный нагрев и деформация также изменяют толщину стенки, овальность, микроструктуру, твердость и остаточное напряжение. Экстрадос имеет тенденцию к истончению, тогда как интрадос может утолщаться. Поэтому покупатель должен указать минимально требуемую чистую стену, а не заказывать только номинальный график запуска.
Свойства материала после гибки важнее, чем внешний вид готового изгиба. Углеродистые, низкотемпературные, нержавеющие и легированные стали могут требовать различных температур индукции, методов охлаждения, термообработки и квалификационных испытаний.
Методы, параметры или процесс
Типичные этапы процесса:
1. Проверьте исходный химический состав труб, размеры, тип шва и возможность отслеживания. 2. Квалифицировать или утвердить процедуру гибки. 3. Отметьте требования к изгибу, касательной и ориентации шва. 4. Нагрейте узкую окружную полосу индукционным способом. 5. Протолкните трубу через змеевик, пока гибочный рычаг контролирует радиус. 6. Примените контролируемое охлаждение в соответствии с материалом и процедурой. 7. Полная термообработка, где это необходимо. 8. Обрежьте и подготовьте концы. 9. Выполните проверку размеров, механические испытания и неразрушающий разрушение. 10. Отметьте и защитите изгиб для транспортировки.
| Параметр | Требования к закупкам |
|---|---|
| Внешний диаметр | Укажите фактический внешний диаметр или NPS со стандартом размеров. |
| Стартовая стена | Должен учитывать ожидаемое истончение |
| Минимальная готовая стена | Укажите требуемое значение после изгиба |
| Радиус изгиба | Определите радиус осевой линии, например 3D, 5D или значение проекта. |
| Угол изгиба | Государственный угол и допуск |
| Касательные | Определите длину на каждом конце |
| Материал | Спецификация, марка, термообработка, дополнительные требования |
| Завершение подготовки | Фаска, квадратный срез, заготовки, внутренний переход |
| Тестирование | Размеры, неразрушающий контроль, твердость, механические испытания, гидроиспытания при необходимости. |
«D» должно быть четко указано в заказе, обычно это номинальный наружный диаметр или номинальный размер трубы в соответствии с соглашением по проекту. Рисунок предотвращает недопонимание.
Контрольный список поставщиков и проверок
- Подтвердите руководящий кодекс и применим ли ASME B16.49 к услуге.
- Просмотрите исходные сертификаты и размеры труб.
- Утвердить процедуру индукционной гибки и существенные переменные.
- Определите ориентацию шва для свариваемой стартовой трубы.
- Измерьте толщину стенки до и после гибки.
- Нанесите на карту области экстрадо, интрадо, короны и касательной перехода.
- Проверьте радиус изгиба, угол, длину касательных, овальность и выравнивание концов.
- Осмотрите изделие на наличие складок, короблений, трещин, поверхностных разрывов и местных уплощений.
- Выполнить заданный неразрушающий контроль тела изгиба и сварного шва.
- Проверьте твердость и места термического воздействия.
- Просмотрите записи термообработки после изгиба.
- Подтвердите отбор проб для механических испытаний и критерии приемки.
- Проверьте торцевую фаску, овальность и посадку при сварке на месте.
- Требуйте окончательные данные для критических изгибов трубопровода или энергосистем.
Применение для трубопроводной арматуры, клапанов и фланцев
Индукционные колена могут заменить группы стандартных колен при прокладке больших радиусов, сокращая количество сварных швов и локальные потери давления. Они часто подключаются к прямой трубе, тройникам, переходникам, клапанам или фланцам с приварной горловиной. Длина касательной должна оставлять достаточно прямой трубы для сварки, сборки на месте, неразрушающего контроля, опор и приспособлений.
Рядом с клапанами или фланцами изгиб не должен вызывать смещение в соединении. Большие изгибы также требуют транспортных опор и точек подъема, которые предотвращают необратимую деформацию.
Часто задаваемые вопросы
В чем разница между индукционным изгибом и локтем?
Колено — это стандартизированный фитинг с определенными размерами от центра до конца и общими радиусами, например 1,5D или 1D. Индукционный изгиб изготавливается из трубы и может иметь больший радиус, заданный угол и касательные.
Насколько утончается стенка при индукционном изгибе?
Не существует универсального процента, подходящего для каждого изгиба. Утончение зависит от радиуса, соотношения диаметра и толщины, материала, температуры, процедуры и инструмента. Укажите минимальную готовую стену и проверьте ее путем измерения.
Можно ли согнуть сварную трубу индукционным методом?
Его можно использовать, когда это позволяют характеристики материала, требования проекта, качество шва, ориентация шва и квалифицированная процедура гибки.
Применяется ли ASME B16.49 ко всем индукционным коленам?
Нет. Его сфера деятельности сосредоточена на индукционных отводах из углеродистой стали заводского изготовления для систем транспортировки и распределения, на которые распространяются определенные коды трубопроводов. Для технологических и силовых трубопроводов могут потребоваться другие нормы и требования проекта.
Следующие шаги
Отправьте чертеж изгиба с наружным диаметром, начальной стенкой, минимальной готовой стенкой, радиусом, углом, касательными, материалом, расчетными условиями, кодом, количеством, термообработкой, испытаниями и требованиями документации. Ранний технический анализ имеет важное значение для выбора стартовой стены и процедуры.
Запросить цену


