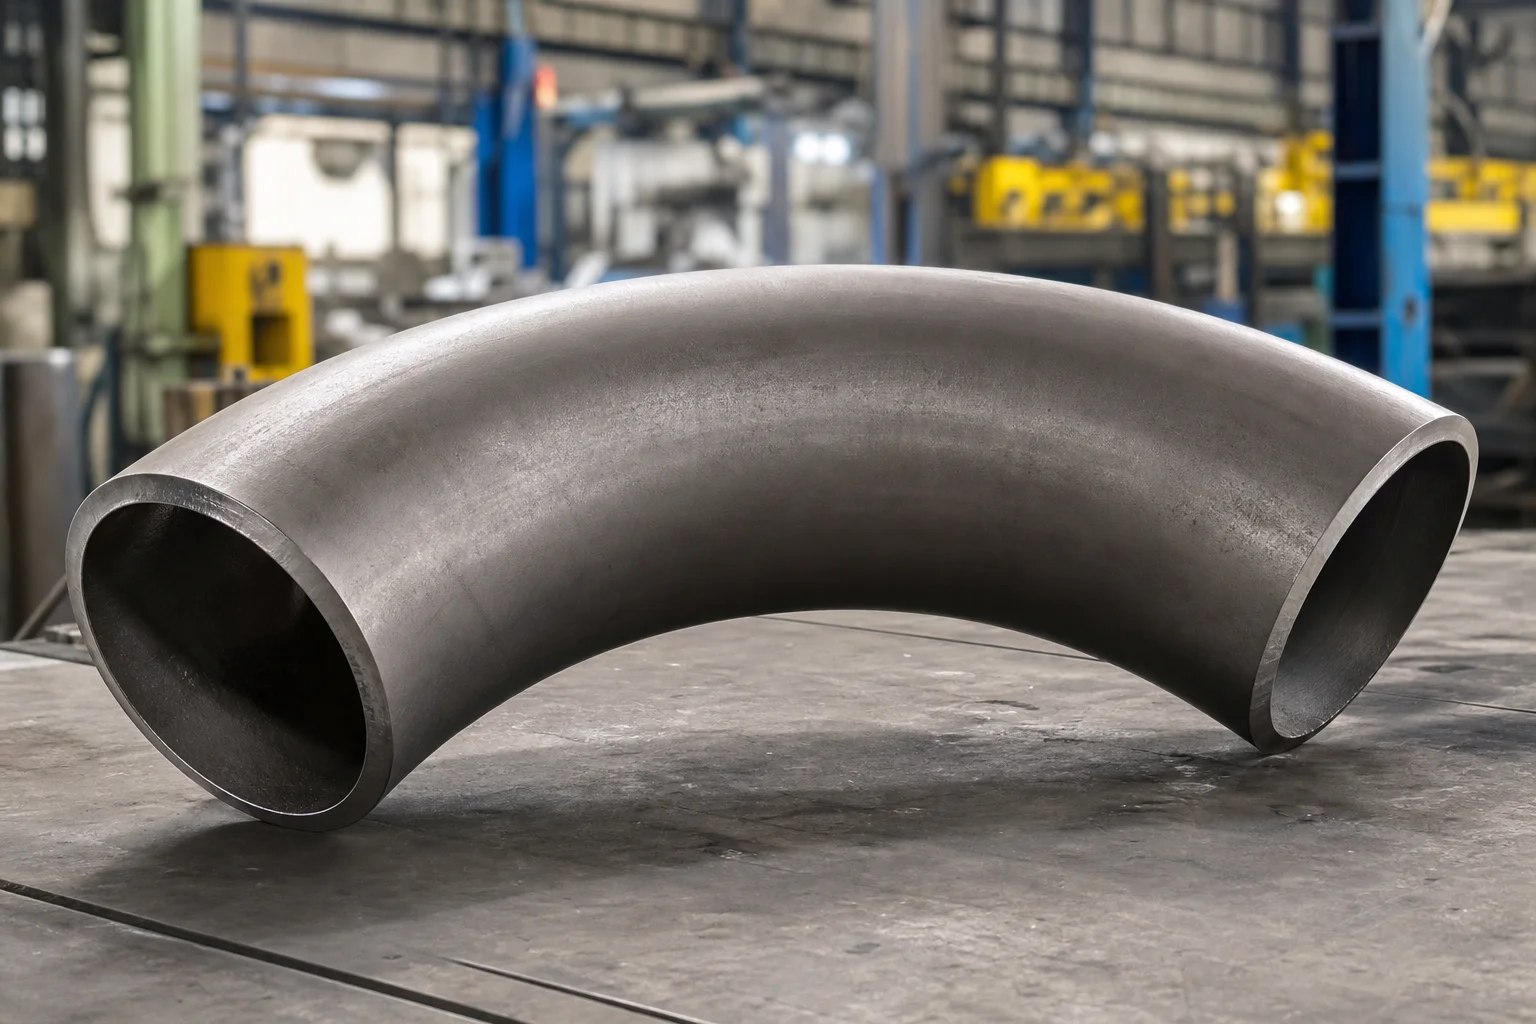
Обзор
Процесс производства трубных переходников для концентрических и эксцентрических переходниковлучше всего управляться как документированная последовательность технических решений, а не как окончательная визуальная проверка. Для промышленных покупателей практической целью является штамповка, прядение или утвержденные маршруты изготовления концентрических и эксцентрических переходников. Дееспособный поставщик должен быть в состоянии объяснить маршрут, идентифицировать записи, созданные на каждом этапе, и связать эти записи с доставленными товарами.
В этом руководстве представлена основная основа для обзора процесса производства трубных переходников. Оно предназначено для инженерных подрядчиков, дистрибьюторов, покупателей проектов, инспекторов и групп технического обслуживания, занимающихся поиском продукции, работающей под давлением. Данная статья является вспомогательным средством при закупках, а не заменой руководящего кодекса, стандарта на продукцию, утвержденного чертежа, спецификации покупки или квалифицированной инженерной оценки. Всегда проверяйте издание, указанное в контракте, прежде чем оформить заказ или принять материал.
Почему это важно для компонентов труб
Компоненты труб должны подходить друг к другу, выдерживать давление, выдерживать воздействие окружающей среды и оставаться прослеживаемыми на протяжении всего процесса изготовления и эксплуатации. Небольшое несоответствие материала, толщины стенки, облицовки, подготовки торцов, термообработки или приемки испытаний может привести к задержкам в производственном цехе, дорогостоящим доработкам на месте или к предотвратимому риску нарушения целостности.
Эта же тема затрагивает и коммерческие показатели. Четкие требования уменьшают двусмысленность предложений, не позволяют поставщикам устанавливать цены на разные объемы и делают проверку более эффективной. Когда в заказе на поставку указаны применимые стандарты, сорта, размеры, тесты, документы, маркировка, критерии сохранения и приемки, поставщик может планировать производство, а покупатель может сравнивать предложения на сопоставимой основе.
Обсуждаемые здесь элементы управления применимы непосредственно к концентрическим переходникам для вертикального или центрированного потока, эксцентричным переходникам для всасывания насосов и горизонтальных трубопроводов, переходникам большого диаметра для проектных линий. Их относительная важность меняется в зависимости от давления, температуры, коррозии, циклической работы, размера, маршрута производства и критичности проекта. Для обычного заказа на коммунальные услуги может потребоваться стандартный сертификат и отчет о размерах, в то время как для критически важного проекта в области нефти, газа, химической или энергетической промышленности могут потребоваться утвержденные процедуры, испытания под свидетелем, дополнительный неразрушающий контроль и полный журнал производственных записей.
Методы, параметры или процесс
| Этап | Практическое управление | Типичные доказательства | Риск, если опустить |
|---|---|---|---|
| 1 | Выберите трубу, пластину или формованную заготовку в соответствии с размером, стенкой, материалом и маршрутом производства. | Утвержденная спецификация, чертеж, технический паспорт или маршрутная карта | Разные стороны работают с разными техническими предположениями. |
| 2 | Постепенно уменьшайте диаметр, контролируя длину, смещение эксцентрика, распределение стенок и образование складок. | Реестр плавки, сертификат и протокол приемочного контроля | Перепутывание материалов или нарушение отслеживаемости |
| 3 | Откалибруйте оба конца и проверьте концентричность или требуемое выравнивание эксцентрика. | Отчет о ходе процесса, запись калиброванных измерений или журнал параметров | Скрытые отклонения размеров или процесса достигают окончательной проверки |
| 4 | Термическая обработка и очистка переходника, если это указано в зависимости от материала и жесткости формовки. | Отчет об осмотре, неразрушающем контроле, испытании под давлением или функциональном испытании | Приемка заявлена без объективных доказательств испытаний. |
| 5 | Подготовьте сварные концы и выполните контроль размеров, поверхности, неразрушающего контроля, маркировки и упаковки. | Окончательное примечание к выпуску, упаковочный лист, запись о маркировке и указатель досье. | Поставленные товары не могут быть сверены с записями проекта. |
Шаг 1. Выберите трубу, пластину или формованную заготовку в соответствии с размером, стенкой, материалом и маршрутом производства.Определите, кто выполняет действие, какая процедура или чертеж его контролируют, какой инструмент или оборудование используется, что представляет собой приемка и как фиксируется результат. В случае возникновения отклонения определите затронутую плавку, изделие или партию; остановить неконтролируемый выпуск; документально оформить распоряжение; и повторите соответствующую проверку после утвержденного исправления.
Шаг 2. Постепенно уменьшайте диаметр, контролируя длину, эксцентрическое смещение, распределение стенок и образование складок.Определите, кто выполняет действие, какая процедура или чертеж его контролируют, какой инструмент или оборудование используется, что представляет собой приемка и как фиксируется результат. В случае возникновения отклонения определите затронутую плавку, изделие или партию; остановить неконтролируемый выпуск; документально оформить распоряжение; и повторите соответствующую проверку после утвержденного исправления.
Шаг 3. Откалибруйте оба конца и проверьте концентричность или необходимое выравнивание эксцентрика.Определите, кто выполняет действие, какая процедура или чертеж его контролируют, какой инструмент или оборудование используется, что представляет собой приемка и как фиксируется результат. В случае возникновения отклонения определите затронутую плавку, изделие или партию; остановить неконтролируемый выпуск; документально оформить распоряжение; и повторите соответствующую проверку после утвержденного исправления.
Шаг 4: Термическая обработка и очистка переходника, если это указано в зависимости от материала и жесткости формовки.Определите, кто выполняет действие, какая процедура или чертеж его контролируют, какой инструмент или оборудование используется, что представляет собой приемка и как фиксируется результат. В случае возникновения отклонения определите затронутую плавку, изделие или партию; остановить неконтролируемый выпуск; документально оформить распоряжение; и повторите соответствующую проверку после утвержденного исправления.
Шаг 5: Подготовьте сварные концы и выполните контроль размеров, поверхности, неразрушающего контроля, маркировки и упаковки.Определите, кто выполняет действие, какая процедура или чертеж его контролируют, какой инструмент или оборудование используется, что представляет собой приемка и как фиксируется результат. В случае возникновения отклонения определите затронутую плавку, изделие или партию; остановить неконтролируемый выпуск; документально оформить распоряжение; и повторите соответствующую проверку после утвержденного исправления.
Контрольный список поставщиков и проверок
Используйте следующий контрольный список при квалификации поставщика или проверке заказа, связанного с процессом производства трубного переходника:
- Подтвердите точную комплектацию продукта, марку материала, диапазон размеров, класс давления или стену, облицовочное или торцевое соединение, количество и условия поставки.
- Перечислите все регулирующие стандарты и их договорные редакции. Устраняйте конфликты между заказом на поставку, техническим описанием, чертежом и указанным стандартом перед началом производства.
- Запросите предлагаемый производственный маршрут, ключевое оборудование, средства контроля процесса, субподрядные работы и план проверок и испытаний.
- Проверьте прослеживаемость уровня нагрева материала от входящего материала до резки, формовки, ковки, термообработки, механической обработки, сборки, маркировки и упаковки.
- Проверьте квалификацию персонала и разрешения на процедуры сварки, неразрушающего контроля, термообработки, нанесения покрытий, испытаний под давлением и специальных процессов, если это применимо.
- Подтвердите статус калибровки и подходящий диапазон для габаритных приборов, измерительных приборов, регистраторов температуры, анализаторов PMI и оборудования неразрушающего контроля.
- Определите контрольные и контрольные точки, периоды уведомления, планы выборки, критерии приемки и орган, который может утверждать отклонения.
- Требовать фактические записи критических характеристик; не полагайтесь только на неподписанный общий контрольный список или окончательный сертификат соответствия.
- Подтвердите содержание маркировки, долговечность бирки или трафарета, защиту поверхности фланца и фаски, защиту от ржавчины, метод упаковки и идентификацию документа.
- Перед отправкой согласуйте количества, номера партий, маркировку изделий, сертификаты, отчеты о проверках, закрытия несоответствий и упаковочные листы.
Надежный поставщик должен ответить на эти вопросы контролируемыми документами и производственными доказательствами. Маркетинговые заявления, фотографии несвязанного оборудования или сертификаты, которые не могут быть связаны с поставляемым теплом и изделием, не являются эквивалентом прослеживаемой гарантии качества.
Применение для трубопроводной арматуры, клапанов и фланцев
Принципы, изложенные в этом руководстве, должны быть воплощены в элементах управления для конкретного продукта, а не копироваться в неизменном виде для каждого заказа. Ближайшие коммерческие страницы по этой теме:Концентрические переходники,Эксцентриковые переходники,Фитинги для стыковой сварки.
Трубопроводная арматура
Для трубопроводных фитингов интерпретируйте процесс изготовления трубного переходника с учетом идентичности материала, маршрута формования или ковки, распределения толщины стенки, геометрии, подготовки концов под приварку или раструба/резьбы, термообработки, состояния поверхности, маркировки и упаковки. Колено, тройники, переходники, колпаки и кованые фитинги не имеют одинаковых точек контроля, поэтому в спецификации покупки должен быть указан тип фитинга и его основные требования к продукции.
Клапаны
Что касается клапанов, применяйте тот же основной принцип к деталям корпуса и крышки, находящимся под давлением, материалам отделки и уплотнений, болтовым соединениям, чистоте сборки, рабочему ходу или крутящему моменту, испытаниям под давлением, функциональным проверкам, консервации и документации. В паспорте клапана должны быть указаны требования к конструкции и испытаниям, а не полагаться на широкое описание, такое как «промышленный клапан».
Фланцы
Для фланцев свяжите тему с исходным материалом, поковкой или маршрутом пластины, термообработкой, геометрией отверстия и ступицы, толщиной, расположением болтов, типом и отделкой облицовки, биением, маркировкой и защитой уплотнительных поверхностей. Размер, класс, тип фланца, материал, облицовка, отверстие и соответствующая стенка трубы должны быть указаны вместе.
Для всех трех семейств продуктов в спецификации закупки должно быть указано, какие результаты должны появиться в окончательном досье. Это создает практический мост между техническим содержанием и закупками: покупатель может отправить размер, материал, стандарт и версию, класс или стену, количество, состояние эксплуатации, уровень проверки, список документации, покрытие, упаковку и чертежи вместо того, чтобы запрашивать неопределенный продукт «наилучшего качества».
Часто задаваемые вопросы
Что покупатель должен указать в первую очередь в процессе изготовления трубного переходника?
Начните с продукта, марки материала, стандарта размеров или конструкции, размера, класса или стены, торцевого соединения или облицовки, количества, условий эксплуатации, издания контракта и необходимых документов для проверки. Добавляйте тесты, специфичные для проекта, только после подтверждения их технической значимости и определения критериев приемки.
Какие записи являются наиболее убедительными доказательствами соблюдения требований?
Самый надежный пакет обычно сочетает в себе отслеживание изделия или плавки с сертификатами материалов, записями контролируемого процесса, фактическими результатами размеров, необходимыми отчетами о неразрушающем контроле или испытаниях под давлением, ссылками на калибровку, записями о маркировке, закрытиями несоответствий и документом окончательного выпуска. Точный набор зависит от продукта и спецификации покупки.
Может ли финальная проверка заменить контроль процесса?
Нет. Окончательная проверка может выявить множество видимых или измеримых проблем, но она может не выявить путаницу материалов, из-за которой утрачена отслеживаемость, неправильный цикл термообработки, незарегистрированный ремонт или состояние обработки, скрытое после сборки. Эффективное обеспечение качества использует плановый контроль на протяжении всего производства.
Как часто следует пересматривать эту статью и ее SEO-данные?
Просматривайте технические ссылки при каждом изменении действующего стандарта или контрактного требования. После публикации оцените эффективность Google Search Console примерно через 28 дней и еще раз в течение 90 дней. Улучшайте страницу, когда количество показов растет, но рейтинг кликов остается низким, когда на соответствующие запросы нет четкого ответа или когда можно усилить ссылки на продукты и фактические данные.
Что делает эту тему полезной для запроса цен?
Он преобразует штамповку, прядение или утвержденные маршруты изготовления концентрических и эксцентрических переходников в проверяемую информацию о заказе. Поставщик может предложить более точную цену, если в запрос предложения включены чертеж или технический паспорт, стандарты и издания, материал, размеры, количество, испытания, документация, маркировка, покрытие, упаковка и пункт назначения.
Следующие шаги
Отправьте список продукции или чертеж с указанием марки материала, стандарта и выпуска, размера, класса давления или толщины стенки, количества, условий эксплуатации, требований к проверке, списка документации, покрытия, упаковки и места назначения. Компания Hebei Nuo’an Pipe Fittings Equipment Co., Ltd. может проверить технологичность и подготовить технико-коммерческий ответ на соответствующую трубопроводную арматуру, фланцы и промышленную арматуру.
Запросить цену