
Genel Bakış
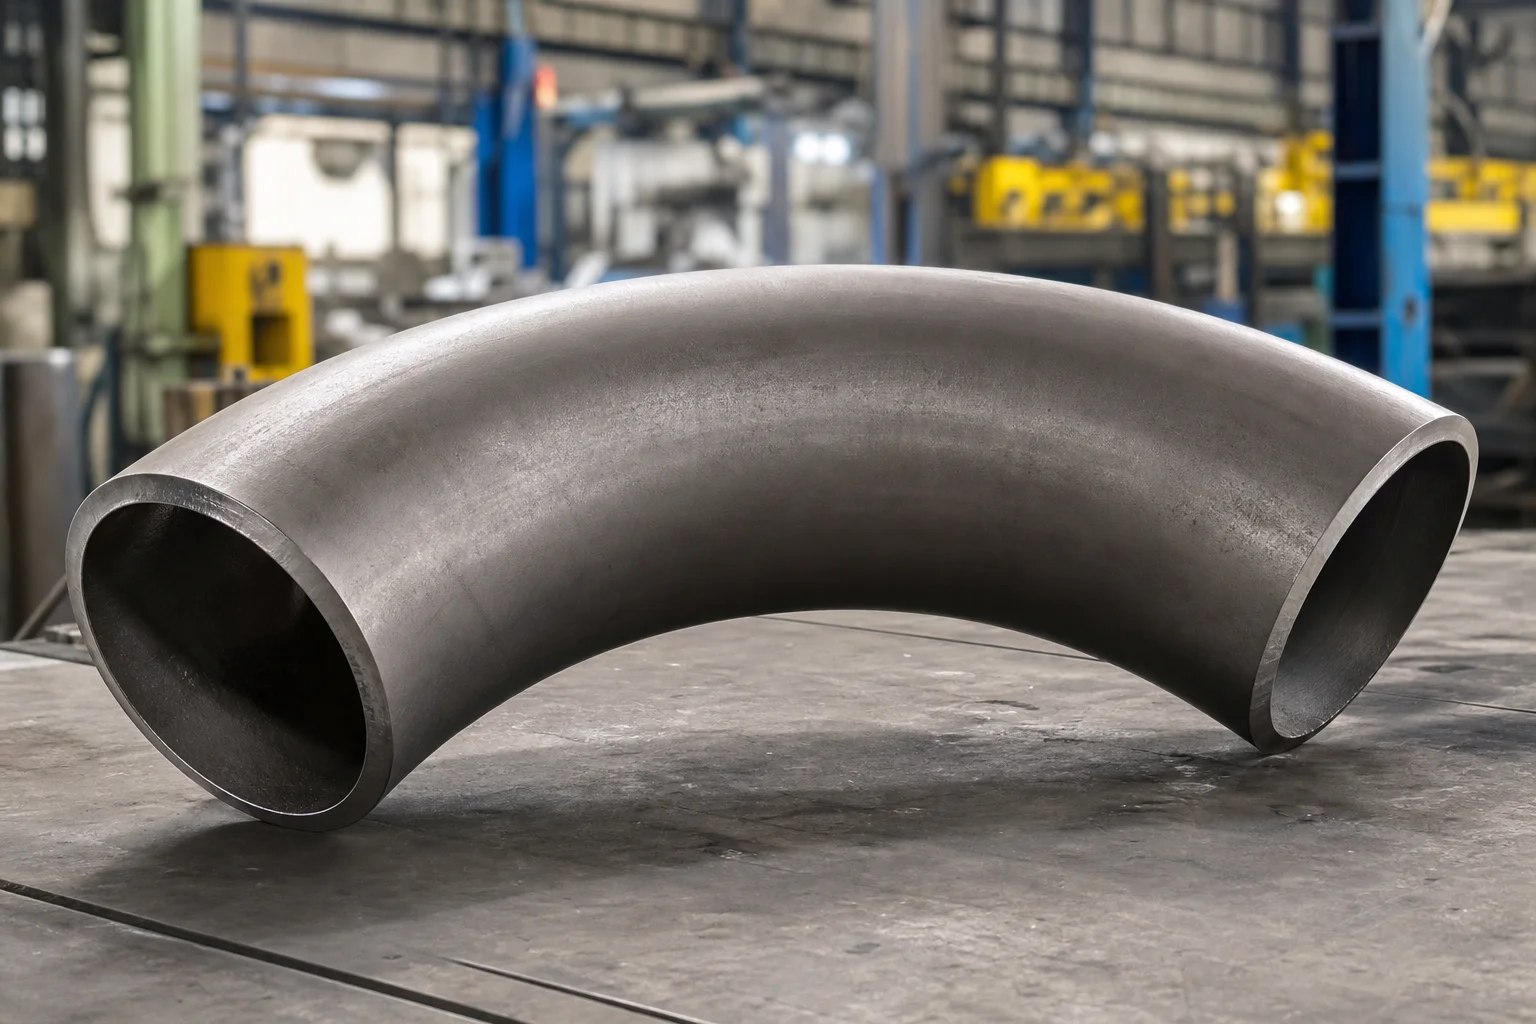
Kontrollü bir itme kuvveti ve bükme kolu gerekli yarıçapı ve açıyı oluştururken, borunun dar bir indüksiyonla ısıtılan bölgeden geçirilmesiyle bir sıcak indüksiyon borusu dirseği üretilir. İşlem, düz teğetlerle veya düz teğetler olmadan geniş yarıçaplı bükümler oluşturur ve boru hatları, proses boruları, güç sistemleri ve büyük çaplı kurulumlarda yaygın olarak kullanılır.
İndüksiyon dirseği standart ASME B16.9 dirseğiyle aynı değildir. Normalde borudan yapılır ve dış çap, başlangıç duvar kalınlığı, bükülme yarıçapı, açı, teğet uzunluklar, malzeme kalitesi, tasarım koşulları, minimum bitmiş duvar, ısıl işlem, test ve boyut toleransları ile belirtilir. ASME B16.49, belirli taşıma ve dağıtım boru uygulamaları için fabrikada üretilen dövme çelik alın kaynaklı indüksiyon bükümlerine yönelik gereklilikleri sağlar; proses ve güç boruları farklı proje ve kod gereksinimleri gerektirebilir.
Boru Bileşenleri İçin Neden Önemlidir?
İndüksiyonla bükme, birden fazla dirsekle karşılaştırıldığında çevre kaynağı sayısını azaltabilir ve daha yumuşak bir yön değişikliği sağlayabilir. Büyük çap, ağır duvar, standart dışı yarıçap ve saha yönlendirme gereksinimleri için kullanışlıdır.
Lokalize ısınma ve deformasyon aynı zamanda duvar kalınlığını, ovalliğini, mikro yapısını, sertliğini ve artık gerilimi de değiştirir. Ekstrados incelme eğilimindeyken intrados kalınlaşabilir. Bu nedenle alıcının yalnızca nominal başlangıç programını sipariş etmek yerine gerekli minimum bitmiş duvarı belirtmesi gerekir.
Bükmeden sonraki malzeme özellikleri, bitmiş bükümün görünümünden daha önemlidir. Karbon, düşük sıcaklık, paslanmaz ve alaşımlı çelikler farklı indüksiyon sıcaklıkları, soğutma yöntemleri, ısıl işlem ve yeterlilik testleri gerektirebilir.
Yöntemler, Parametreler veya Süreç
Tipik süreç adımları şunlardır:
1. Başlangıç borusunun kimyasını, boyutlarını, dikiş tipini ve izlenebilirliğini gözden geçirin. 2. Bükme prosedürünü nitelendirin veya onaylayın. 3. Bükülme, teğet ve dikiş yönü gereksinimlerini işaretleyin. 4. Dar bir çevresel bandı indüksiyonla ısıtın. 5. Bükme kolu yarıçapı kontrol ederken boruyu bobinin içinden itin. 6. Malzemeye ve prosedüre göre kontrollü soğutma uygulayın. 7. Gerektiğinde ısıl işlemi tamamlayın. 8. Uçları kesin ve hazırlayın. 9. Boyutsal inceleme, mekanik testler ve NDE gerçekleştirin. 10. Gönderim için kıvrımı işaretleyin ve koruyun.
| Parametre | Tedarik gereksinimi |
|---|---|
| Dış çap | Gerçek OD veya NPS'yi boyut standardı ile birlikte belirtin |
| Başlangıç duvarı | Beklenen incelmeye izin vermeli |
| Minimum bitmiş duvar | Bükmeden sonra gerekli değeri belirtin |
| Bükülme yarıçapı | 3B, 5B veya proje değeri gibi merkez çizgisi yarıçapını tanımlayın |
| Bükülme açısı | Durum açısı ve tolerans |
| Teğetler | Her uçtaki uzunluğu tanımlayın |
| Malzeme | Şartname, kalite, ısıl işlem, ek gereksinimler |
| Hazırlığı sonlandır | Eğimli, kare kesim, yavru parçaları, iç geçiş |
| Test | Boyutlar, NDE, sertlik, mekanik testler, gerekirse hidrotest |
“D”, proje kurallarına göre genellikle nominal dış çap veya nominal boru boyutu olarak siparişte açıkça tanımlanmalıdır. Çizim yanlış anlaşılmayı önler.
Tedarikçi ve Denetim Kontrol Listesi
- Geçerli kodu ve ASME B16.49'un hizmet için geçerli olup olmadığını doğrulayın.
- Başlangıç borusu sertifikalarını ve boyutlarını inceleyin.
- İndüksiyon bükme prosedürünü ve temel değişkenleri onaylayın.
- Kaynaklı başlangıç borusu için dikiş yönünü tanımlayın.
- Bükmeden önce ve sonra duvar kalınlığını ölçün.
- Ekstraları, intradosları, taç ve teğet geçiş alanlarını haritalayın.
- Bükülme yarıçapını, açıyı, teğet uzunluklarını, ovalliği ve uç hizalamasını kontrol edin.
- Kırışıklık, burulma, çatlak, yüzey yırtığı ve yerel düzleşme olup olmadığını kontrol edin.
- Bükme gövdesi ve kaynak dikişi için belirtilen NDE'yi gerçekleştirin.
- Sertliği ve ısıdan etkilenen bölgeleri kontrol edin.
- Bükme sonrası ısıl işlem kayıtlarını inceleyin.
- Mekanik test örneklemesini ve kabul kriterlerini doğrulayın.
- Uç eğimini, yuvarlaklığı ve saha kaynağı uyumunu doğrulayın.
- Kritik boru hattı veya güç hizmeti virajları için nihai bir veri kitabına ihtiyaç duyun.
Boru Bağlantı Parçaları, Vanalar ve Flanşlara Uygulama
İndüksiyon bükümleri, uzun yarıçaplı yönlendirmede standart dirsek gruplarının yerini alarak kaynak sayısını ve yerel basınç kaybını azaltabilir. Genellikle düz borulara, te'lere, redüktörlere, vanalara veya kaynak boyunlu flanşlara bağlanırlar. Teğet uzunluğu; kaynak, saha montajı, NDE, destekler ve ekler için yeterli miktarda düz boru bırakmalıdır.
Valflerin veya flanşların yakınında, bükülme, bağlantının yanlış hizalanmasına neden olmamalıdır. Büyük kıvrımlar ayrıca kalıcı bozulmayı önleyen taşıma destekleri ve kaldırma noktaları gerektirir.
SSS
İndüksiyon virajı ile dirsek arasındaki fark nedir?
Dirsek, tanımlanmış merkezden uca boyutlara ve 1,5D veya 1D gibi ortak yarıçaplara sahip standartlaştırılmış bir bağlantı elemanıdır. Bir indüksiyon bükümü borudan yapılır ve daha büyük bir özel yarıçapa, belirli bir açıya ve teğetlere sahip olabilir.
İndüksiyonla bükme sırasında ne kadar duvar incelmesi meydana gelir?
Her viraja uygun evrensel bir yüzde yoktur. İnceltme yarıçapa, çap-kalınlık oranına, malzemeye, sıcaklığa, prosedüre ve işlemeye bağlıdır. Minimum bitmiş duvarı belirtin ve bunu ölçümle doğrulayın.
Kaynaklı boru indüksiyonla bükülebilir mi?
Malzeme spesifikasyonu, proje gereksinimleri, dikiş kalitesi, dikiş yönü ve nitelikli bükme prosedürü izin verdiğinde kullanılabilir.
ASME B16.49 tüm endüksiyon bükümleri için geçerli midir?
Hayır. Kapsamı, belirli boru hattı kodlarının kapsadığı taşıma ve dağıtım sistemleri için fabrikada üretilen karbon çeliği indüksiyon dirseklerine odaklanmıştır. Proses ve güç boruları başka kod ve proje gereksinimleri gerektirebilir.
Sonraki Adımlar
Büküm çizimini dış çap, başlangıç duvarı, minimum bitmiş duvar, yarıçap, açı, teğetler, malzeme, tasarım koşulları, kod, miktar, ısıl işlem, test ve belge gereksinimleriyle birlikte gönderin. Başlangıç duvarı ve prosedür seçimi için erken teknik inceleme önemlidir.
Fiyat Teklifi İste


