
概要
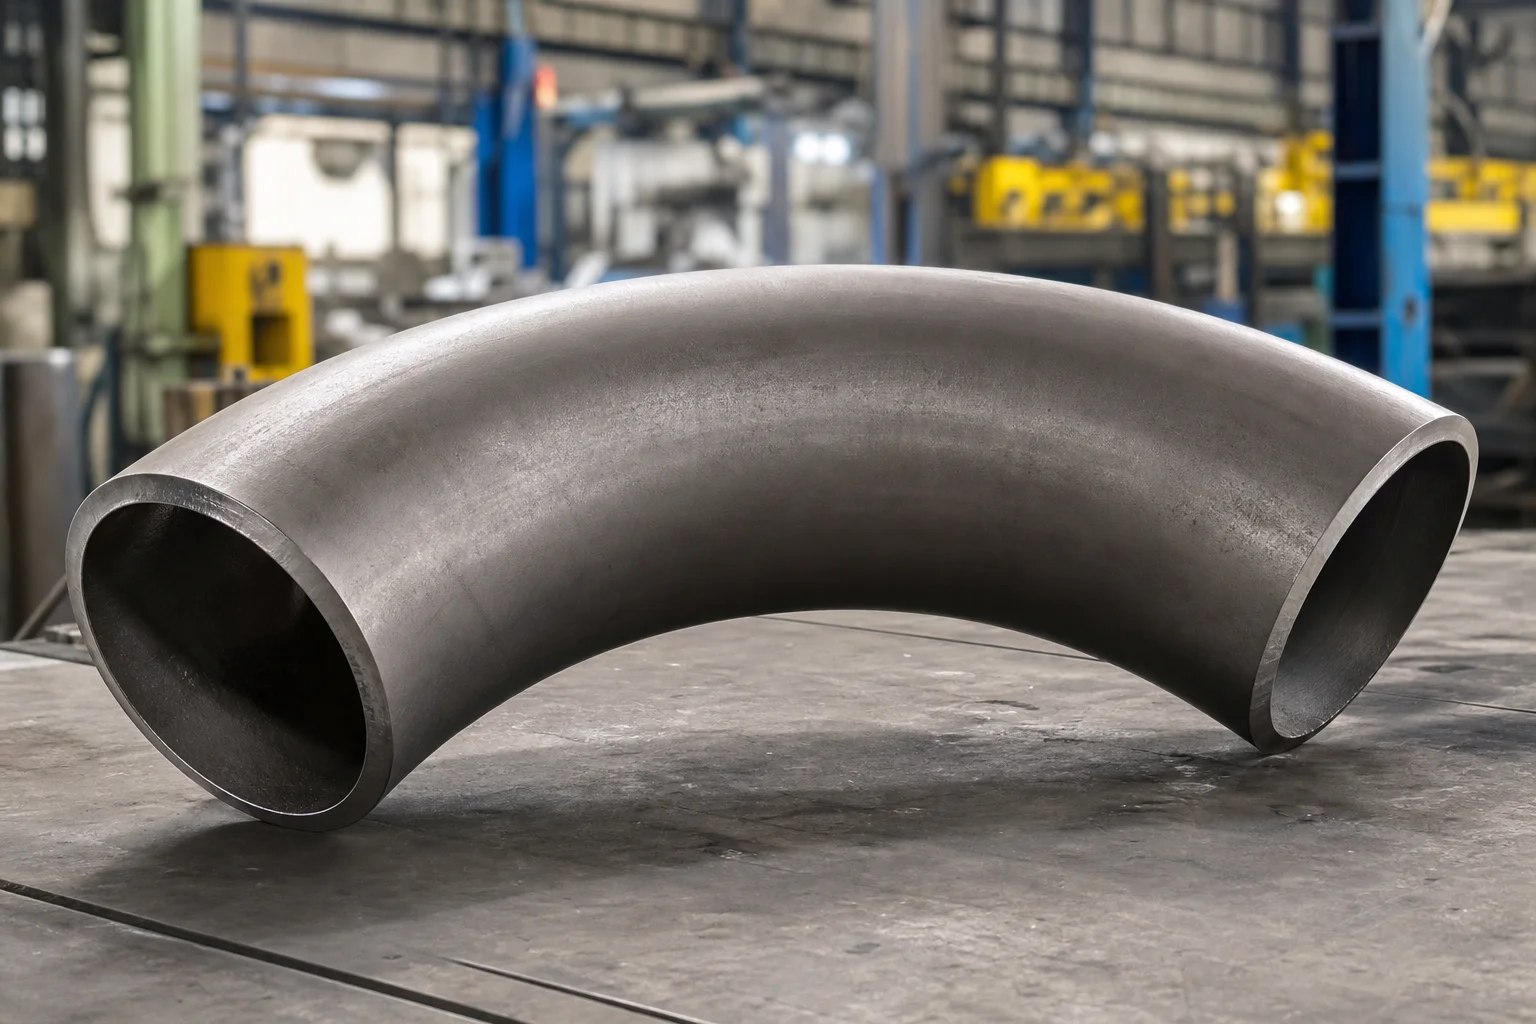
高温誘導パイプ曲げは、制御された押し力と曲げアームが必要な半径と角度を形成しながら、パイプを狭い誘導加熱ゾーンに通過させることによって生成されます。このプロセスでは、直線接線の有無にかかわらず、大きな半径の曲げが作成され、パイプライン、プロセス配管、電力システム、および大口径の設備に広く使用されています。
インダクションベンドは、標準の ASME B16.9 エルボと同じではありません。通常、パイプから作られ、外径、開始肉厚、曲げ半径、角度、接線の長さ、材料グレード、設計条件、最小仕上げ壁、熱処理、試験、および寸法公差によって指定されます。 ASME B16.49 は、特定の輸送および配水配管用途向けの工場製鍛鋼突合せ溶接誘導ベンドの要件を規定しています。プロセスおよび電力配管には、異なるプロジェクト要件とコード要件が必要になる場合があります。
パイプコンポーネントにとってそれが重要な理由
誘導曲げは、複数のエルボと比較してガース溶接の数を減らすことができ、よりスムーズな方向転換を実現できます。これは、大径、厚壁、標準外の半径、およびフィールド配線の要件に役立ちます。
局所的な加熱と変形により、壁の厚さ、楕円形、微細構造、硬度、残留応力も変化します。エクストラドスは薄くなる傾向にありますが、イントラドスは厚くなる可能性があります。したがって、購入者は、公称の開始スケジュールのみを注文するのではなく、最低限必要な完成壁を指定する必要があります。
曲げ加工後の材料特性は、完成した曲げの外観よりも重要です。炭素鋼、低温鋼、ステンレス鋼、合金鋼では、異なる誘導温度、冷却方法、熱処理、認定試験が必要になる場合があります。
メソッド、パラメータ、またはプロセス
一般的なプロセス手順は次のとおりです。
1. 開始パイプの化学的性質、寸法、継ぎ目のタイプ、およびトレーサビリティを確認します。 2. 曲げ手順を認定または承認します。 3. 曲げ、接線、および縫い目の方向の要件をマークします。 4. 狭い円周帯を誘導加熱します。 5. 曲げアームが半径を制御しながら、パイプをコイルに押し込みます。 6. 材料と手順に従って制御された冷却を適用します。 7. 必要に応じて熱処理を完了します。 8. 端をカットして準備します。 9. 寸法検査、機械試験、NDE を実行します。 10. 出荷のために曲げ部分にマークを付けて保護します。
| パラメータ | 調達要件 |
|---|---|
| 外径 | 実際のODまたはNPSを寸法規格とともに記載 |
| スタートウォール | 予想される薄化を考慮する必要がある |
| 最小完成壁 | 曲げ後の必要な値を示す |
| 曲げ半径 | 3D、5D、プロジェクト値などの中心線の半径を定義します |
| 曲げ角度 | 状態角度と許容差 |
| 接線 | 両端の長さを定義する |
| 材料 | 仕様、グレード、熱処理、補足要件 |
| 終了準備 | ベベル、スクエアカット、パップピース、内部トランジション |
| テスト | 寸法、NDE、硬度、機械的試験、必要に応じて水圧試験 |
「D」は注文時に明確に定義する必要があり、通常はプロジェクトの慣例に従って公称外径または公称パイプサイズとして定義されます。図を描くことで誤解を防ぎます。
サプライヤーと検査のチェックリスト
- 管理コードと ASME B16.49 がサービスに適用されるかどうかを確認します。
- 開始パイプの証明書と寸法を確認します。
- 誘導曲げの手順と重要な変数を承認します。
- 溶接された開始パイプの継ぎ目の方向を定義します。
- 曲げる前と曲げた後の肉厚を測定します。
- エクストラドス、イントラドス、クラウン、および接線遷移領域をマップします。
- 曲げ半径、角度、接線の長さ、楕円度、端の位置合わせを確認します。
- しわ、座屈、亀裂、表面の裂け目、および局所的な平坦化を検査します。
- 曲げ本体と溶接シームの指定された非破壊検査を実行します。
- 硬さや熱影響部を確認してください。
- 曲げ後の熱処理記録を確認します。
- 機械試験のサンプリングと合格基準を確認します。
- 端部の面取り、真円度のずれ、および現場溶接の適合を確認します。
- 重要なパイプラインまたは電力サービスベンドについては、最終的なデータブックが必要です。
管継手、バルブ、フランジへの応用
誘導ベンドは、長半径ルーティングの標準エルボのグループを置き換えることができ、溶接数と局所的な圧力損失を削減します。多くの場合、直管、ティー、減速機、バルブ、または溶接ネック フランジに接続されます。接線の長さは、溶接、現場での取り付け、NDE、サポート、およびアタッチメントのために十分な直線パイプを残す必要があります。
バルブまたはフランジの近くでは、曲げによりジョイントに位置ずれが生じないようにする必要があります。大きな曲げには、永久的な歪みを防ぐ輸送サポートと吊り上げポイントも必要です。
よくある質問
インダクションベンドと肘の違いは何ですか?
エルボは、定義された中心から端までの寸法と 1.5D や 1D などの共通半径を持つ標準化された継手です。誘導ベンドはパイプから作成され、より大きなカスタム半径、指定された角度、接線を持つことができます。
誘導曲げ中にどの程度肉薄化が発生しますか?
すべての曲げに適した普遍的な割合はありません。薄化は、半径、直径と厚さの比、材料、温度、手順、工具によって異なります。最小仕上げ壁を指定し、測定によって確認します。
溶接パイプは高周波曲げできますか?
材料の仕様、プロジェクトの要件、縫い目の品質、縫い目の方向、認定された曲げ手順が許可する場合に使用できます。
ASME B16.49 はすべての誘導曲げに適用されますか?
いいえ。その範囲は、指定されたパイプライン コードの対象となる輸送および流通システム用の工場で製造される炭素鋼誘導ベンドに焦点を当てています。プロセスおよび電力配管には、他のコードやプロジェクト要件が必要になる場合があります。
次のステップ
外径、開始壁、最小仕上げ壁、半径、角度、接線、材料、設計条件、コード、数量、熱処理、試験、および文書要件を含む曲げ図面を送信します。スターティングウォールと手順の選択には、早期の技術レビューが不可欠です。
見積もりを依頼する


