
概要
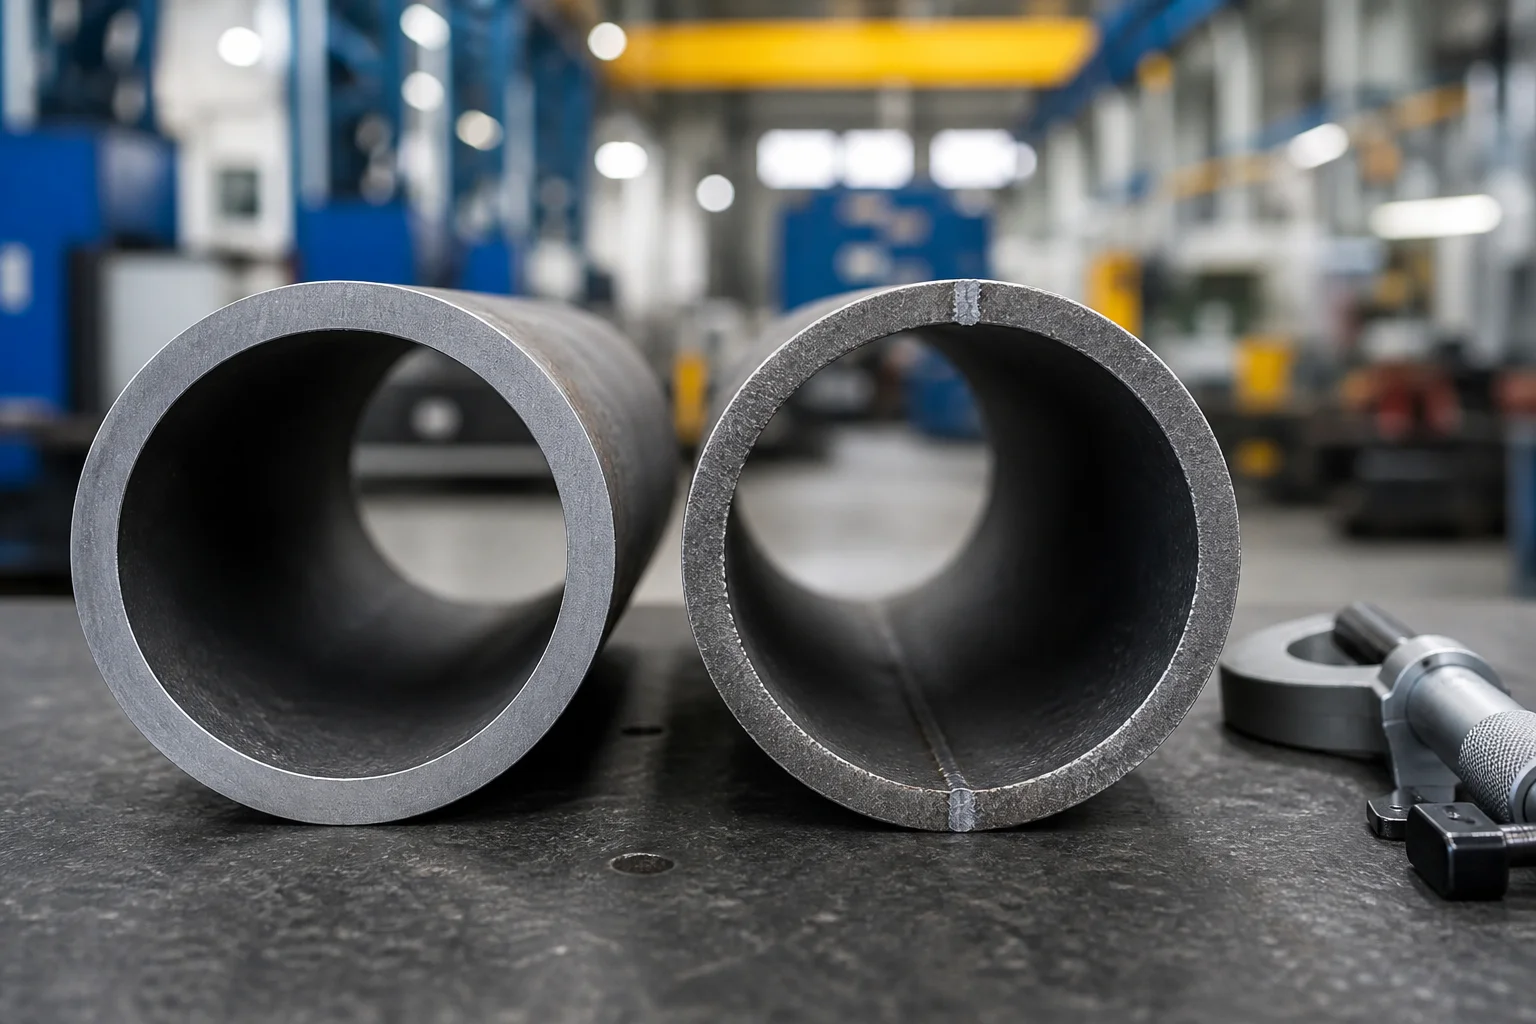
シームレスパイプは縦方向の溶接シームなしで製造されますが、溶接パイプはストリップ、プレート、またはコイルから形成され、認定された溶接プロセスを使用してシームに沿って接合されます。どちらの構造もすべてのサービスに対して自動的に優れているわけではありません。正しい選択は、材料の仕様、サイズ、壁の厚さ、圧力と温度、腐食のメカニズム、製造ルート、コード要件、可用性、およびプロジェクトの総コストによって異なります。
購入仕様書では、単に「シームレスが好ましい」と述べるのではなく、正確な ASTM、ASME、API、EN、またはその他の材料規格を指定する必要があります。最新の溶接パイプは、適切な仕様に合わせて製造および検査される際に、一貫した寸法と幅広いサイズを提供できます。シームレスパイプは、多くの高温、高圧、小径、または規格で定義された用途で依然として必要とされ、または好まれています。
パイプコンポーネントにとってそれが重要な理由
パイプの構造は、ラインに接続されている継手、曲げ、フランジ、バルブに影響します。外径、壁の公差、楕円度、継ぎ目の位置、硬度、端の準備は溶接とスプールの製造に影響します。誘導ベンドまたは成形継手の場合、開始パイプも適切な化学的性質、延性、および壁の許容値を備えている必要があります。
溶接パイプの溶接シームは管理された製造フィーチャーであり、該当する仕様を満たす必要があります。品質は成形、溶接、熱処理、NDE、寸法管理、トレーサビリティによって決まります。シームレスパイプは縦方向の継ぎ目を避けますが、表面欠陥、積層、偏心壁、製造上の不連続点の検査が必要です。
多くの場合、可用性が決定的になります。溶接構造は直径が大きい場合に経済的であり、より堅固な壁の一貫性を提供する可能性がありますが、シームレス製品はグレードやミルの能力に応じて実用的なサイズと厚壁の制限がある場合があります。
メソッド、パラメータ、またはプロセス
| トピック | シームレスパイプ | 溶接パイプ |
|---|---|---|
| スタートフォーム | 中実ビレットまたは中空シェル | コイル、ストリップ、またはプレート |
| 縦方向の縫い目 | なし | 現在 |
| 共通生産 | 穴あけ、転造、サイジング、熱処理 | 成形、シーム溶接、熱処理、サイジング |
| サイズの入手可能性 | 小型および中型サイズに強い。工場依存 | 幅広、特に大径 |
| 壁の挙動 | 偏心の可能性 | 多くの場合、プレートまたはコイルから一貫しています |
| 検査の焦点 | 表面、壁、寸法、材料特性 | 縫い目の完全性とベースの素材と寸法 |
| コスト要因 | ビレット、ピアシング、圧延、降伏 | プレート/コイル、フォーミング、溶接、NDE |
一般的な溶接のカテゴリには、電縫溶接管やサブマージ アーク溶接管などがあります。縫い目の種類、熱処理、検査が異なるため、正しい用語を記載する必要があります。
選択には次の点を考慮する必要があります。
- 設計コードとラインクラスを管理します。
- 材質の仕様とグレード。
- 圧力と温度を設計します。
- 呼び寸法と必要な肉厚。
- 腐食代と予想される浸食。
- 流体の毒性、可燃性、水素、サワーサービス、または周期的な負荷。
- 必須の臨死体験および水圧試験。
- 曲げ、フランジ加工、拡張などの成形作業。
- 溶接手順と溶接後の熱処理。
- ミルの可用性、最小注文数量、リードタイム、総設置コスト。
サプライヤーと検査のチェックリスト
- 材料仕様が提案された構造を明示的に許可していることを確認してください。
- 見積書でシームレス、ERW、EFW、SAW、またはその他の継ぎ目のタイプを確認します。
- 材料証明書で化学組成と機械的特性を確認してください。
- 熱処理や納品状態を確認します。
- 外径、肉厚、長さ、真直度、楕円度を確認します。
- 溶接パイプの場合は、シームの NDE と必要な溶接熱処理を確認します。
- 継目無管の場合、代表的な位置で壁の偏心を測定します。
- 静水圧試験または許可された代替試験を確認します。
- 内外の表面状態を確認します。
- 端部仕上げ、ベベル、キャップ保護、コーティング、マーキングを指定します。
- 必要に応じて、長さまたは束ごとの熱価トレーサビリティが必要です。
- 下流の曲げ継手メーカーとの互換性を確認します。
- 重要なサービスについては、納品後ではなく購入前に追加のテストを定義します。
管継手、バルブ、フランジへの応用
適用される仕様とラインクラスが許可する場合、シームレスパイプと溶接パイプの両方を突合せ溶接継手に接続できます。継手の穴はパイプの壁と一致する必要があり、厚壁の組み合わせでは内部移行要件に対処する必要があります。
溶接ネック フランジの場合、ボアまたはスケジュールがパイプと互換性がある必要があります。突合せ溶接端を備えたバルブには、一致する端寸法と材料の互換性も必要です。溶接パイプを高周波曲げに使用する場合、継ぎ目の方向と曲げ手順は製造仕様とプロジェクトの要件によって制御される場合があります。
よくある質問
継目無管は溶接管より強いのでしょうか?
必ずしも一般化できる形ではありません。強度はグレード、肉厚、製造仕様、熱処理、設計ルールによって決まります。縫い目のないことは要素の 1 つにすぎません。
溶接パイプは高圧に適していますか?
溶接パイプは、該当する材料仕様、設計コード、継手の品質係数、検査、圧力温度条件、およびプロジェクト要件が許可する場合に適しています。
シームレスパイプが高温合金サービスに指定されることが多いのはなぜですか?
ASTM A335/A335M を含む多くの高温合金パイプ仕様は、シームレス構造を定義しています。材料と製造要件は、目的のサービスに合わせて選択されます。
大口径に適したタイプはどれですか?
多くの場合、溶接パイプは直径が大きいほど入手可能で経済的ですが、最終的な選択はプロジェクトの仕様、グレード、肉厚、サービス、およびミルの能力によって異なります。
次のステップ
パイプの規格、グレード、サイズ、肉厚、長さ、構造、数量、端部仕上げ、試験、および証明書の要件を提供します。シームレスまたは溶接構造のいずれかが許容される場合は、個別の技術的オプションと商用オプションをリクエストしてください。
見積もりを依頼する


