
Ringkasan
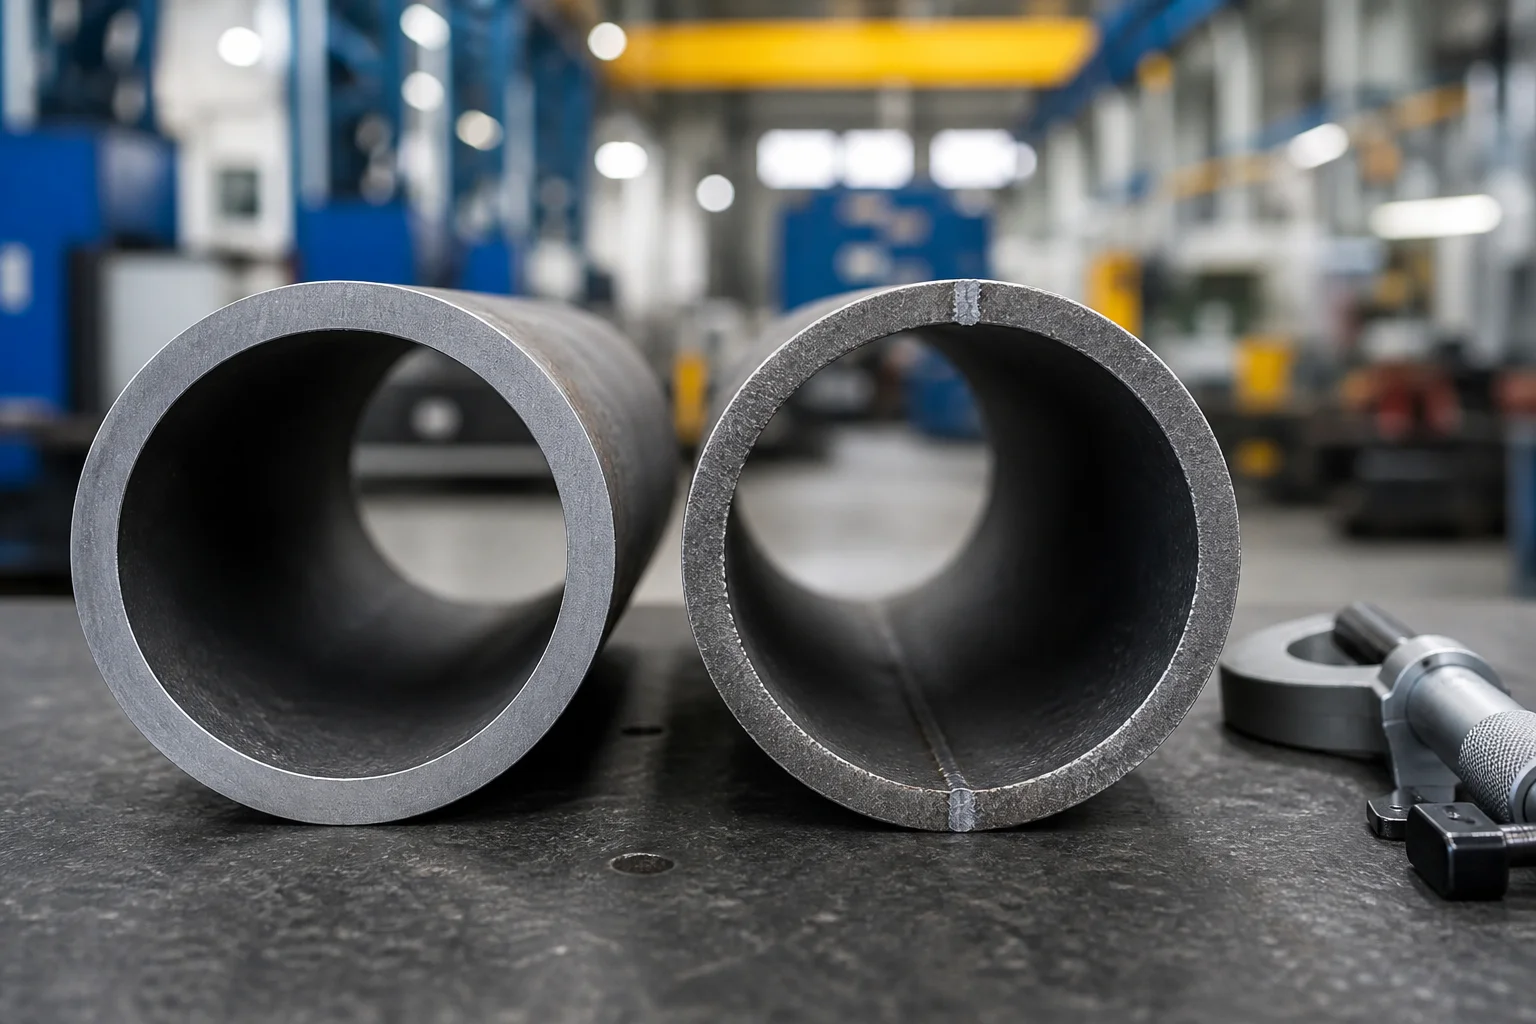
Pipa seamless diproduksi tanpa lapisan las memanjang, sedangkan pipa las dibentuk dari strip, pelat, atau kumparan dan disambung sepanjang jahitan menggunakan proses pengelasan yang berkualitas. Tidak ada konstruksi yang secara otomatis unggul untuk setiap layanan. Pilihan yang tepat bergantung pada spesifikasi material, ukuran, ketebalan dinding, tekanan dan suhu, mekanisme korosi, rute fabrikasi, persyaratan kode, ketersediaan, dan total biaya proyek.
Spesifikasi pembelian harus menyebutkan ASTM, ASME, API, EN, atau standar material lainnya secara tepat, bukan sekadar menyatakan “lebih disukai”. Pipa las modern dapat memberikan dimensi yang konsisten dan ketersediaan ukuran yang luas bila diproduksi dan diperiksa sesuai spesifikasi yang sesuai. Pipa mulus tetap dibutuhkan atau disukai di banyak aplikasi bersuhu tinggi, bertekanan tinggi, berdiameter kecil, atau ditentukan kode.
Mengapa Penting untuk Komponen Pipa
Konstruksi pipa mempengaruhi fitting, tikungan, flensa, dan katup yang terhubung ke saluran. Diameter luar, toleransi dinding, ovalitas, posisi jahitan, kekerasan, dan persiapan ujung mempengaruhi pengelasan dan fabrikasi spul. Untuk tikungan induksi atau fitting berbentuk, pipa awal juga harus memiliki bahan kimia, keuletan, dan kelonggaran dinding yang sesuai.
Lapisan las pada pipa yang dilas merupakan fitur manufaktur terkontrol yang harus memenuhi spesifikasi yang berlaku. Kualitas tergantung pada pembentukan, pengelasan, perlakuan panas, NDE, kontrol dimensi, dan ketertelusuran. Pipa mulus menghindari jahitan memanjang tetapi masih memerlukan pemeriksaan untuk cacat permukaan, laminasi, dinding eksentrik, dan diskontinuitas produksi.
Ketersediaan sering kali menentukan. Konstruksi yang dilas bisa menjadi ekonomis dalam diameter besar dan mungkin menawarkan konsistensi dinding yang lebih rapat, sementara produk yang mulus mungkin memiliki ukuran praktis dan keterbatasan dinding berat tergantung pada tingkat dan kemampuan pabrik.
Metode, Parameter, atau Proses
| Topik | Pipa mulus | Pipa yang dilas |
|---|---|---|
| Bentuk awal | Billet padat atau cangkang berongga | Kumparan, strip, atau pelat |
| Jahitan memanjang | Tidak ada | Hadiah |
| Produksi umum | Menusuk, menggulung, mengukur, perlakuan panas | Pembentukan, pengelasan jahitan, perlakuan panas, ukuran |
| Ketersediaan ukuran | Kuat dalam ukuran kecil dan menengah; bergantung pada pabrik | Luas, terutama yang berdiameter besar |
| Perilaku dinding | Kemungkinan eksentrisitas | Seringkali konsisten dari pelat atau kumparan |
| Fokus inspeksi | Permukaan, dinding, dimensi, sifat material | Integritas jahitan ditambah bahan dasar dan dimensi |
| Penggerak biaya | Billet, menusuk, menggulung, menghasilkan | Pelat/kumparan, pembentukan, pengelasan, NDE |
Kategori las yang umum mencakup pipa las tahan listrik dan pipa las busur terendam. Istilah yang benar harus disebutkan karena jenis jahitan, perlakuan panas, dan inspeksi berbeda.
Seleksi harus mempertimbangkan:
- Mengatur kode desain dan kelas garis.
- Spesifikasi dan kelas bahan.
- Tekanan dan suhu desain.
- Ukuran nominal dan ketebalan dinding yang dibutuhkan.
- Tunjangan korosi dan erosi yang diperkirakan.
- Toksisitas cairan, mudah terbakar, hidrogen, layanan asam, atau pembebanan siklik.
- Diperlukan pengujian NDE dan hidrostatik.
- Operasi pembentukan seperti pembengkokan, flanging, atau perluasan.
- Prosedur pengelasan dan perlakuan panas pasca pengelasan.
- Ketersediaan pabrik, jumlah pesanan minimum, waktu tunggu, dan total biaya pemasangan.
Daftar Periksa Pemasok dan Inspeksi
- Verifikasi spesifikasi material secara eksplisit mengizinkan konstruksi yang diusulkan.
- Konfirmasikan jahitan mulus, ERW, EFW, SAW, atau jenis jahitan lainnya pada penawaran.
- Tinjau komposisi kimia dan sifat mekanik pada sertifikat material.
- Konfirmasikan perlakuan panas dan kondisi pengiriman.
- Periksa diameter luar, ketebalan dinding, panjang, kelurusan, dan ovalitas.
- Untuk pipa yang dilas, verifikasi jahitan NDE dan perlakuan panas las yang diperlukan.
- Untuk pipa seamless, ukur eksentrisitas dinding pada posisi yang representatif.
- Konfirmasikan pengujian hidrostatik atau pengujian alternatif yang diizinkan.
- Tinjau kondisi permukaan dalam dan luar.
- Tentukan penyelesaian akhir, kemiringan, pelindung tutup, pelapisan, dan penandaan.
- Memerlukan keterlacakan nomor panas berdasarkan panjang atau bundel yang sesuai.
- Periksa kompatibilitas dengan manufaktur pembengkokan dan pemasangan hilir.
- Untuk layanan penting, tentukan pengujian tambahan sebelum pembelian, bukan setelah pengiriman.
Aplikasi untuk Kelengkapan Pipa, Katup, dan Flensa
Pipa tanpa sambungan dan pipa yang dilas dapat disambungkan ke alat kelengkapan las butt jika spesifikasi dan kelas saluran yang berlaku mengizinkannya. Lubang pemasangan harus sesuai dengan dinding pipa, dan persyaratan transisi internal harus dipenuhi untuk kombinasi dinding berat.
Untuk flensa leher las, lubang atau jadwalnya harus sesuai dengan pipa. Katup dengan ujung las butt juga memerlukan dimensi ujung yang cocok dan kompatibilitas material. Jika pipa las digunakan untuk pembengkokan induksi, orientasi jahitan dan prosedur pembengkokan dapat dikontrol oleh spesifikasi pabrikan dan persyaratan proyek.
Pertanyaan Umum
Apakah pipa seamless lebih kuat dari pipa las?
Belum tentu dengan cara yang bisa digeneralisasikan. Kekuatan ditentukan oleh tingkatan, ketebalan dinding, spesifikasi manufaktur, perlakuan panas, dan aturan desain. Tidak adanya jahitan hanyalah salah satu faktornya.
Apakah pipa las cocok untuk tekanan tinggi?
Pipa yang dilas dapat cocok jika spesifikasi material yang berlaku, kode desain, faktor kualitas sambungan, inspeksi, kondisi suhu tekanan, dan persyaratan proyek mengizinkannya.
Mengapa pipa seamless sering dispesifikasikan untuk layanan paduan suhu tinggi?
Banyak spesifikasi pipa paduan suhu tinggi, termasuk ASTM A335/A335M, menentukan konstruksi yang mulus. Persyaratan material dan manufaktur dipilih untuk layanan yang dimaksudkan.
Tipe mana yang lebih baik untuk diameter besar?
Pipa las seringkali lebih tersedia dan ekonomis pada diameter besar, namun pemilihan akhir bergantung pada spesifikasi proyek, grade, ketebalan dinding, layanan, dan kemampuan pabrik.
Langkah Selanjutnya
Menyediakan standar pipa, kelas, ukuran, ketebalan dinding, panjang, konstruksi, kuantitas, penyelesaian akhir, pengujian, dan persyaratan sertifikat. Jika konstruksi mulus atau dilas dapat diterima, mintalah opsi teknis dan komersial terpisah.
Permintaan Penawaran


