
ملخص
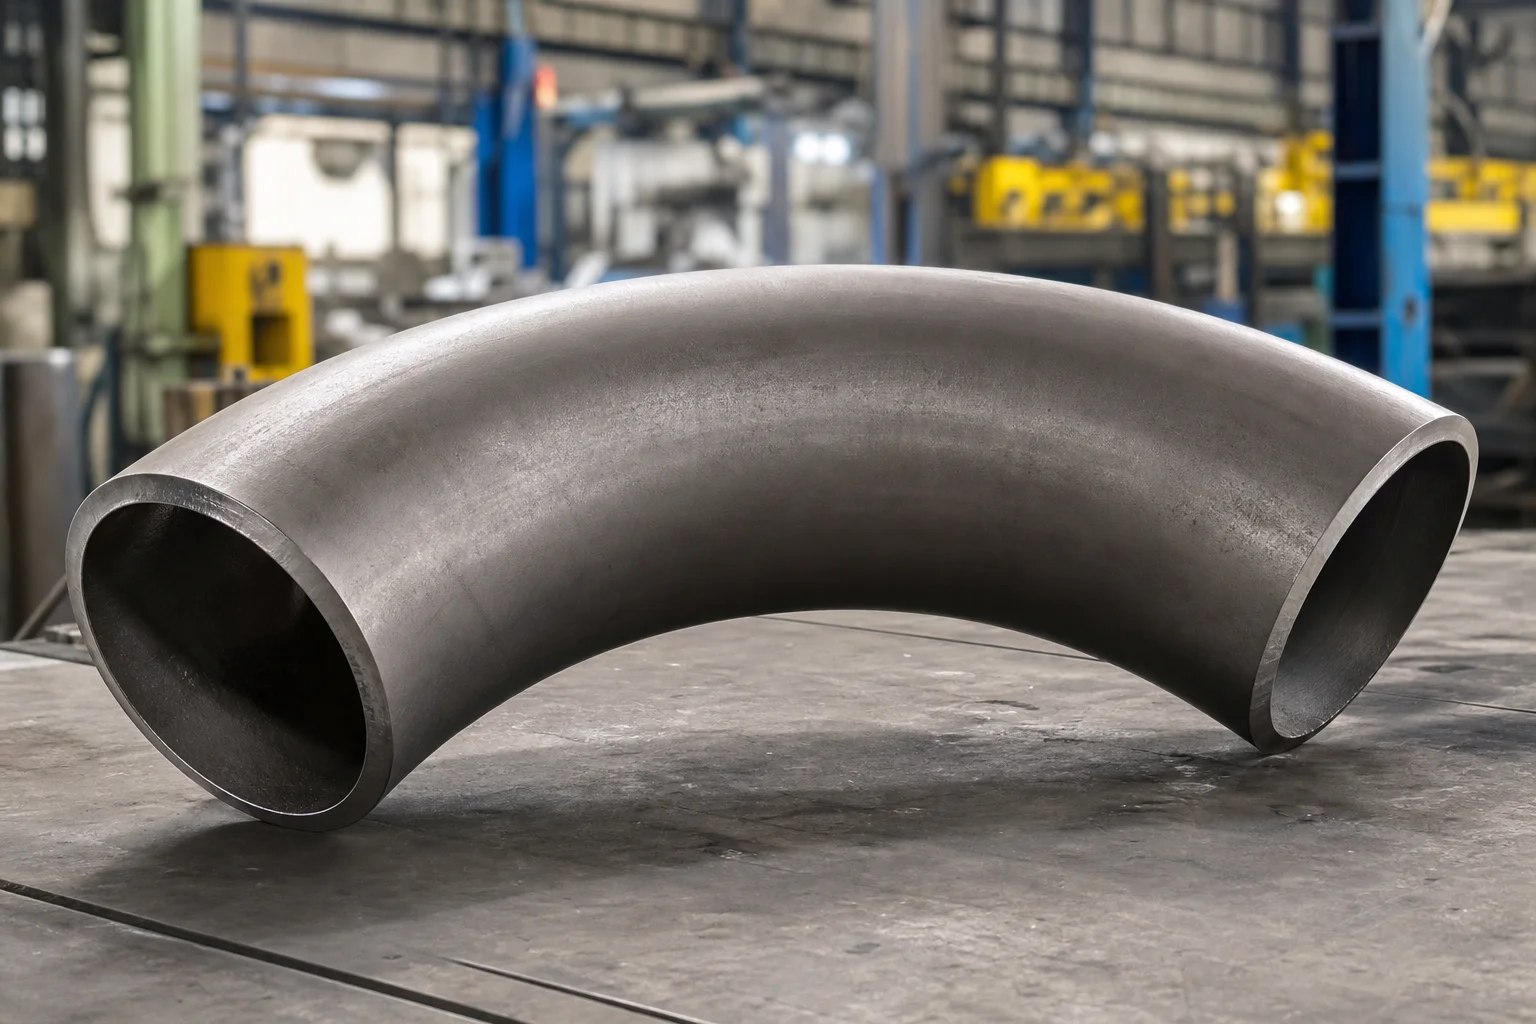
يتم إنتاج ثني أنبوب الحث الساخن عن طريق تمرير الأنبوب عبر منطقة تسخين حثية ضيقة بينما تشكل قوة الدفع المتحكم فيها وذراع الثني نصف القطر والزاوية المطلوبة. تخلق هذه العملية انحناءات نصف قطرها كبيرة مع أو بدون مماسات مستقيمة وتستخدم على نطاق واسع لخطوط الأنابيب وأنابيب العمليات وأنظمة الطاقة والمنشآت ذات القطر الكبير.
إن الانحناء التعريفي ليس هو نفسه الكوع القياسي ASME B16.9. عادة ما تكون مصنوعة من الأنابيب ويتم تحديدها بواسطة القطر الخارجي، وسمك جدار البداية، ونصف قطر الانحناء، والزاوية، وأطوال الظل، ودرجة المواد، وظروف التصميم، والحد الأدنى من الجدار النهائي، والمعالجة الحرارية، والاختبار، وتفاوتات الأبعاد. يوفر ASME B16.49 متطلبات الانحناءات الحثية للحام بعقب الفولاذ المطاوع المصنوعة في المصنع لتطبيقات أنابيب النقل والتوزيع المحددة؛ قد تتطلب أنابيب المعالجة والطاقة متطلبات مختلفة للمشروع والتعليمات البرمجية.
لماذا يهم لمكونات الأنابيب
يمكن أن يؤدي الانحناء التعريفي إلى تقليل عدد اللحامات ذات الحجم مقارنةً بالأكواع المتعددة ويمكن أن يوفر تغييرًا أكثر سلاسة في الاتجاه. إنه مفيد للقطر الكبير، والجدار الثقيل، ونصف القطر غير القياسي، ومتطلبات التوجيه الميداني.
يؤدي التسخين والتشوه الموضعي أيضًا إلى تغيير سمك الجدار، والبيضاوية، والبنية المجهرية، والصلابة، والإجهاد المتبقي. تميل الإضافات إلى النحافة، في حين أن التداخلات قد تصبح أكثر سماكة. ولذلك يجب على المشتري تحديد الحد الأدنى المطلوب من الجدار النهائي بدلاً من طلب جدول البدء الاسمي فقط.
تعتبر خصائص المواد بعد الانحناء أكثر أهمية من مظهر الانحناء النهائي. قد يتطلب الفولاذ الكربوني، ودرجة الحرارة المنخفضة، والفولاذ المقاوم للصدأ، والسبائك درجات حرارة تحريضية مختلفة، وطرق تبريد، ومعالجة حرارية، واختبار التأهيل.
الأساليب أو المعلمات أو العملية
خطوات العملية النموذجية هي:
1. قم بمراجعة كيمياء أنابيب البدء والأبعاد ونوع التماس وإمكانية التتبع. 2. تأهيل أو الموافقة على إجراء الانحناء. 3. تحديد متطلبات اتجاه الانحناء والظل والتماس. 4. تسخين شريط محيطي ضيق عن طريق الحث. 5. ادفع الأنبوب خلال الملف بينما يتحكم ذراع الثني في نصف القطر. 6. قم بتطبيق التبريد المتحكم به وفقًا للمادة والإجراءات. 7. المعالجة الحرارية الكاملة عند الحاجة. 8. قص الأطراف وجهزها. 9. إجراء فحص الأبعاد والاختبار الميكانيكي وتجربة الاقتراب من الموت. 10. وضع علامة على الانحناء وحمايته للشحن.
| المعلمة | متطلبات الشراء |
|---|---|
| القطر الخارجي | اذكر OD أو NPS الفعلي بمعيار الأبعاد |
| جدار البداية | يجب أن يسمح بالترقق المتوقع |
| الحد الأدنى من الجدار النهائي | الدولة القيمة المطلوبة بعد الانحناء |
| نصف قطر الانحناء | حدد نصف قطر الخط المركزي، مثل قيمة ثلاثية الأبعاد أو خماسية الأبعاد أو المشروع |
| زاوية الانحناء | زاوية الدولة والتسامح |
| الظلال | تحديد الطول في كل نهاية |
| مادة | المواصفات والصف والمعالجة الحرارية والمتطلبات التكميلية |
| إنهاء التحضير | مجسم مشطوف الحواف، قطع مربع، قطع صغيرة، انتقال داخلي |
| اختبار | الأبعاد، تجربة الاقتراب من الموت، الصلابة، الاختبارات الميكانيكية، الاختبار المائي إذا لزم الأمر |
يجب تعريف "D" بوضوح بالترتيب، وعادة ما يكون القطر الخارجي الاسمي أو الحجم الاسمي للأنبوب وفقًا لاتفاقية المشروع. الرسم يمنع سوء الفهم.
قائمة مراجعة الموردين والتفتيش
- قم بتأكيد الكود الحاكم وما إذا كان ASME B16.49 قابلاً للتطبيق على الخدمة.
- مراجعة شهادات وأبعاد أنابيب البداية.
- الموافقة على إجراء الحث والانحناء والمتغيرات الأساسية.
- تحديد اتجاه التماس لأنبوب البداية الملحومة.
- قياس سمك الجدار قبل وبعد الانحناء.
- رسم خريطة للمناطق الانتقالية الإضافية والداخلية والتاج والظل.
- تحقق من نصف قطر الانحناء، والزاوية، وأطوال الظل، والبيضاوية، ومحاذاة النهاية.
- فحص التجاعيد، والتواء، والشقوق، والتمزقات السطحية، والتسطيح المحلي.
- قم بإجراء تجربة الاقتراب من الموت المحددة لجسم الانحناء ودرزة اللحام.
- التحقق من الصلابة والمناطق المتضررة من الحرارة.
- مراجعة سجلات المعالجة الحرارية بعد الانحناء.
- تأكيد أخذ عينات الاختبار الميكانيكي ومعايير القبول.
- تحقق من شطبة النهاية، وعدم الاستدارة، وملاءمة اللحام الميداني.
- يتطلب دفتر بيانات نهائيًا لخطوط الأنابيب الهامة أو انحناءات خدمة الطاقة.
التطبيق على تجهيزات الأنابيب والصمامات والشفاه
يمكن أن تحل الانحناءات الحثية محل مجموعات من الأكواع القياسية في توجيه نصف القطر الطويل، مما يقلل من عدد اللحامات وفقدان الضغط المحلي. غالبًا ما يتم توصيلها بالأنابيب المستقيمة أو المحملات أو المخفضات أو الصمامات أو حواف عنق اللحام. يجب أن يترك طول الظل ما يكفي من الأنابيب المستقيمة للحام، والتجهيز الميداني، وتجربة الاقتراب من الموت، والدعامات، والملحقات.
بالقرب من الصمامات أو الشفاه، يجب ألا يؤدي الانحناء إلى اختلال المحاذاة في المفصل. تتطلب الانحناءات الكبيرة أيضًا دعامات النقل ونقاط الرفع التي تمنع التشوه الدائم.
التعليمات
ما هو الفرق بين الانحناء التعريفي والكوع؟
الكوع عبارة عن تركيب موحد بأبعاد محددة من المركز إلى النهاية ونصف قطر مشترك مثل 1.5D أو 1D. يتم تصنيع الانحناء التعريفي من الأنابيب ويمكن أن يكون له نصف قطر مخصص أكبر وزاوية محددة وظلال.
ما مقدار ترقق الجدار الذي يحدث أثناء الانحناء التعريفي؟
لا توجد نسبة عالمية مناسبة لكل منعطف. يعتمد التخفيف على نصف القطر، ونسبة القطر إلى السُمك، والمواد، ودرجة الحرارة، والإجراء، والأدوات. تحديد الحد الأدنى للجدار النهائي والتحقق منه عن طريق القياس.
هل يمكن ثني الأنابيب الملحومة بالحث؟
يمكن استخدامه عندما تسمح بذلك مواصفات المواد ومتطلبات المشروع وجودة التماس وتوجيه التماس وإجراءات الانحناء المؤهلة.
هل ينطبق ASME B16.49 على جميع الانحناءات الحثية؟
لا. يركز نطاقها على الانحناءات الحثية المصنوعة من الفولاذ الكربوني المصنوعة في المصنع لأنظمة النقل والتوزيع التي تغطيها رموز خطوط الأنابيب المحددة. قد تتطلب أنابيب المعالجة والطاقة متطلبات أخرى للرمز والمشروع.
الخطوات التالية
أرسل رسم الانحناء بالقطر الخارجي، وجدار البداية، والحد الأدنى من الجدار النهائي، ونصف القطر، والزاوية، والظلال، والمواد، وشروط التصميم، والكود، والكمية، والمعالجة الحرارية، والاختبار، ومتطلبات المستندات. تعد المراجعة الفنية المبكرة أمرًا ضروريًا لاختيار جدار البداية والإجراءات.
طلب عرض أسعار


