Ringkasan
Perlakuan panas adalah proses pemanasan dan pendinginan terkontrol yang digunakan untuk mendapatkan sifat yang diperlukan pada fitting pipa, flensa, badan katup, atau komponen tempa. Ini dapat memperbaiki struktur butiran, menyesuaikan kekerasan, meningkatkan ketangguhan, mengembalikan ketahanan terhadap korosi, atau mengurangi tekanan yang ditimbulkan oleh pembentukan dan pengelasan. Siklus yang benar berasal dari spesifikasi material, rute produksi, kondisi layanan, kode perpipaan, dan pesanan pembelian. Sebaiknya tidak dipilih hanya karena produknya disebut baja karbon atau baja tahan karat.
Untuk pengadaan, pertanyaan yang berguna bukan sekadar apakah bagian tersebut telah diberi perlakuan panas. Pembeli harus mengkonfirmasi proses sebenarnya, mengapa hal itu diperlukan, bagaimana siklus tungku dikendalikan, dan catatan pengujian mana yang menunjukkan kepatuhan.

Mengapa Penting untuk Komponen Pipa
Penempaan, pengecoran, pembentukan panas, pembentukan dingin, permesinan, pengelasan, dan perbaikan dapat mengubah tegangan sisa, kekerasan, struktur butiran, dan stabilitas dimensi. Suatu komponen mungkin terlihat benar tetapi masih memiliki perilaku mekanis yang tidak sesuai jika riwayat termalnya tidak terkontrol.
Perlakuan panas juga mempengaruhi pengelasan dan inspeksi hilir. Kekerasan yang berlebihan dapat meningkatkan risiko retak. Distorsi dapat mengubah kesejajaran flensa atau dimensi pemasangan. Skala yang berat dapat menyembunyikan putaran, jahitan, atau penggilingan. Untuk produk tahan karat dan paduan, siklus yang salah dapat mengurangi kinerja korosi.
Tidak ada perlakuan universal untuk setiap tingkatan. Beberapa spesifikasi memerlukan perawatan hanya dalam kondisi tertentu, sementara spesifikasi lainnya mengizinkan lebih dari satu rute. Insinyur harus meninjau tingkat material, ketebalan, suhu pembentukan, suhu desain, persyaratan benturan, persyaratan tambahan, dan edisi standar yang disyaratkan dalam kontrak.
Metode, Parameter, atau Proses
Metode di bawah ini umum digunakan dalam pembuatan komponen perpipaan. Penggunaannya bergantung pada tingkat dan proyek, sehingga tabel ini bukan pengganti spesifikasi yang berlaku.
| Metode | Tujuan khas | Konteks umum | Apa yang harus diverifikasi |
|---|---|---|---|
| anil | Melembutkan material atau meningkatkan kemampuan kerja | Coran, bagian yang dibentuk, paduan pilihan | Suhu, waktu tahan, metode pendinginan, sifat akhir |
| Normalisasi | Menghaluskan butiran dan menghasilkan kondisi yang lebih seragam | Tempa baja karbon dan alat kelengkapan berbentuk | Pemicu spesifikasi, ketebalan bagian, bagan, pengujian |
| Normalisasi dan marah | Menyesuaikan kekuatan dan ketangguhan | Bagian karbon dan paduan rendah pilihan | Urutan, suhu temper, kekerasan, ketangguhan |
| Memadamkan dan marah | Mengembangkan kekuatan dan ketangguhan yang terkendali | Tempa dan bagian paduan berkekuatan lebih tinggi | Media pendinginan, waktu transfer, tempering, pengujian |
| Anil solusi | Mengembalikan kondisi yang diberi solusi | Tahan karat austenitik dan paduan pilihan | Suhu, pendinginan, kebersihan kelas tertentu |
| Pereda stres atau PWHT | Mengurangi tekanan pengelasan atau pembentukan | Fabrikasi yang dilas dan beberapa bagian yang dibentuk | Penerapan kode, prosedur, termokopel, bagan |
Daftar Periksa Pemasok dan Inspeksi
- Konfirmasikan penunjukan material secara lengkap dan edisi yang diperlukan dari setiap spesifikasi.
- Identifikasi apakah bagian tersebut ditempa, dicor, dibentuk panas, dibentuk dingin, dilas, atau diperbaiki.
- Tanyakan apakah perawatan bersifat wajib, opsional, atau dipicu oleh ketebalan atau servis.
- Tinjau identifikasi tungku, kalibrasi, pemuatan, termokopel, waktu tunggu, dan metode pendinginan.
- Pertahankan jumlah panas dan ketertelusuran lot melalui pengolahan, peledakan, permesinan, dan pelapisan.
- Bandingkan uji kekerasan dan mekanis dengan spesifikasi yang dipesan dan persyaratan tambahan.
- Konfirmasikan apakah diperlukan uji benturan, korosi, ferit, atau pengujian tambahan.
- Periksa distorsi, kerak berat, oksidasi, retak, dan perubahan dimensi.
- Jangan menerima pernyataan umum seperti “perlakuan panas” ketika siklus yang diperlukan tidak ditentukan.
Aplikasi untuk Kelengkapan Pipa, Katup, dan Flensa
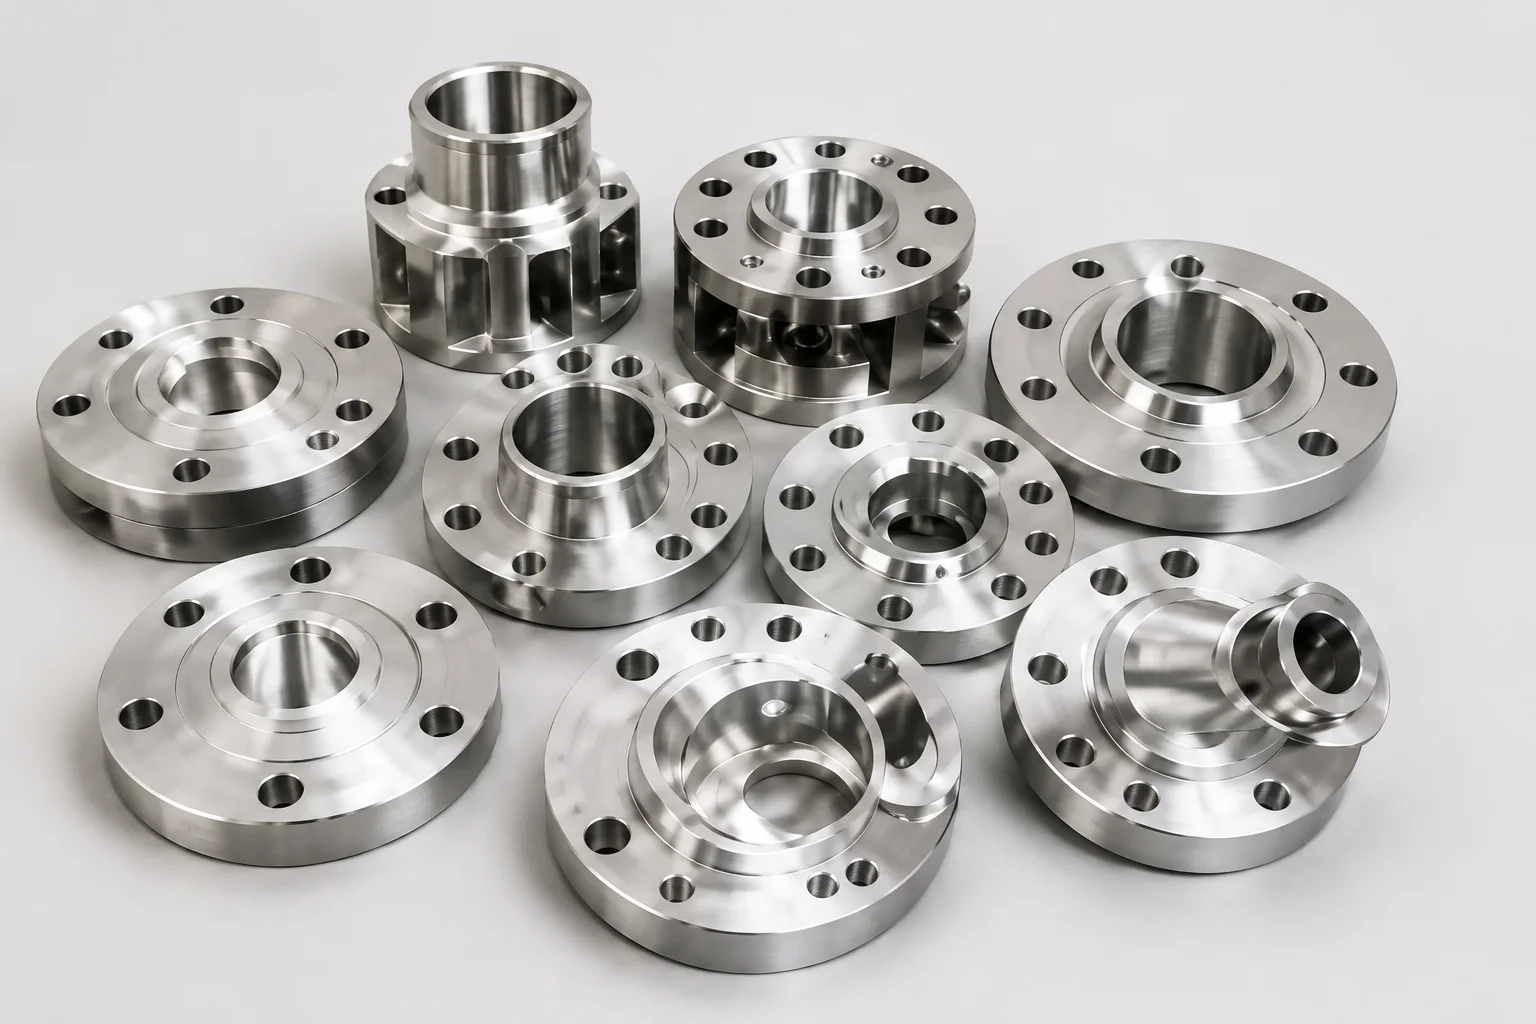
Flensa baja karbon yang ditempa harus memenuhi persyaratan material dan standar flensa yang dipilih. Perlakuan panas tidak menggantikan pemeriksaan permukaan, pengeboran, lubang, dimensi, penandaan, dan kesesuaian tekanan-suhu.
Fitting las butt dapat dibentuk panas, dibentuk dingin, atau dibuat. Sejarah pembentukannya dan ketebalan dinding dapat mempengaruhi kebutuhan perawatan. Fitting berulir dan las soket menggunakan standar produk yang berbeda dari fitting las butt, sementara pengecoran katup memperkenalkan kontrol kualitas dan perbaikan pengecoran yang terpisah.
Untuk komponen tahan karat dan paduan tinggi, kebersihan, praktik pendinginan, dan pengendalian kontaminasi sangatlah penting. Pemasok harus menjaga identifikasi melalui setiap operasi termal dan penyelesaian akhir.
Pertanyaan Umum
Apakah setiap flensa baja karbon perlu dinormalisasi?
Tidak. Persyaratannya tergantung pada spesifikasi bahan, ukuran, ketebalan, rute produksi, layanan, dan persyaratan tambahan.
Apa yang membuktikan bahwa perlakuan panas telah selesai?
Bukti dapat mencakup sertifikat bahan, bagan tungku, catatan batch, data termokopel, hasil kekerasan, dan dokumen ketertelusuran, tergantung pada pesanan pembelian.
Apakah menghilangkan stres sama dengan normalisasi?
Tidak. Siklus dan tujuan metalurgi berbeda. Pelepasan tegangan terutama menargetkan tegangan sisa, sementara normalisasi mengubah struktur mikro baja.
Bisakah perlakuan panas memperbaiki kualitas material yang salah?
Tidak. Ini dapat mengubah kondisi bahan yang sesuai tetapi tidak dapat mengubah bahan kimia yang salah menjadi kadar yang dipesan.
Apakah edisi standar harus disebutkan?
Ya bila kontrak proyek memerlukan edisi tertentu. Jika tidak, pemasok dan pembeli harus tetap menyepakati dokumen yang mengatur sebelum produksi.
Langkah Selanjutnya
Kirimkan kepada pemasok nilai lengkap, standar produk, ukuran, ketebalan, suhu layanan, pengujian, dan tingkat sertifikat. Mintalah rute perlakuan panas yang diusulkan sebelum produksi ketika siklusnya signifikan secara teknis.
Permintaan Penawaran