सिंहावलोकन
हीट ट्रीटमेंट एक नियंत्रित हीटिंग और शीतलन प्रक्रिया है जिसका उपयोग पाइप फिटिंग, फ्लैंज, वाल्व बॉडी या फोर्ज्ड घटक में आवश्यक गुण प्राप्त करने के लिए किया जाता है। यह अनाज की संरचना को परिष्कृत कर सकता है, कठोरता को समायोजित कर सकता है, क्रूरता में सुधार कर सकता है, संक्षारण प्रतिरोध को बहाल कर सकता है, या बनाने और वेल्डिंग द्वारा उत्पन्न तनाव को कम कर सकता है। सही चक्र सामग्री विनिर्देश, विनिर्माण मार्ग, सेवा स्थिति, पाइपिंग कोड और खरीद आदेश से आता है। इसे केवल इसलिए नहीं चुना जाना चाहिए क्योंकि उत्पाद को कार्बन स्टील या स्टेनलेस स्टील कहा जाता है।
खरीद के लिए, उपयोगी प्रश्न केवल यह नहीं है कि क्या भाग को ताप उपचारित किया गया था। खरीदार को सटीक प्रक्रिया की पुष्टि करनी चाहिए, इसकी आवश्यकता क्यों थी, भट्ठी चक्र को कैसे नियंत्रित किया गया था, और कौन से परीक्षण रिकॉर्ड अनुपालन प्रदर्शित करते हैं।

पाइप घटकों के लिए यह क्यों मायने रखता है
फोर्जिंग, कास्टिंग, हॉट फॉर्मिंग, कोल्ड फॉर्मिंग, मशीनिंग, वेल्डिंग और मरम्मत अवशिष्ट तनाव, कठोरता, अनाज संरचना और आयामी स्थिरता को बदल सकते हैं। एक घटक सही दिख सकता है लेकिन यदि उसका थर्मल इतिहास अनियंत्रित है तो उसका यांत्रिक व्यवहार अभी भी अनुपयुक्त है।
हीट ट्रीटमेंट डाउनस्ट्रीम वेल्डिंग और निरीक्षण को भी प्रभावित करता है। अत्यधिक कठोरता से टूटने का खतरा बढ़ सकता है। विरूपण निकला हुआ किनारा संरेखण या फिटिंग आयाम बदल सकता है। भारी स्केल लैप्स, सीम या ग्राइंडिंग को छिपा सकता है। स्टेनलेस और मिश्र धातु उत्पादों के लिए, गलत चक्र संक्षारण प्रदर्शन को कम कर सकता है।
प्रत्येक ग्रेड के लिए कोई सार्वभौमिक उपचार नहीं है। कुछ विशिष्टताओं के लिए केवल परिभाषित शर्तों के तहत उपचार की आवश्यकता होती है, जबकि अन्य एक से अधिक मार्गों की अनुमति देते हैं। इंजीनियर को सामग्री ग्रेड, मोटाई, गठन तापमान, डिजाइन तापमान, प्रभाव आवश्यकताओं, पूरक आवश्यकताओं और अनुबंध के अनुसार आवश्यक मानक संस्करण की समीक्षा करनी चाहिए।
तरीके, पैरामीटर, या प्रक्रिया
पाइपिंग-घटक निर्माण में नीचे दी गई विधियाँ आम हैं। उनका उपयोग ग्रेड- और प्रोजेक्ट-निर्भर है, इसलिए तालिका लागू विनिर्देश का विकल्प नहीं है।
| तरीका | विशिष्ट उद्देश्य | सामान्य प्रसंग | क्या सत्यापित करें? |
|---|---|---|---|
| एनीलिंग | सामग्री को नरम करता है या कार्यशीलता में सुधार करता है | ढलाई, निर्मित हिस्से, चयनित मिश्रधातुएँ | तापमान, धारण समय, शीतलन विधि, अंतिम गुण |
| सामान्य | अनाज को परिष्कृत करता है और अधिक समान स्थिति पैदा करता है | कार्बन-स्टील फोर्जिंग और गठित फिटिंग | विशिष्टता ट्रिगर, अनुभाग मोटाई, चार्ट, परीक्षण |
| सामान्य करें और संयमित करें | ताकत और कठोरता को समायोजित करता है | चयनित कार्बन और निम्न-मिश्र धातु वाले हिस्से | अनुक्रम, तड़के का तापमान, कठोरता, कठोरता |
| बुझाना और तड़का लगाना | नियंत्रित शक्ति और क्रूरता विकसित करता है | उच्च शक्ति वाले फोर्जिंग और मिश्र धातु वाले हिस्से | शमन माध्यम, स्थानांतरण समय, तड़का, परीक्षण |
| समाधान एनीलिंग | समाधान-उपचारित स्थिति को पुनर्स्थापित करता है | ऑस्टेनिटिक स्टेनलेस और चयनित मिश्र धातु | ग्रेड-विशिष्ट तापमान, शीतलन, सफाई |
| तनाव से राहत या PWHT | वेल्डिंग या तनाव पैदा करने को कम करता है | वेल्डेड फैब्रिकेशन और कुछ गठित हिस्से | कोड प्रयोज्यता, प्रक्रिया, थर्मोकपल, चार्ट |
आपूर्तिकर्ता और निरीक्षण चेकलिस्ट
- संपूर्ण सामग्री पदनाम और प्रत्येक विनिर्देश के आवश्यक संस्करण की पुष्टि करें।
- पहचानें कि क्या भाग जाली, ढाला, गर्म बनाया गया, ठंडा बनाया गया, वेल्ड किया गया या मरम्मत किया गया।
- पूछें कि क्या उपचार अनिवार्य है, वैकल्पिक है, या मोटाई या सेवा से शुरू होता है।
- भट्ठी की पहचान, अंशांकन, लोडिंग, थर्मोकपल, होल्ड टाइम और शीतलन विधि की समीक्षा करें।
- उपचार, ब्लास्टिंग, मशीनिंग और कोटिंग के माध्यम से हीट-नंबर और लॉट ट्रैसेबिलिटी बनाए रखें।
- आदेशित विनिर्देश और पूरक आवश्यकताओं के साथ कठोरता और यांत्रिक परीक्षणों की तुलना करें।
- पुष्टि करें कि क्या प्रभाव, संक्षारण, फेराइट, या अतिरिक्त परीक्षण की आवश्यकता है।
- विरूपण, भारी पैमाने, ऑक्सीकरण, क्रैकिंग और आयामी परिवर्तन का निरीक्षण करें।
- जब आवश्यक चक्र अपरिभाषित हो तो "हीट ट्रीटेड" जैसे सामान्य कथन को स्वीकार न करें।
पाइप फिटिंग, वाल्व और फ्लैंज के लिए आवेदन
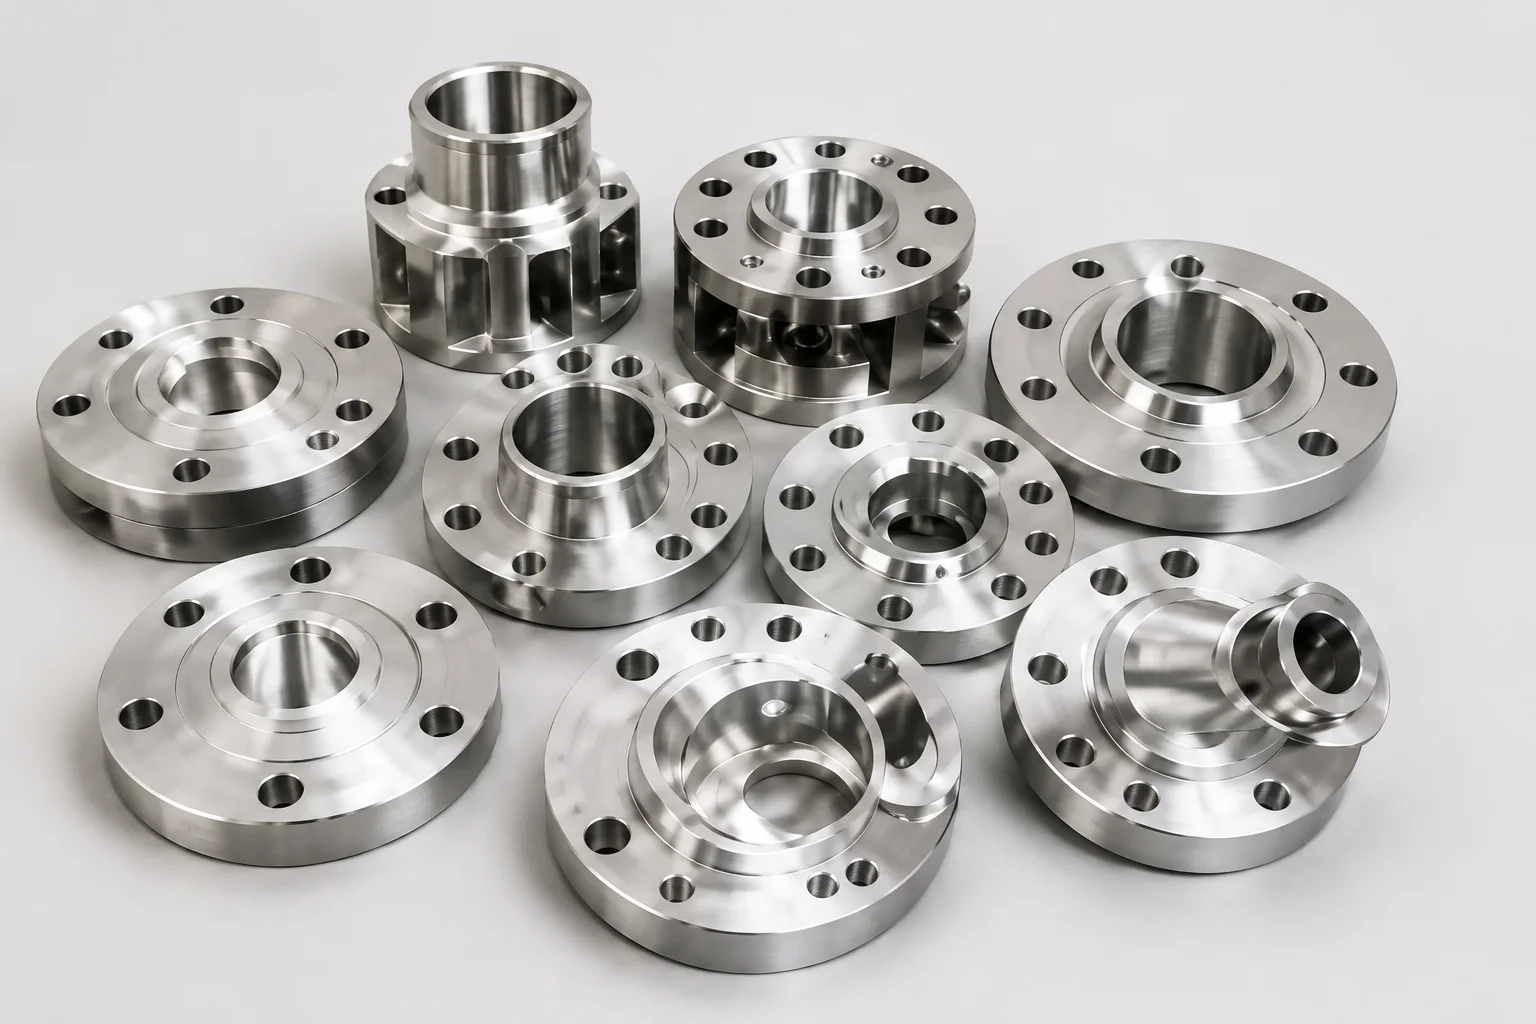
जाली कार्बन-स्टील फ्लैंज को सामग्री आवश्यकताओं और चयनित फ्लैंज मानक दोनों को पूरा करना होगा। हीट ट्रीटमेंट फेसिंग, ड्रिलिंग, बोर, आयाम, चिह्नों और दबाव-तापमान उपयुक्तता की जांच को प्रतिस्थापित नहीं करता है।
बट-वेल्ड फिटिंग गर्म निर्मित, ठंडी निर्मित या निर्मित हो सकती है। उनके बनने का इतिहास और दीवार की मोटाई उपचार आवश्यकताओं को प्रभावित कर सकती है। जाली थ्रेडेड और सॉकेट-वेल्ड फिटिंग बट-वेल्ड फिटिंग से अलग उत्पाद मानकों का उपयोग करते हैं, जबकि वाल्व कास्टिंग अलग कास्टिंग-गुणवत्ता और मरम्मत नियंत्रण पेश करते हैं।
स्टेनलेस और उच्च-मिश्र धातु घटकों के लिए, स्वच्छता, शीतलन अभ्यास और संदूषण नियंत्रण विशेष रूप से महत्वपूर्ण हैं। आपूर्तिकर्ता को प्रत्येक थर्मल और फिनिशिंग ऑपरेशन के दौरान पहचान बनाए रखनी चाहिए।
अक्सर पूछे जाने वाले प्रश्न
क्या प्रत्येक कार्बन-स्टील फ्लैंज को सामान्यीकृत करना आवश्यक है?
नहीं, आवश्यकता सामग्री विनिर्देश, आकार, मोटाई, विनिर्माण मार्ग, सेवा और पूरक आवश्यकताओं पर निर्भर करती है।
क्या साबित होता है कि ताप उपचार पूरा हो गया था?
साक्ष्य में खरीद आदेश के आधार पर सामग्री प्रमाणपत्र, भट्टी चार्ट, बैच रिकॉर्ड, थर्मोकपल डेटा, कठोरता परिणाम और ट्रेसबिलिटी दस्तावेज़ शामिल हो सकते हैं।
क्या तनाव से राहत सामान्यीकरण के समान है?
नहीं, चक्र और धातुकर्म उद्देश्य अलग-अलग हैं। तनाव से राहत मुख्य रूप से अवशिष्ट तनाव को लक्षित करती है, जबकि सामान्यीकरण स्टील माइक्रोस्ट्रक्चर में परिवर्तन करता है।
क्या ताप उपचार गलत सामग्री ग्रेड को ठीक कर सकता है?
नहीं, यह एक उपयुक्त सामग्री की स्थिति को बदल सकता है लेकिन गलत रसायन शास्त्र को ऑर्डर किए गए ग्रेड में परिवर्तित नहीं कर सकता है।
क्या मानक संस्करण बताया जाना चाहिए?
हाँ, जब परियोजना अनुबंध को एक विशिष्ट संस्करण की आवश्यकता होती है। अन्यथा आपूर्तिकर्ता और क्रेता को उत्पादन से पहले शासकीय दस्तावेजों पर सहमत होना चाहिए।
अगले कदम
आपूर्तिकर्ता को पूर्ण ग्रेड, उत्पाद मानक, आकार, मोटाई, सेवा तापमान, परीक्षण और प्रमाणपत्र स्तर भेजें। जब चक्र तकनीकी रूप से महत्वपूर्ण हो तो उत्पादन से पहले प्रस्तावित ताप-उपचार मार्ग का अनुरोध करें।
एक उद्धरण का अनुरोध करें