Overzicht
Warmtebehandeling is een gecontroleerd verwarmings- en koelproces dat wordt gebruikt om de vereiste eigenschappen van een pijpfitting, flens, kleplichaam of gesmeed onderdeel te verkrijgen. Het kan de korrelstructuur verfijnen, de hardheid aanpassen, de taaiheid verbeteren, de corrosieweerstand herstellen of de spanningen verminderen die ontstaan door vormen en lassen. De juiste cyclus komt voort uit de materiaalspecificatie, productieroute, serviceconditie, leidingcode en inkooporder. Het mag niet alleen worden geselecteerd omdat het product koolstofstaal of roestvrij staal wordt genoemd.
Bij aanbestedingen is de nuttige vraag niet alleen of het onderdeel een warmtebehandeling heeft ondergaan. De koper moet het exacte proces bevestigen, waarom dit nodig was, hoe de ovencyclus werd gecontroleerd en welke testgegevens naleving aantonen.

Waarom het belangrijk is voor pijpcomponenten
Smeden, gieten, warmvormen, koudvormen, machinaal bewerken, lassen en repareren kunnen de restspanning, hardheid, korrelstructuur en maatstabiliteit veranderen. Een onderdeel kan er correct uitzien, maar toch ongeschikt mechanisch gedrag vertonen als de thermische geschiedenis ervan ongecontroleerd is.
Warmtebehandeling heeft ook invloed op het stroomafwaartse lassen en inspectie. Een te hoge hardheid kan het risico op barsten vergroten. Vervorming kan de uitlijning van de flens of de afmetingen van de fitting veranderen. Grote kalkaanslag kan ronden, naden of slijpen verbergen. Voor roestvrijstalen en gelegeerde producten kan een onjuiste cyclus de corrosieprestaties verminderen.
Er is geen universele behandeling voor elke graad. Sommige specificaties vereisen behandeling alleen onder gedefinieerde omstandigheden, terwijl andere meer dan één route toestaan. De ingenieur moet de materiaalkwaliteit, dikte, vormtemperatuur, ontwerptemperatuur, impactvereisten, aanvullende vereisten en de contractueel vereiste standaardeditie beoordelen.
Methoden, parameters of proces
De onderstaande methoden zijn gebruikelijk bij de productie van leidingcomponenten. Het gebruik ervan is klasse- en projectafhankelijk, dus de tabel is geen vervanging voor de toepasselijke specificatie.
| Methode | Typisch doel | Gemeenschappelijke context | Wat te verifiëren |
|---|---|---|---|
| Gloeien | Verzacht materiaal of verbetert de verwerkbaarheid | Gietstukken, vormdelen, geselecteerde legeringen | Temperatuur, houdtijd, koelmethode, uiteindelijke eigenschappen |
| Normaliseren | Verfijnt het graan en zorgt voor een meer uniforme toestand | Smeedstukken van koolstofstaal en gevormde fittingen | Specificatietrigger, sectiedikte, grafiek, tests |
| Normaliseren en temperen | Past de sterkte en taaiheid aan | Geselecteerde koolstof- en laaggelegeerde onderdelen | Volgorde, ontlaattemperatuur, hardheid, taaiheid |
| Afschrikken en temperen | Ontwikkelt gecontroleerde sterkte en taaiheid | Smeedstukken en legeringsonderdelen met hogere sterkte | Afschrikmedium, overdrachtstijd, tempereren, testen |
| Oplossing gloeien | Herstelt de met oplossing behandelde toestand | Austenitisch roestvast staal en geselecteerde legeringen | Graadspecifieke temperatuur, koeling, reinheid |
| Stressverlichting of PWHT | Vermindert las- of vormspanningen | Gelaste constructies en enkele vormdelen | Toepasselijkheid van de code, procedure, thermokoppels, grafiek |
Leveranciers- en inspectiechecklist
- Bevestig de volledige materiaalaanduiding en de vereiste editie van elke specificatie.
- Bepaal of het onderdeel is gesmeed, gegoten, warmgevormd, koudgevormd, gelast of gerepareerd.
- Vraag of de behandeling verplicht, optioneel of veroorzaakt door dikte of service is.
- Controleer de identificatie van de oven, kalibratie, laden, thermokoppels, houdtijd en koelmethode.
- Handhaaf het warmtenummer en de traceerbaarheid van partijen door middel van behandeling, stralen, machinaal bewerken en coaten.
- Vergelijk hardheids- en mechanische tests met de bestelde specificatie en aanvullende eisen.
- Bevestig of impact-, corrosie-, ferriet- of aanvullende tests vereist zijn.
- Inspecteer op vervorming, zware aanslag, oxidatie, barsten en maatveranderingen.
- Accepteer geen generieke verklaring zoals “hittebehandeld” wanneer de vereiste cyclus niet gedefinieerd is.
Toepassing op pijpfittingen, kleppen en flenzen
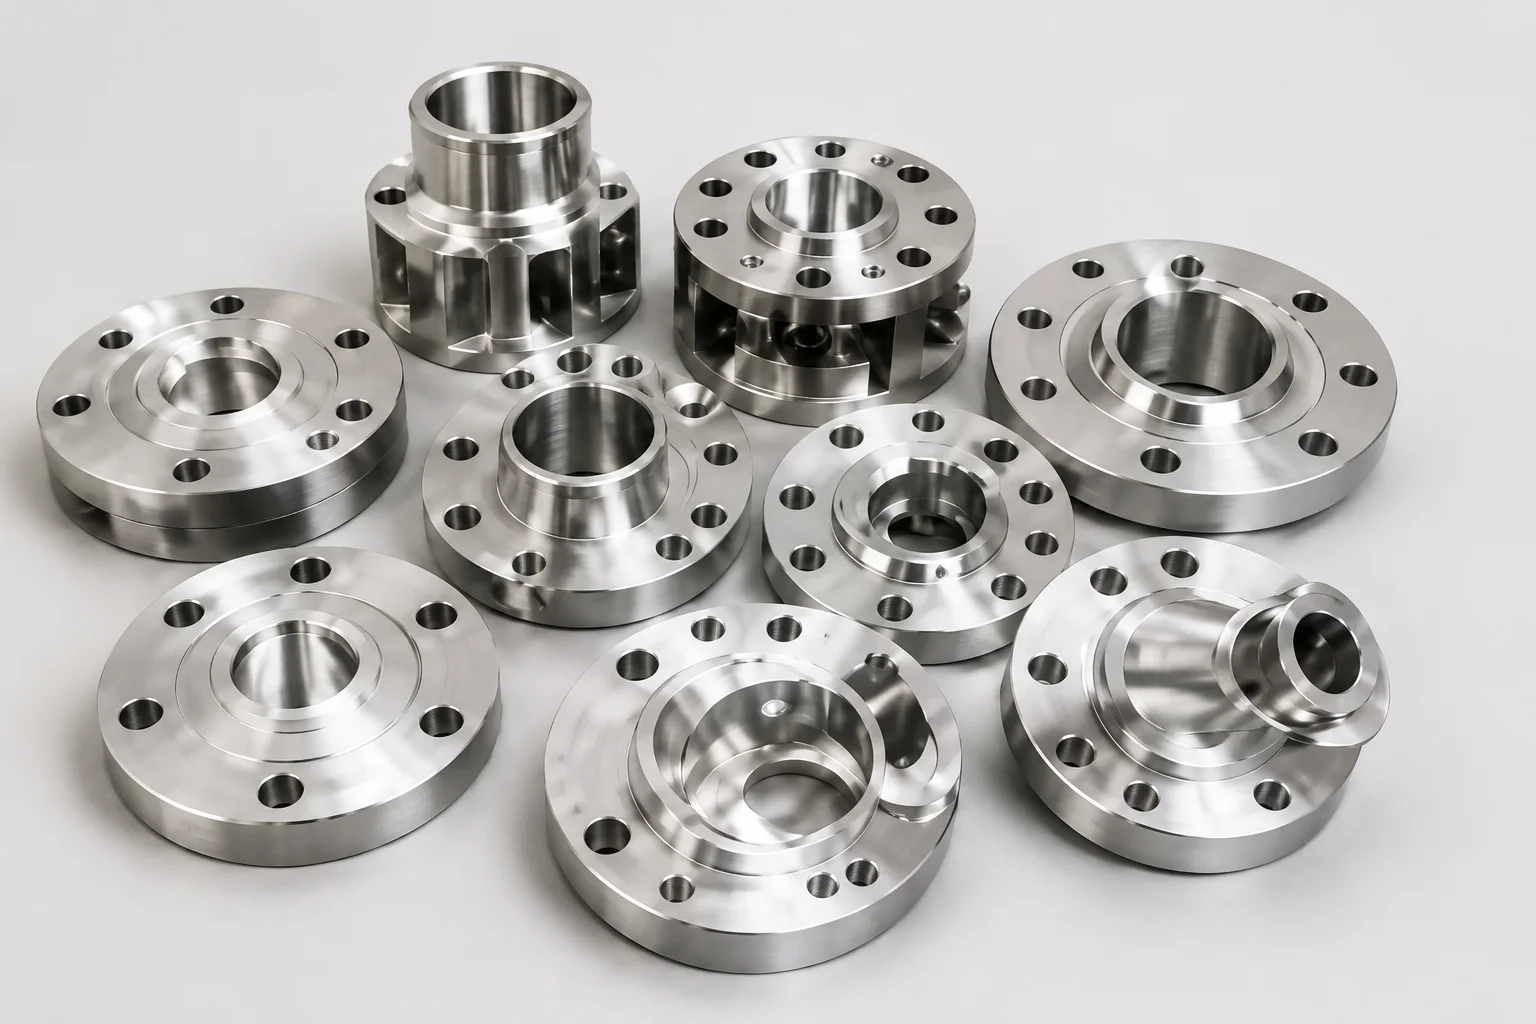
Gesmede koolstofstalen flenzen moeten voldoen aan zowel de materiaalvereisten als de geselecteerde flensnorm. Warmtebehandeling is geen vervanging van controles van bekleding, boren, boring, afmetingen, markeringen en geschiktheid voor druk en temperatuur.
Stomplasfittingen kunnen warmgevormd, koudgevormd of vervaardigd zijn. Hun vormingsgeschiedenis en wanddikte kunnen de behandelingsvereisten beïnvloeden. Gesmede schroefdraad- en moflasfittingen gebruiken andere productnormen dan stuiklasfittingen, terwijl klepgietstukken aparte gietkwaliteit- en reparatiecontroles introduceren.
Voor roestvrijstalen en hooggelegeerde componenten zijn reinheid, koelpraktijken en controle op verontreiniging bijzonder belangrijk. De leverancier moet de identificatie behouden bij elke thermische en afwerkingsbewerking.
Veelgestelde vragen
Moet elke koolstofstalen flens worden genormaliseerd?
Nee. De vereiste is afhankelijk van de materiaalspecificatie, maat, dikte, productieroute, service en aanvullende vereisten.
Wat bewijst dat de warmtebehandeling is voltooid?
Bewijs kan bestaan uit het materiaalcertificaat, het ovendiagram, het batchrecord, thermokoppelgegevens, hardheidsresultaten en traceerbaarheidsdocumenten, afhankelijk van de inkooporder.
Is stress verlichten hetzelfde als normaliseren?
Nee. De cycli en metallurgische doeleinden verschillen. Spanningsverlichting richt zich vooral op restspanning, terwijl de staalmicrostructuur wordt genormaliseerd.
Kan warmtebehandeling de verkeerde materiaalkwaliteit corrigeren?
Nee. Het kan de toestand van een geschikt materiaal veranderen, maar kan de verkeerde chemie niet omzetten in de bestelde kwaliteit.
Moet de standaarduitgave worden vermeld?
Ja als het projectcontract een specifieke editie vereist. Anders moeten de leverancier en de koper het vóór de productie nog steeds eens worden over de geldende documenten.
Volgende stappen
Stuur de leverancier de volledige kwaliteit, productstandaard, maat, dikte, gebruikstemperatuur, tests en certificaatniveau. Vraag vóór de productie de voorgestelde warmtebehandelingsroute aan als de cyclus technisch significant is.
Vraag een offerte aan