
概要
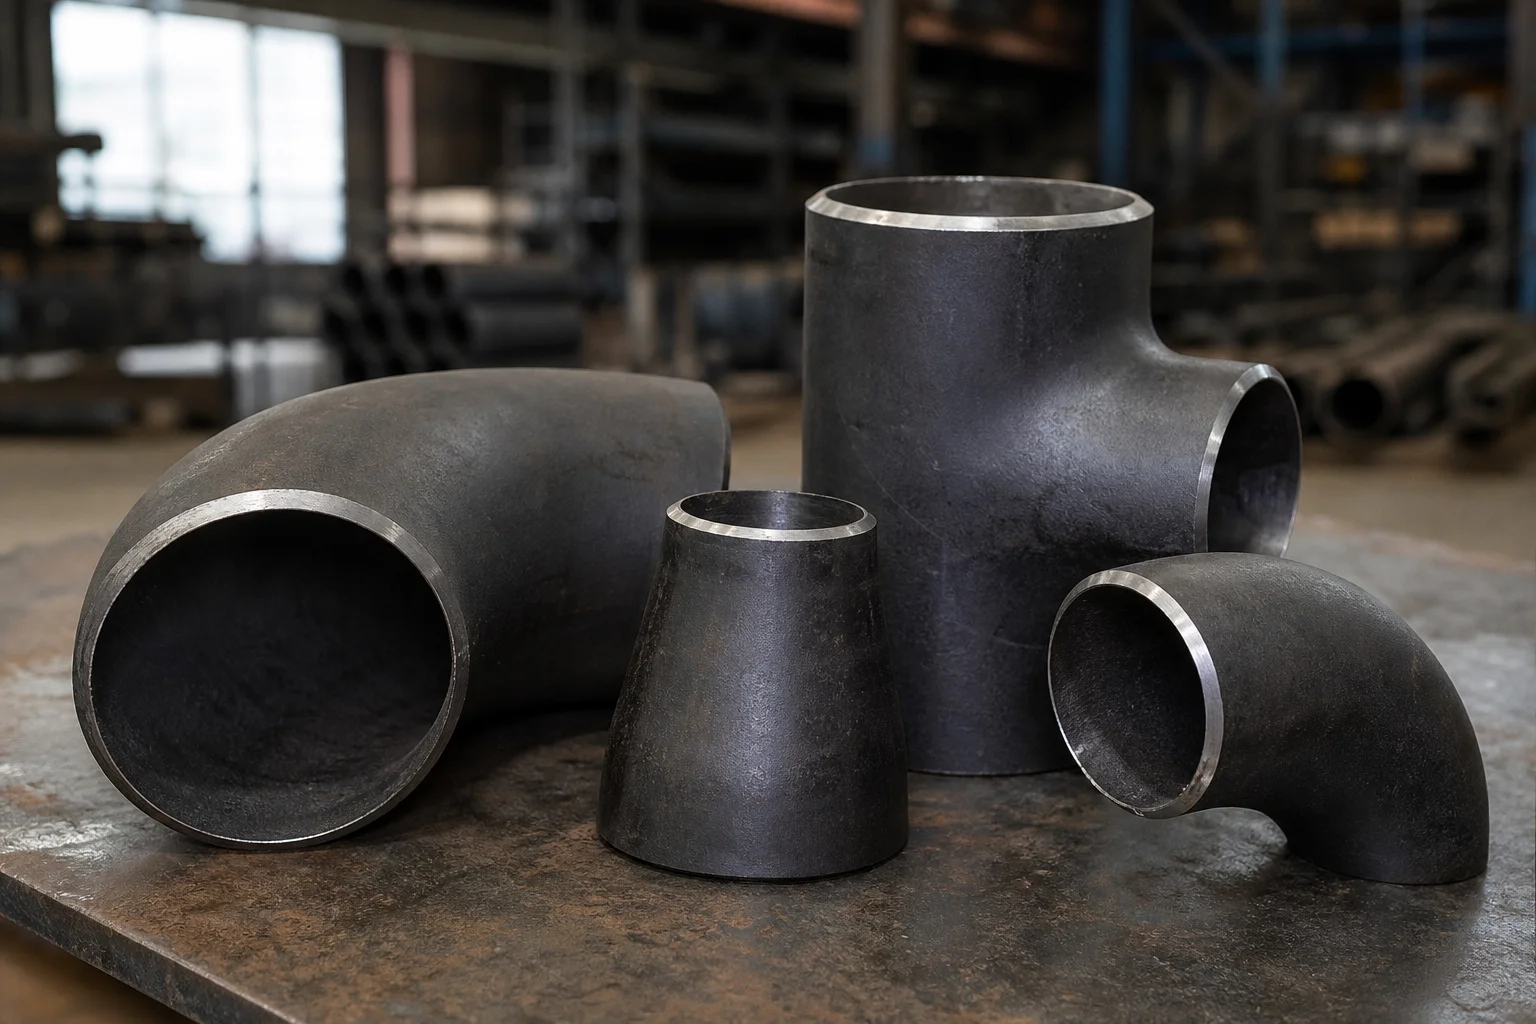
鋼管の取り付けには、パイプの材質、寸法、肉厚、使用条件、接合方法に適合した部品が必要です。鋼管継手には、炭素鋼、ステンレス鋼、低合金鋼、高合金鋼、二相ステンレス鋼、およびクラッドまたはライニング構造が含まれます。
製品の説明では、継手のタイプ、材料の仕様とグレード、サイズ、スケジュールまたはクラス、寸法標準、施工ルート、端部の準備、熱処理、検査、および認証を特定する必要があります。
パイプコンポーネントにとってそれが重要な理由
「鋼」という言葉には幅広い特性が含まれます。炭素鋼は一般的なプロセスサービスには適していますが、深刻な腐食には適していません。ステンレス鋼の性能はグレードと環境によって異なります。高温または強度を高めるために合金鋼を選択することもできます。二相グレードには厳密な熱処理と溶接管理が必要です。
材料の取り違えを視覚的に検出するのは難しい場合があります。したがって、熱数トレーサビリティと確実な材料識別は、合金およびステンレス製品にとって重要です。炭素汚染は、製造中や保管中にステンレス表面を損傷する可能性もあります。
メソッド、パラメータ、またはプロセス
まずは材料ファミリーと製品ルートから始めます。
| 鋼製継手のカテゴリ | 代表的な製品形態 | 重要なコントロール |
|---|---|---|
| 炭素鋼 | 突合せ溶接、鍛造、ねじ切り、加工品 | グレード、熱処理、衝撃要件 |
| ステンレス鋼 | 突合せ溶接、鍛造、サニタリー、圧縮 | グレード、PMI、表面状態、不動態化 |
| 合金鋼 | 高温または高強度の継手 | 化学、熱処理、硬度 |
| 二相ステンレス | プロセスおよび腐食サービス | 溶体化処理、フェライトバランス、PMI |
| 亜鉛メッキ鋼 | ねじ込み、溝付き、配管継手 | 母材、亜鉛メッキ、ねじ嵌め |
| クラッド鋼またはライニング鋼 | 構造的裏打ちによる腐食サービス | ライナーの連続性、溶接の詳細、端部の遷移 |
鋼製継手は、シームレス、溶接、鍛造、鋳造、または製造されたものであってもよい。適用される規格とプロジェクトの仕様により、許容されるルートと検査が決定されます。
突合せ溶接製品の場合は、スケジュール、ベベル、壁、中心から端までの寸法、および穴を確認してください。鍛造製品の場合は、圧力クラス、ネジまたはソケットの寸法、鍛造品質を確認してください。製作された継手の場合は、溶接手順と NDT 適用範囲を確認してください。
サプライヤーと検査のチェックリスト
- 材質の仕様とグレードを確認してください。
- 原材料から最終マーキングまでの熱数トレーサビリティを検証します。
- 合金検証が必要な場合は PMI を使用してください。
- 化学的および機械的テストの結果を確認します。
- 熱処理サイクルと炉の記録を確認します。
- 指定されている場合は、硬度と衝撃試験を確認してください。
- 寸法、壁、楕円形、ベベル、ネジ山、ソケットを検査します。
- 表面の状態とスケールや汚れの除去を確認します。
- 製造時および梱包時にステンレス鋼と炭素鋼を分離してください。
- 溶接手順、溶接工の資格、製作された継手の NDT を確認します。
- コーティング、酸洗、不動態化、塗装を確認します。
- 明確なマーキングと完全な材料証明書が必要です。
管継手、バルブ、フランジへの応用
スチール製継手には、通常、対応するスチール製バルブおよびフランジが付属しています。材料のグループ化は配管クラスと一致する必要がありますが、鍛造フランジ、バルブ本体、パイプ、鍛造継手の正確な仕様は異なる場合があります。互換性は、同一のグレード名ではなく、エンジニアリング要件に基づく必要があります。
溶接端の移行部、フランジの定格、ガスケットの材質、ボルト締め、および腐食保護を接合部全体にわたってチェックする必要があります。
よくある質問
炭素鋼とステンレス鋼の継手は互換性がありますか?
いいえ。それらには異なる腐食挙動、機械的特性、表面管理要件があり、多くの場合、プロジェクトの制限も異なります。
PMIとは何ですか?
積極的な材料識別は、合金組成を検証するために使用される方法です。これは材料の取り違えを検出するのに役立ちますが、完全な材料認証や機械的テストに代わるものではありません。
シームレス継手は常に必要ですか?
いつもではありません。溶接および製作された継手は、規格およびプロジェクト仕様で許可され、必要な検査が完了している場合には許容される場合があります。
なぜ熱処理が重要なのでしょうか?
熱処理により、強度、靭性、硬度、腐食性能、微細構造を制御できます。要件は材料と製造ルートによって異なります。
次のステップ
材料の仕様とグレード、継手のタイプ、サイズ、スケジュールまたはクラス、規格、構造、熱処理、検査、認証、コーティング、数量、納期要件を記載した RFQ を準備します。偏差を個別にリストする必要があります。
見積もりを依頼する


