
סקירה כללית
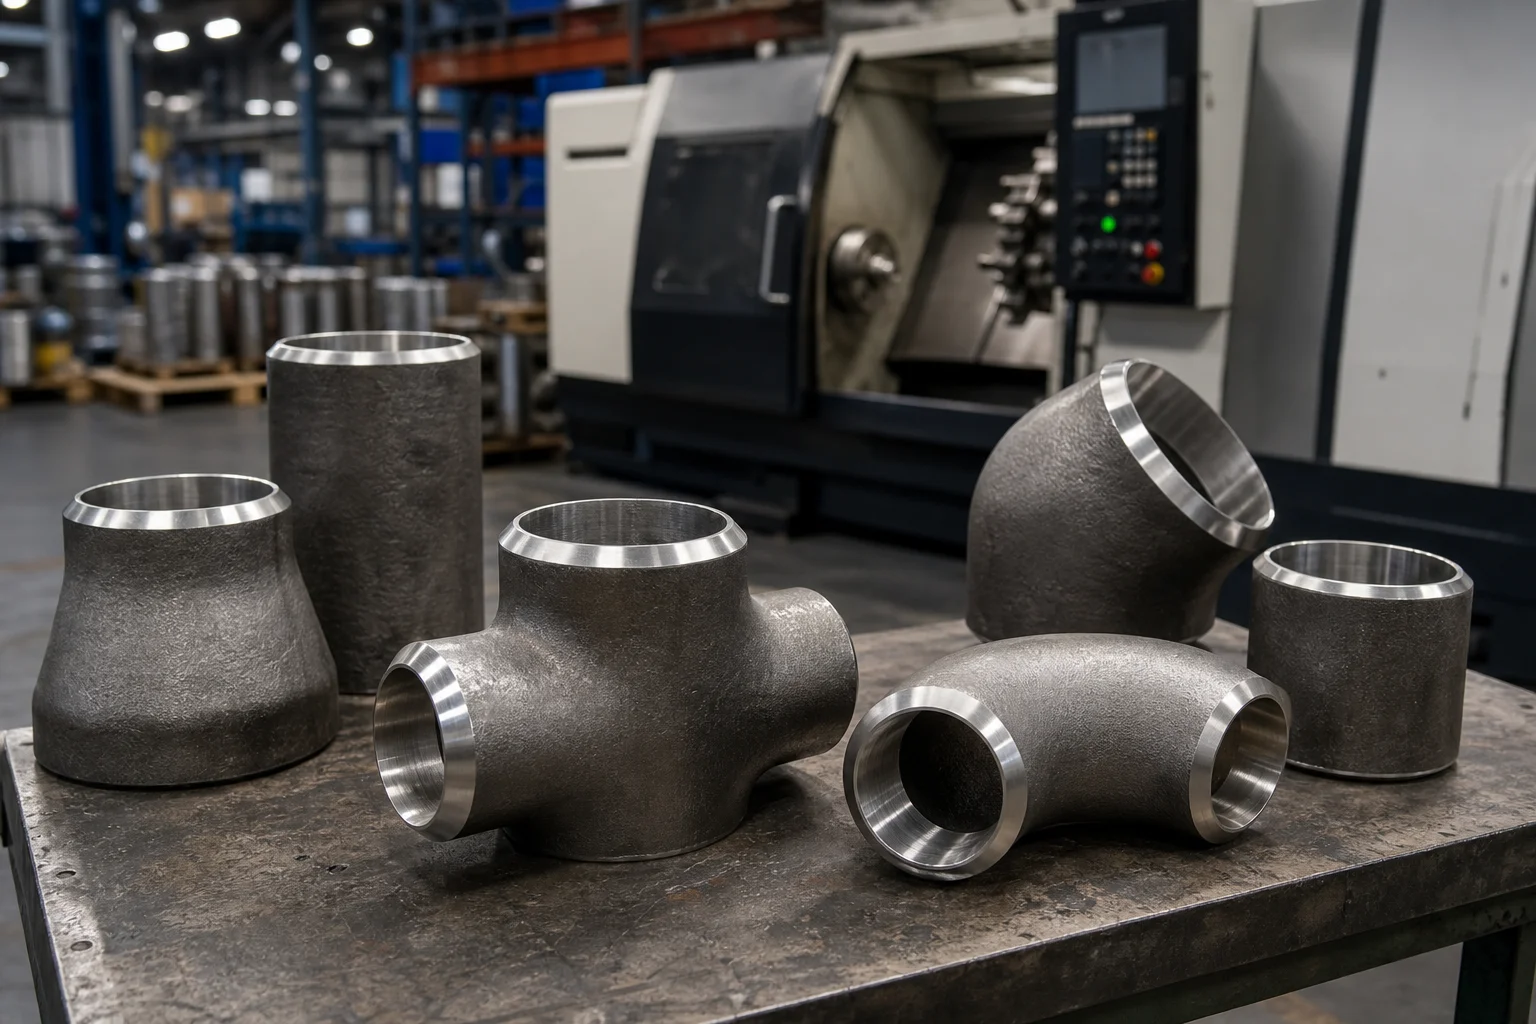
יצרן אביזרי צינור ממיר צינורות, צלחת, מוט, בילט, פרזול או חומר יצוק לרכיבים המכילים לחץ כגון מרפקים, טי, מפחיתים, פקקים, זיווגים, איגודים ואביזרים ענפים. יצרן מוסמך חייב לשלוט על המסלול המלא מקבלת החומר דרך העיצוב, טיפול בחום, עיבוד שבבי, בדיקה, סימון, שימור ותיעוד סופי.
כאשר קונים מעריכים מפעל, השאלה המרכזית היא לא רק האם המפעל יכול ליצור את הצורה. זה האם היצרן יכול לייצר שוב ושוב את הממדים הנדרשים, תכונות מכניות, מצב פני השטח, עקיבות והסמכה לתקן שצוין.
למה זה חשוב עבור רכיבי צינור
משפחות התאמה שונות דורשות יכולות ייצור שונות. ניתן ליצור מרפקים עם ריתוך קת על ידי דחיפה חמה, יצירת ציר, לחיצה או ייצור. טי עשויות להיות מעוצבות בחום, בצורת הידראולית, מחושלות או מפוברקות. אביזרי מחושלים דורשים פרזול ועיבוד מבוקרים. מוצרים בעלי קוטר גדול עשויים לדרוש יצירה מלוח ובדיקת ריתוך מלאה.
מפעל שמתפקד היטב על מרפקי פלדת פחמן סטנדרטיים עשוי שלא להתאים לפלדת אל-חלד דופלקסת, שירות בטמפרטורה נמוכה, חומרים בעלי סגסוגת גבוהה או אביזרים מפוברקים גדולים. בקרת טיפול בחום, מניעת זיהום, הסמכת הליך ריתוך ויכולת בדיקה הופכים חשובים יותר ככל שחומרת החומר והשירות עולה.
שיטות, פרמטרים או תהליך
ביקורת ייצור צריכה לעקוב אחר זרימת התהליך.
| שלב התהליך | נקודות בקרה מרכזיות |
|---|---|
| קבלה של חומר | ציון, מספר חום, מידות, סקירת תעודה, הפרדה |
| חיתוך והכנה | העברת זיהוי, קצבת חיתוך, איכות פני השטח |
| גיבוש או חישול | טווח טמפרטורה, הפחתה, כלי עבודה, בקרת דפורמציה |
| טיפול בחום | כיול תנור, טעינה, רישום זמן-טמפרטורה, שיטת קירור |
| עיבוד שבבי | מידות קצה, שיפועים, חוטים, שקעים, חזית, מעבר קדח |
| ריתוך או תיקון | נוהל מאושר, רתכים מוסמכים, בקרת מילוי, NDT |
| בְּדִיקָה | חזותית, מימדית, PMI, בדיקות מכניות, NDT, בדיקות לחץ במידת האפשר |
| סימון ואריזה | סימון תקן, עקיבות חום, הגנה, הפרדת פריטים |
עבור מוצרים שטופלו בחום, סקור את תרשימי התנור במקום לקבל רק הצהרה שטיפול בחום הושלם. עבור אביזרים מזויפים, בדוק שהפחתת פרזול וחומר מוצא מתאימים. עבור אביזרים מרותכים, סקור את כישורי הליך הריתוך, כישורי הרתך, בקרת חומרים מתכלים, ואת הבדיקה הנפחית או השטח הנדרשת.
ליצרנים צריכה להיות גם מערכת מבוקרת עבור שרטוטי לקוחות ותיקונים סטנדרטיים. יש לאשר מידות לא סטנדרטיות לפני ביצוע חומר גלם.
רשימת ספקים ובדיקה
- אשר את מסלול הייצור עבור כל משפחת מתאימים.
- סקור בנפרד תהליכים פנימיים וקבלני משנה.
- בדוק ציוד גיבוש, חישול, עיבוד שבבי, ריתוך וטיפול בחום.
- ודא כיול תנור ואחידות טמפרטורה.
- סקור את זיהוי החומר והעברת מספרי החום בכל שלב.
- בדוק את הפרדת האחסון עבור פלדת פחמן, פלדת אל חלד וחומרי סגסוגת.
- אשר את טווח ציוד המדידה וכיול.
- סקור את הכישורים והנהלים של אנשי NDT.
- בדוק בדיקות מכניות ובקרות מעבדה חיצוניות.
- בדוק מטיילים בייצור מדגמי ורישומי בדיקה.
- ודא סימון, ציפוי, כבישה, פסיבציה והגנת סוף.
- סקור אי התאמות קודמות ופעולות מתקנות.
- אשר את הקיבולת עבור הגודל הנדרש, עובי הקיר ולוח הזמנים של משלוח.
יישום על אביזרי צנרת, שסתומים ואוגנים
יצרנים רבים מתמחים. מפעל לאביזרי צנרת אולי לא מייצר שסתומים או אוגנים, אבל הוא צריך להבין איך המוצרים שלו מתממשקים אליהם. פתחי התאמת ריתוך קת צריכים ליישר קו עם פתחי השסתום והצינור. קצוות אוגנים חייבים לעמוד בתקן ובדירוג שנבחרו. אביזרי ענפים צריכים לספק את מידות ההרצה וההסתעפות הנכונות לתכנון הצנרת.
עבור הזמנות חבילות, ספק הפרויקט צריך לתאם יצרנים מומחים תוך שמירה על מערכת עקיבות ותיעוד אחת.
שאלות נפוצות
מה ההבדל בין יצרן לספק?
יצרן מייצר פיזית את האביזר. ספק יכול להיות היצרן, סוחר, סוחר או אינטגרטור פרויקטים. על הקונים לזהות את מקור הייצור האמיתי של פריטים קריטיים.
אילו רשומות ייצור אמורות להיות זמינות?
רשומות אופייניות כוללות תעודות חומר גלם, נוסעים בתהליך, רשומות גיבוש, תרשימי טיפול בחום, דוחות עיבוד שבבי, דוחות NDT, תוצאות בדיקות מכניות, דוחות ממדים ושחרור בדיקה סופית.
האם מפעל אחד יכול לייצר כל סוג של אביזר צנרת?
מעט מפעלים בעלי יכולת שווה בכל סוגי ההתאמה, החומרים, הגדלים והסטנדרטים. יכולת מומחים חשובה לעתים קרובות יותר מקטלוג רחב מאוד.
מדוע העקיבות חשובה?
עקיבות מחברת את האביזר המוגמר לחומר הגלם שלו, תהליך הייצור, הטיפול בחום, הבדיקה ותוצאות הבדיקה. בלעדיו, ייתכן שהתעודה לא תוכיח באופן מהימן את תאימות המוצר.
השלבים הבאים
לפני אישור המפעל, הכן שאלון יכולת, בקש רשומות לדוגמה, סקור ציוד קריטי והגדר הזמנת בדיקה או תוכנית ביקורת. התאם את היצרן למשפחת האביזרים הספציפיים, החומר, טווח המידות ורמת הבדיקה הנדרשת.
בקש הצעת מחיר


