
Ringkasan
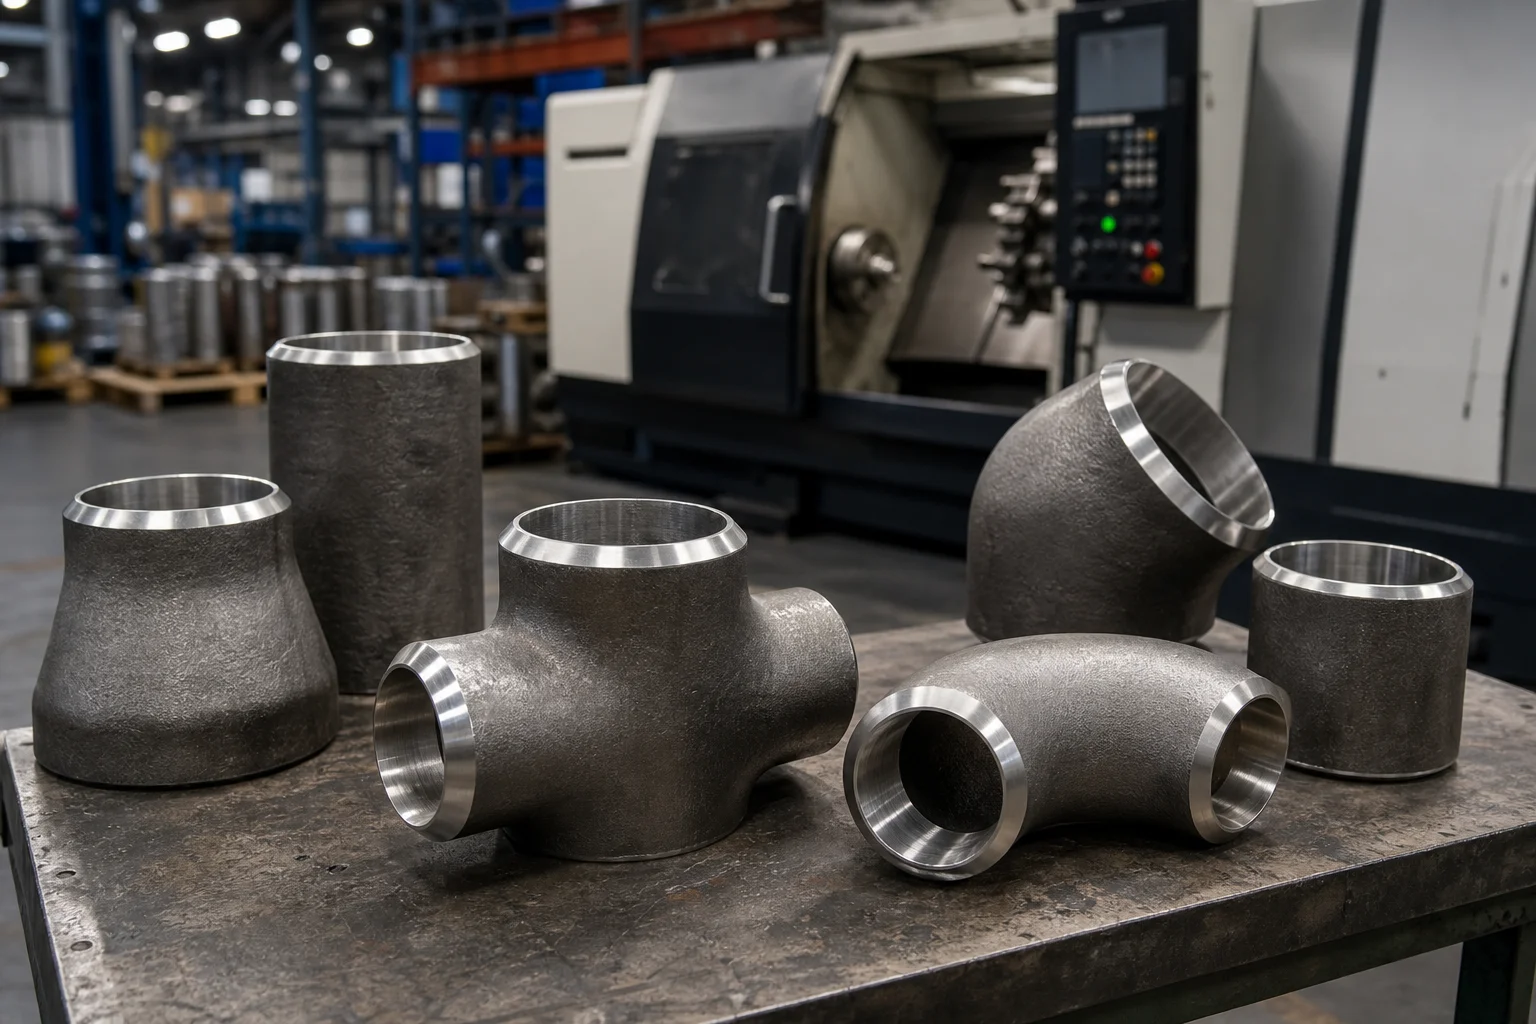
Pabrikan alat kelengkapan pipa mengubah pipa, pelat, batangan, billet, tempa, atau bahan tuang menjadi komponen yang mengandung tekanan seperti siku, tee, reduksi, penutup, kopling, penyatuan, dan alat kelengkapan cabang. Pabrikan yang berkualifikasi harus mengontrol seluruh rute mulai dari penerimaan material hingga pembentukan, perlakuan panas, permesinan, inspeksi, penandaan, pengawetan, dan dokumentasi akhir.
Ketika pembeli mengevaluasi sebuah pabrik, pertanyaan utamanya bukan hanya apakah pabrik tersebut dapat membuat bentuknya. Pertanyaannya adalah apakah pabrikan dapat berulang kali menghasilkan dimensi, sifat mekanik, kondisi permukaan, ketertelusuran, dan sertifikasi yang diperlukan untuk standar yang ditentukan.
Mengapa Penting untuk Komponen Pipa
Kelompok pemasangan yang berbeda memerlukan kemampuan manufaktur yang berbeda. Siku las pantat dapat dibentuk dengan dorongan panas, pembentukan mandrel, pengepresan, atau fabrikasi. Tee mungkin dibentuk panas, dibentuk secara hidrolik, ditempa, atau dibuat. Perlengkapan palsu memerlukan penempaan dan pemesinan yang terkontrol. Produk berdiameter besar mungkin memerlukan pembentukan dari pelat dan pemeriksaan las penuh.
Pabrik yang berkinerja baik pada siku baja karbon standar mungkin tidak cocok untuk baja tahan karat dupleks, servis suhu rendah, bahan paduan tinggi, atau alat kelengkapan fabrikasi besar. Pengendalian perlakuan panas, pencegahan kontaminasi, kualifikasi prosedur pengelasan, dan kemampuan pengujian menjadi semakin penting seiring dengan meningkatnya tingkat keparahan material dan layanan.
Metode, Parameter, atau Proses
Audit manufaktur harus mengikuti alur proses.
| Tahap proses | Titik kontrol utama |
|---|---|
| Penerimaan materi | Nilai, nomor panas, dimensi, tinjauan sertifikat, pemisahan |
| Pemotongan dan persiapan | Transfer identifikasi, kelonggaran potongan, kualitas permukaan |
| Membentuk atau menempa | Kisaran suhu, reduksi, perkakas, kontrol deformasi |
| Perawatan panas | Kalibrasi tungku, pemuatan, catatan suhu waktu, metode pendinginan |
| permesinan | Dimensi ujung, bevel, ulir, soket, permukaan, transisi lubang |
| Pengelasan atau perbaikan | Prosedur yang disetujui, tukang las yang berkualifikasi, kontrol pengisi, NDT |
| Inspeksi | Tes visual, dimensi, PMI, mekanik, NDT, tes tekanan jika ada |
| Menandai dan mengemas | Penandaan standar, ketertelusuran panas, perlindungan, pemisahan item |
Untuk produk yang diberi perlakuan panas, tinjau bagan tungku daripada hanya menerima pernyataan bahwa perlakuan panas telah selesai. Untuk alat kelengkapan tempa, periksa apakah reduksi tempa dan bahan awal sudah sesuai. Untuk alat kelengkapan yang dilas, tinjau kualifikasi prosedur pengelasan, kualifikasi tukang las, kontrol bahan habis pakai, dan pemeriksaan volumetrik atau permukaan yang diperlukan.
Pabrikan juga harus memiliki sistem terkendali untuk gambar pelanggan dan revisi standar. Dimensi nonstandar harus disetujui sebelum bahan baku diserahkan.
Daftar Periksa Pemasok dan Inspeksi
- Konfirmasikan rute produksi untuk setiap kelompok pemasangan.
- Tinjau proses internal dan subkontrak secara terpisah.
- Periksa peralatan pembentukan, penempaan, permesinan, pengelasan, dan perlakuan panas.
- Verifikasi kalibrasi tungku dan catatan keseragaman suhu.
- Tinjau identifikasi material dan perpindahan nomor panas pada setiap tahap.
- Periksa pemisahan penyimpanan untuk baja karbon, baja tahan karat, dan bahan paduan.
- Konfirmasikan jangkauan dan kalibrasi peralatan pengukuran.
- Tinjau kualifikasi dan prosedur personel NDT.
- Periksa pengujian mekanis dan kontrol laboratorium eksternal.
- Periksa sampel pelancong produksi dan catatan inspeksi.
- Verifikasi penandaan, pelapisan, pengawetan, pasivasi, dan perlindungan ujung.
- Tinjau ketidaksesuaian sebelumnya dan tindakan perbaikan.
- Konfirmasikan kapasitas untuk ukuran yang dibutuhkan, ketebalan dinding, dan jadwal pengiriman.
Aplikasi untuk Kelengkapan Pipa, Katup, dan Flensa
Banyak produsen berspesialisasi. Pabrik pemasangan pipa tidak boleh memproduksi katup atau flensa, tetapi pabrik tersebut harus memahami bagaimana produknya berinteraksi dengan katup atau flensa tersebut. Lubang pemasangan las butt harus sejajar dengan lubang katup dan pipa. Ujung bergelang harus mengikuti standar dan rating yang dipilih. Perlengkapan cabang harus memberikan dimensi jalur dan cabang yang benar untuk desain perpipaan.
Untuk pesanan paket, pemasok proyek harus mengoordinasikan produsen spesialis dengan tetap menjaga satu sistem ketertelusuran dan dokumentasi.
Pertanyaan Umum
Apa perbedaan antara produsen dan pemasok?
Pabrikan secara fisik memproduksi fitting tersebut. Pemasok dapat berupa produsen, stokis, pedagang, atau integrator proyek. Pembeli harus mengidentifikasi sumber produksi sebenarnya untuk barang-barang penting.
Catatan produksi manakah yang harus tersedia?
Catatan yang umum mencakup sertifikat bahan mentah, perjalanan proses, catatan pembentukan, grafik perlakuan panas, laporan pemesinan, laporan NDT, hasil pengujian mekanis, laporan dimensi, dan rilis inspeksi akhir.
Bisakah satu pabrik memproduksi semua jenis fitting pipa?
Hanya sedikit pabrik yang memiliki kemampuan yang sama dalam semua jenis, bahan, ukuran, dan standar pemasangan. Kemampuan spesialis seringkali lebih penting daripada katalog yang sangat luas.
Mengapa ketertelusuran itu penting?
Keterlacakan menghubungkan pemasangan yang sudah jadi dengan bahan mentah, proses produksi, perlakuan panas, inspeksi, dan hasil pengujian. Tanpanya, sertifikat tersebut mungkin tidak dapat membuktikan kepatuhan produk secara andal.
Langkah Selanjutnya
Sebelum persetujuan pabrik, siapkan kuesioner kemampuan, minta catatan sampel, tinjau peralatan penting, dan tentukan perintah pengujian atau rencana audit. Cocokkan pabrikan dengan kelompok pemasangan tertentu, bahan, kisaran ukuran, dan tingkat pemeriksaan yang diperlukan.
Permintaan Penawaran


