
Überblick
Der Rohrgewindeeingriff ist der axiale und rotatorische Eingriff zwischen kompatiblen Außen- und Innengewinden vor und nach der Endmontage. Sie wird durch Gewindetyp, Kegel, Steigung, Durchmesser, Abstumpfung, Beschichtung, Dichtungsmittel, Material und Fertigungstoleranz beeinflusst. Eine feste Windungszahl ist keine universelle Akzeptanzregel für jedes Rohrgewinde.
Bei NPT- und anderen konischen Systemen unterscheiden Prüfer oft zwischen handfestem Einrasten und festem Schraubenschlüssel-Anzug und verwenden standardspezifische Messgeräte zur Überprüfung der Funktionsgröße. Bei parallelen Gewinden kann es sein, dass die Verbindung gegen eine Unterlegscheibe, einen O-Ring, eine Schulter oder einen Sitz stößt, anstatt durch Gewindeübergriff abzudichten.
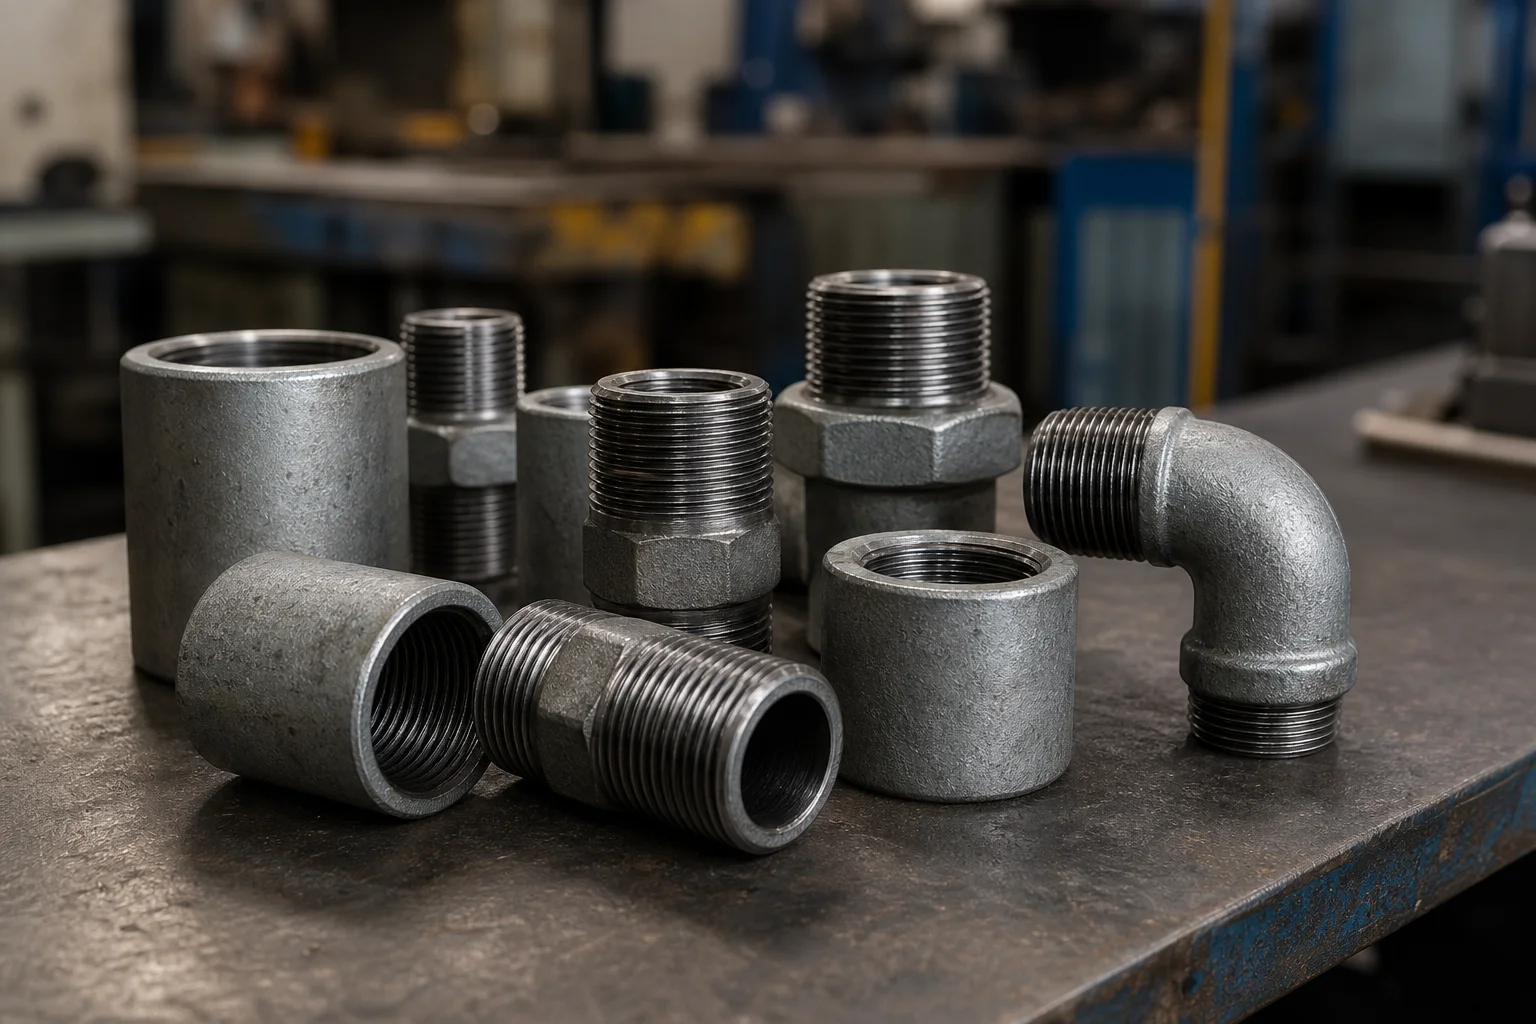
Warum es für Rohrkomponenten wichtig ist
Ein zu geringer Eingriff kann die Tragfähigkeit verringern und zu einem unzureichenden Dichtweg führen. Übermäßiger Eingriff kann auf untergroße Außengewinde, übergroße Innengewinde, beschädigte Gewinde oder zu starkes Anziehen hinweisen. Brüchige Gussarmaturen und dünne Ventilanschlüsse können reißen, bevor der Installateur einen ungewöhnlichen Widerstand bemerkt.
Die Anzahl der Windungen hängt auch von der Art des Dichtmittels, der Oberflächenbeschaffenheit, der Beschichtungsdicke und der Anfangsposition des Gewindes ab. Eine Produktionsarmatur sollte nicht als einzige Prüflehre verwendet werden, da beide zusammenpassenden Teile möglicherweise in einer scheinbar passenden Richtung außerhalb der Toleranz liegen.
Der richtige Eingriff ist daher eine Kombination aus Maßhaltigkeit und kontrollierter Montage. Eine Dichtheitsprüfung bleibt notwendig, da ein Messgerät nicht jeden Oberflächendefekt, jeden Zustand des Dichtmittels oder jeden Serviceeffekt bewertet.
Methoden, Parameter oder Prozess
Bewerten Sie den Eingriff in drei Schritten: Identifizieren des Gewindes, Überprüfen des hergestellten Gewindes und Kontrolle der Endmontage.
| Bühne | Frage | Kontrolle |
|---|---|---|
| Identifikation | Haben beide Teile das gleiche Gewindesystem und die gleiche Nenngröße? | Zeichnen, Markieren, Steigung, Konizität und Profilprüfung |
| Fertigungsinspektion | Liegen die Funktionsmaße im Rahmen? | Korrekt kalibrierter Stecker oder Ringlehre |
| Handmontage | Wo hört sauberes, handfestes Einrasten auf? | Prozedurdefinierte Referenz, keine erzwungene Assembly |
| Endgültige Straffung | Welche zusätzliche Drehung bzw. welches Drehmoment ist zulässig? | Montageverfahren des Herstellers oder Projekts |
| Dichtmittel | Passt das Produkt zum Thema und Service? | Zugelassenes Datenblatt und Anwendungshinweise |
| Dichtheitsprüfung | Entspricht die fertige Verbindung den Prüfanforderungen? | Zugelassenes Druck- oder Leckageverfahren |
| Dokumentation | Kann ein abnormales Engagement verfolgt werden? | Messgerät-ID, Bediener, Ergebnis, Gelenknummer, Korrekturmaßnahme |
Checkliste für Lieferanten und Inspektionen
- Bestätigen Sie Gewindebezeichnung, Nenngröße, Geschlecht, Kegel- oder Parallelform und Standard.
- Reinigen Sie die Gewinde vor der Messung oder Probemontage.
- Verwenden Sie eine kalibrierte Lehre, die genau auf die Gewindefamilie zugeschnitten ist.
- Überprüfen Sie Anfänge, Spitzen, Wurzeln, Grate, Rattern, Risse und Beschichtungsablagerungen.
- Verwenden Sie kein serienmäßiges Gegenstück als alleinige Maßlehre.
- Zeichnen Sie die handfeste Position nur dann auf, wenn das genehmigte Verfahren sie verwendet.
- Tragen Sie das angegebene Dichtmittel auf, ohne den Fließweg zu verunreinigen.
- Befolgen Sie die zulässige Anzugsmethode und streben Sie nicht nach einer universellen Umdrehungszahl.
- Unterbrechen Sie den Zusammenbau, wenn Risse, Abrieb, Gewindeschneiden oder ungewöhnlicher Widerstand auftreten.
- Führen Sie nach der Montage die erforderliche Dichtheits- oder Druckprüfung durch.
Anwendung auf Rohrverbindungen, Ventile und Flansche
Der Gewindeeingriff betrifft geschmiedete Fittings, Temperguss-Fittings, Gewindeflansche, Ventilanschlüsse, Instrumentenanschlüsse und Rohrnippel. Ein kleines Gewindeventil hat möglicherweise weniger Wand um den Anschluss herum als eine schwere geschmiedete Kupplung, sodass die gleiche Installationskraft zu unterschiedlichen Schadensrisiken führen kann.
Adapter mit NPT an einem Ende und BSP-, metrischen oder Rohranschlüssen am anderen Ende erfordern eine separate Prüfung für jedes Ende. Für Gas, Sauerstoff, Dampf und gefährliche Flüssigkeiten ist das genehmigte Montage- und Dichtheitsprüfverfahren wichtiger als informelle Regeln, die von einem anderen Dienst gelernt wurden.
FAQ
Wie viele Umdrehungen sollte ein NPT-Anschluss haben?
Es gibt keine allgemeingültige Antwort für jede Größe und jedes Produkt. Verwenden Sie die geltenden Gewindestandards, Lehren und genehmigten Montageverfahren.
Bedeutet mehr Engagement eine bessere Versiegelung?
Nein. Übermäßiger Eingriff kann auf Maßprobleme oder zu starkes Anziehen hinweisen und das Bauteil beschädigen.
Können Messschieber ein NPT-Messgerät ersetzen?
Messschieber können die Identifizierung unterstützen, sie ersetzen jedoch nicht die standardmäßige Funktions- oder Referenzmessmethode.
Sollte Dichtmittel die Abnahmekurven verändern?
Das Dichtmittel beeinflusst die Reibung und Position der Montage, weshalb das endgültige Anziehen nach der genehmigten Produkt- oder Projektmethode erfolgen muss.
Was passiert, wenn eine Armatur die Messgrenze überschreitet, aber undicht ist?
Überprüfen Sie die passenden Gewinde, Oberflächenschäden, Dichtmittel, Ausrichtung, Montagemethode, Druck, Temperatur und Betriebskompatibilität.
Nächste Schritte
Fügen Sie dem Inspektionsplan den genauen Gewindestandard, die Lehrenmethode, das Dichtmittel, das Montageverfahren und die Dichtheitsprüfung hinzu. Untersuchen Sie den anormalen Eingriff, bevor Sie mehr Kraft anwenden.
Fordern Sie ein Angebot an


