
Panoramica
L'impegno della filettatura del tubo è l'impegno assiale e rotazionale tra filettature maschio e femmina compatibili prima e dopo l'assemblaggio finale. È influenzato dal tipo di filettatura, dalla conicità, dal passo, dal diametro, dal troncamento, dal rivestimento, dal sigillante, dal materiale e dalla tolleranza di produzione. Un numero fisso di giri non è una regola di accettazione universale per ogni filettatura del tubo.
Per NPT e altri sistemi conici, gli ispettori spesso distinguono l'innesto serrato a mano dall'assemblaggio serrato con una chiave e utilizzano calibri specifici dello standard per verificare le dimensioni funzionali. Per le filettature parallele, il giunto potrebbe toccare una rondella, un O-ring, una spalla o una sede invece di sigillare mediante l'interferenza della filettatura.
Perché è importante per i componenti delle tubazioni
Un impegno troppo basso può ridurre la capacità di carico e lasciare un percorso di tenuta inadeguato. Un impegno eccessivo può indicare filettature maschio sottodimensionate, filettature femmina sovradimensionate, filettature danneggiate o un serraggio eccessivo. I raccordi fragili e le porte sottili delle valvole potrebbero rompersi prima che l'installatore noti una resistenza anomala.
Il conteggio dei giri cambia anche in base al tipo di sigillante, alla finitura superficiale, allo spessore del rivestimento e alla posizione iniziale della filettatura. Un raccordo di produzione non deve essere utilizzato come unico indicatore di ispezione perché entrambe le parti accoppiate potrebbero trovarsi al di fuori della tolleranza in una direzione che sembra adattarsi.
Il corretto innesto è quindi una combinazione tra conformità dimensionale e assemblaggio controllato. Il test delle perdite rimane necessario perché un misuratore non valuta ogni difetto superficiale, condizione del sigillante o effetto del servizio.
Metodi, parametri o processo
Valutare l'impegno in tre fasi: identificare la filettatura, verificare la filettatura prodotta e controllare l'assemblaggio finale.
| Palcoscenico | Domanda | Controllare |
|---|---|---|
| Identificazione | Entrambe le parti hanno lo stesso sistema di filettatura e la stessa dimensione nominale? | Controllo disegno, marcatura, passo, conicità e profilo |
| Ispezione della produzione | Le dimensioni funzionali rientrano nei limiti? | Tappo o calibro ad anello calibrato correttamente |
| Assemblaggio manuale | Dove si ferma l’impegno pulito e serrato? | Riferimento definito dalla procedura, non assemblaggio forzato |
| Serraggio finale | Quale rotazione o coppia aggiuntiva è consentita? | Procedura di assemblaggio del produttore o del progetto |
| Sigillante | Il prodotto è adatto al filo e al servizio? | Scheda tecnica e istruzioni per l'applicazione approvate |
| Prova di tenuta | Il giunto completato soddisfa i requisiti del test? | Procedura approvata per pressione o perdite |
| Documentazione | È possibile rintracciare un coinvolgimento anomalo? | ID indicatore, operatore, risultato, numero giunto, azione correttiva |
Lista di controllo dei fornitori e delle ispezioni
- Confermare la designazione della filettatura, la dimensione nominale, il genere, la forma conica o parallela e lo standard.
- Pulire le filettature prima della misurazione o dell'assemblaggio di prova.
- Utilizzare un calibro calibrato progettato per l'esatta famiglia di filettature.
- Ispezionare partenze, creste, radici, bave, chiacchiere, strappi e accumuli di rivestimento.
- Non utilizzare una parte accoppiata di produzione come unico indicatore dimensionale.
- Registrare la posizione di serraggio manuale solo quando la procedura approvata la prevede.
- Applicare il sigillante specificato senza contaminare il percorso del flusso.
- Seguire il metodo di serraggio consentito e non inseguire un conteggio di giri universale.
- Interrompere il montaggio se si verificano crepe, grippaggi, filettature incrociate o resistenza anomala.
- Eseguire il test di tenuta o pressione richiesto dopo il montaggio.
Applicazione a raccordi per tubi, valvole e flange
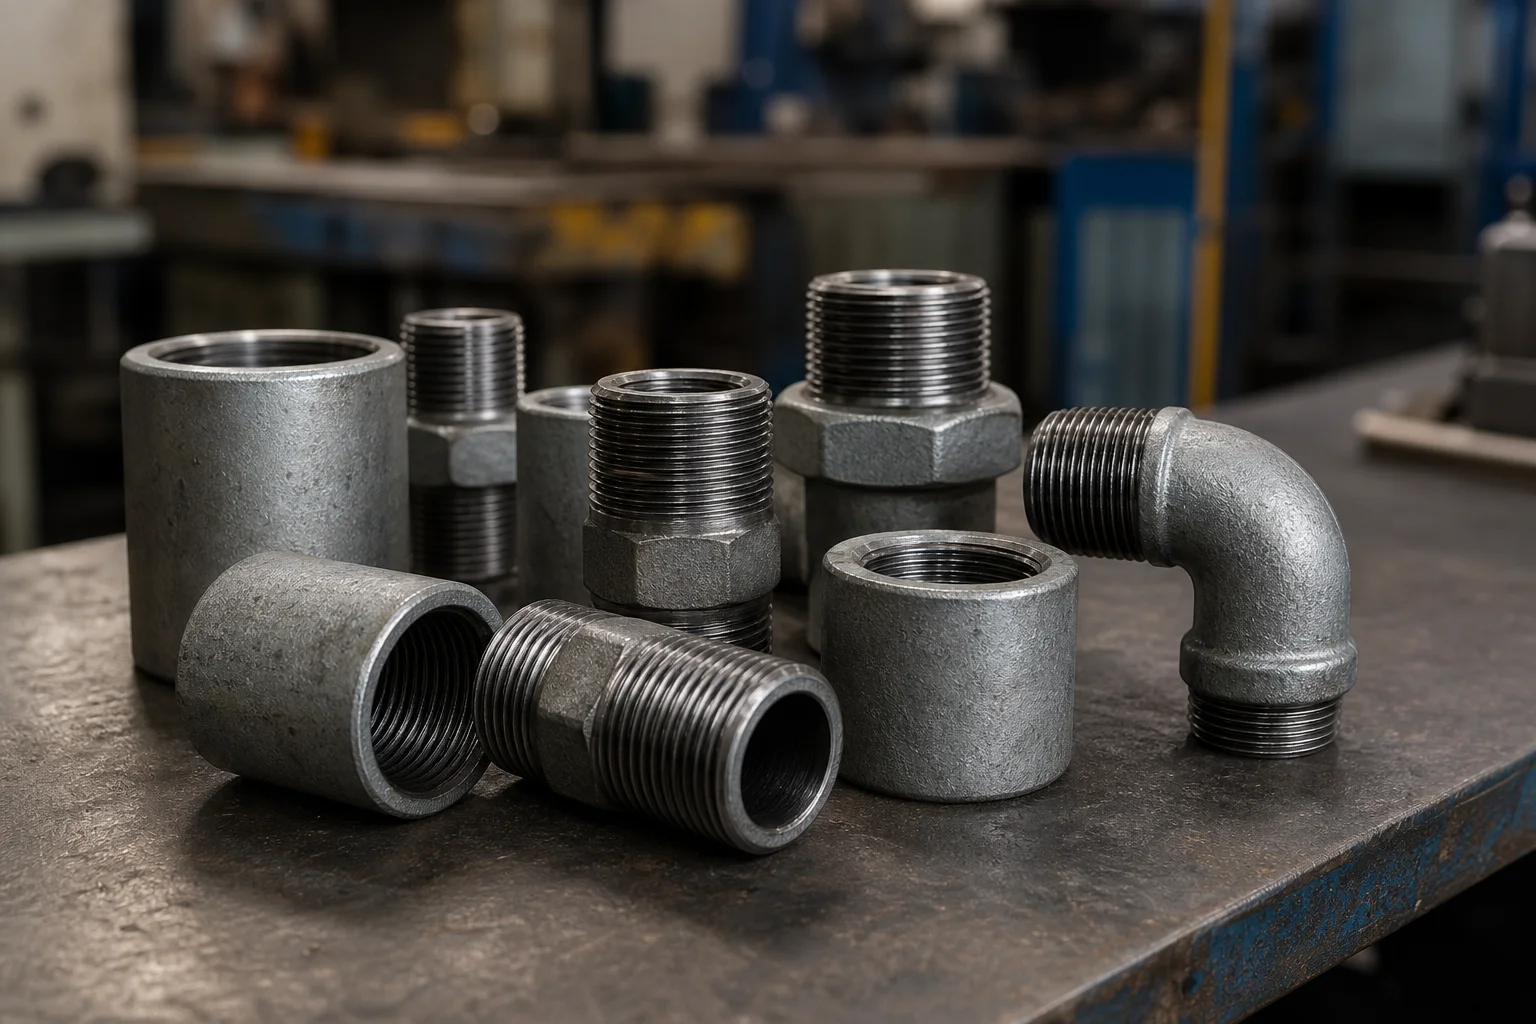
L'innesto della filettatura influisce sui raccordi forgiati, sui raccordi in ghisa malleabile, sulle flange filettate, sulle porte delle valvole, sui collegamenti degli strumenti e sui nippli dei tubi. Una piccola valvola filettata può avere una parete minore attorno alla porta rispetto a un raccordo forgiato pesante, quindi la stessa forza di installazione può produrre rischi di danni diversi.
Gli adattatori con connessioni NPT su un'estremità e connessioni BSP, metriche o per tubi sull'altra necessitano di un'ispezione separata per ciascuna estremità. Per gas, ossigeno, vapore e fluidi pericolosi, la procedura approvata di assemblaggio e prova di tenuta è più importante delle regole informali apprese da un altro servizio.
Domande frequenti
Quanti giri deve effettuare un raccordo NPT?
Non esiste un’unica risposta universale per ogni dimensione e prodotto. Utilizzare lo standard di filettatura applicabile, i calibri e la procedura di assemblaggio approvata.
Un maggiore coinvolgimento significa una tenuta migliore?
No. Un impegno eccessivo può indicare problemi dimensionali o un serraggio eccessivo e può danneggiare il componente.
I calibri possono sostituire un manometro NPT?
I calibri possono supportare l'identificazione, ma non sostituiscono il metodo funzionale o di riferimento standard.
Il sigillante dovrebbe modificare i turni di accettazione?
Il sigillante influisce sull'attrito e sulla posizione dell'assemblaggio, motivo per cui il serraggio finale deve seguire il prodotto o il metodo di progetto approvato.
Cosa succede se un raccordo supera il limite ma perde?
Ispezionare le filettature di accoppiamento, i danni superficiali, il sigillante, l'allineamento, il metodo di assemblaggio, la pressione, la temperatura e la compatibilità del servizio.
Passaggi successivi
Aggiungere al piano di ispezione lo standard esatto della filettatura, il metodo del calibro, il sigillante, la procedura di assemblaggio e il test di tenuta. Esaminare l'innesto anomalo prima di applicare maggiore forza.
Richiedi un preventivo


