
Tổng quan
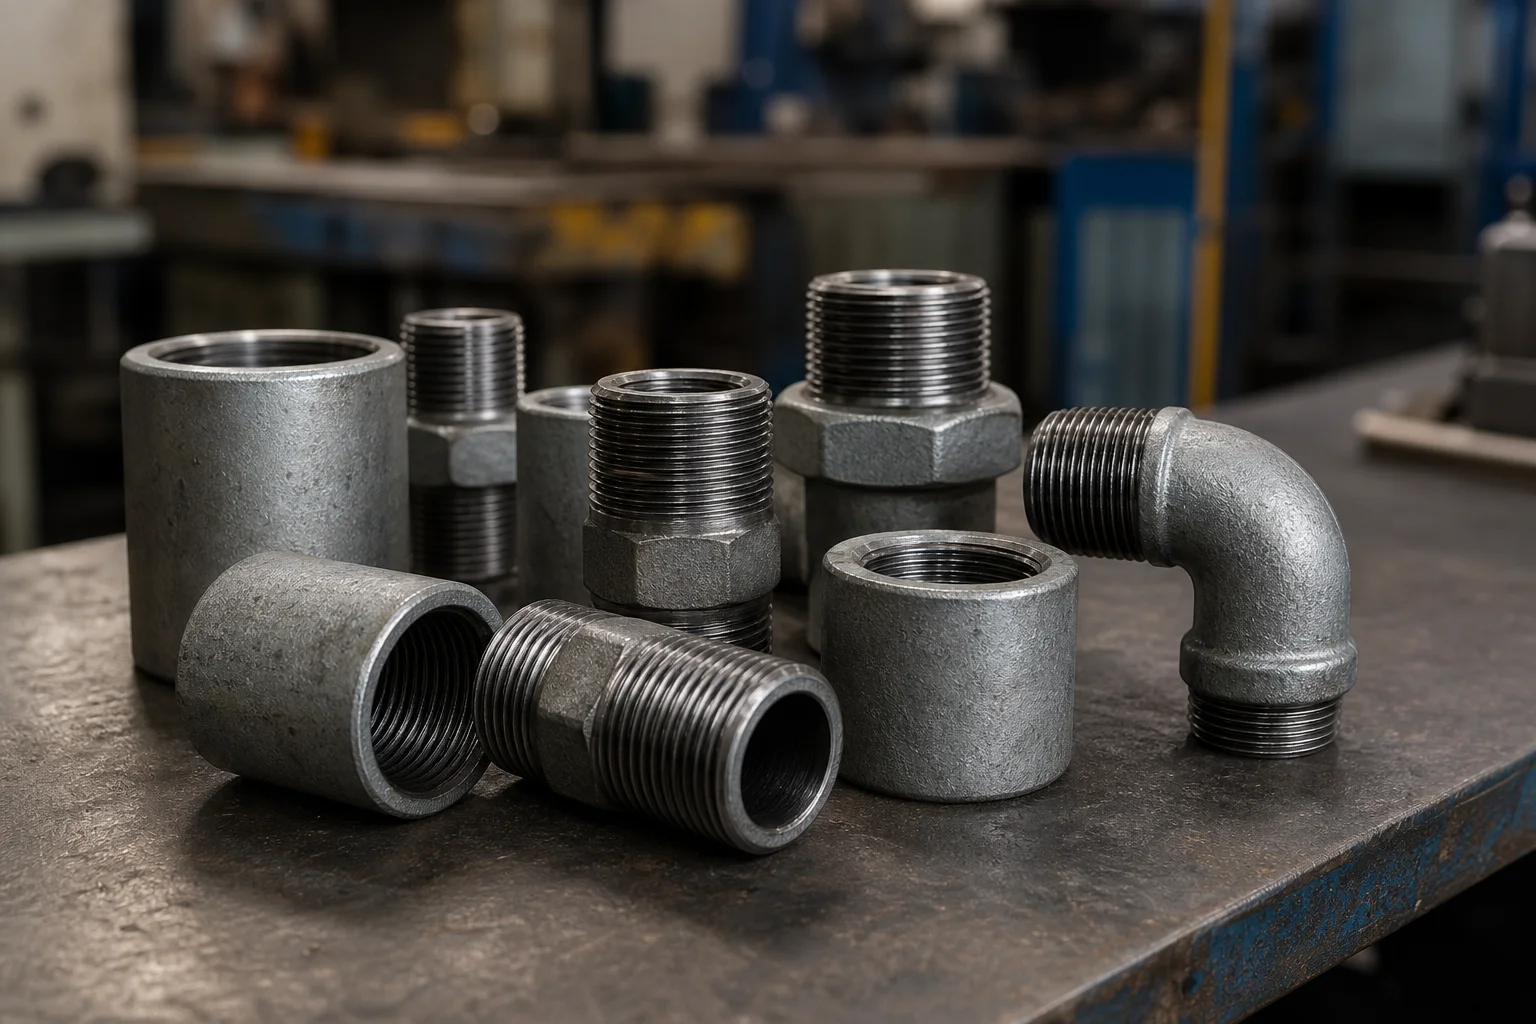
Sự ăn khớp ren ống là sự ăn khớp dọc trục và quay giữa các sợi ren đực và ren cái tương thích trước và sau khi lắp ráp lần cuối. Nó bị ảnh hưởng bởi loại ren, độ côn, bước, đường kính, độ cắt, lớp phủ, chất bịt kín, vật liệu và dung sai chế tạo. Số vòng dây cố định không phải là quy tắc chấp nhận chung cho mọi ren ống.
Đối với NPT và các hệ thống côn khác, người kiểm tra thường phân biệt việc lắp chặt bằng tay với lắp chặt bằng cờ lê và sử dụng các thước đo tiêu chuẩn cụ thể để xác minh kích thước chức năng. Đối với các ren song song, mối nối có thể chạm đáy vào vòng đệm, vòng chữ O, vai hoặc mặt tựa thay vì bịt kín bằng sự cản trở của ren.
Tại sao nó quan trọng đối với các thành phần đường ống
Quá ít sự tham gia có thể làm giảm khả năng chịu tải và để lại đường dẫn bịt kín không đầy đủ. Sự ăn khớp quá mức có thể cho thấy ren đực có kích thước nhỏ, ren cái quá lớn, ren bị hỏng hoặc bị siết quá chặt. Các phụ kiện đúc giòn và cổng van mỏng có thể bị nứt trước khi người lắp đặt nhận thấy lực cản bất thường.
Số vòng quay cũng thay đổi theo loại keo, độ hoàn thiện bề mặt, độ dày lớp phủ và vị trí bắt đầu của ren. Không nên sử dụng phụ kiện sản xuất làm thước đo kiểm tra duy nhất vì cả hai bộ phận giao tiếp có thể nằm ngoài dung sai theo hướng có vẻ phù hợp.
Do đó, việc gài khớp chính xác là sự kết hợp giữa sự phù hợp về kích thước và việc lắp ráp được kiểm soát. Việc kiểm tra rò rỉ vẫn cần thiết vì máy đo không đánh giá được mọi khuyết tật bề mặt, tình trạng chất bịt kín hoặc hiệu quả sử dụng.
Phương pháp, thông số hoặc quy trình
Đánh giá sự gắn kết theo ba giai đoạn: xác định ren, xác minh ren được sản xuất và kiểm soát quá trình lắp ráp cuối cùng.
| Sân khấu | Câu hỏi | Điều khiển |
|---|---|---|
| Nhận dạng | Cả hai phần có cùng hệ thống ren và kích thước danh nghĩa không? | Kiểm tra bản vẽ, đánh dấu, cao độ, độ côn và biên dạng |
| Kiểm tra sản xuất | Các kích thước chức năng có nằm trong giới hạn không? | Phích cắm hoặc thước đo vòng được hiệu chỉnh chính xác |
| Lắp ráp tay | Sự tương tác chặt chẽ và sạch sẽ dừng lại ở đâu? | Tham chiếu do thủ tục xác định, không phải lắp ráp bắt buộc |
| Thắt chặt cuối cùng | Vòng quay hoặc mô-men xoắn bổ sung nào được phép? | Quy trình lắp ráp của nhà sản xuất hoặc dự án |
| Chất bịt kín | Sản phẩm có phù hợp với chủ đề và dịch vụ không? | Bảng dữ liệu đã được phê duyệt và hướng dẫn ứng dụng |
| Kiểm tra rò rỉ | Mối nối hoàn thiện có đáp ứng yêu cầu kiểm tra không? | Quy trình áp suất hoặc rò rỉ được phê duyệt |
| Tài liệu | Sự tham gia bất thường có thể được theo dõi? | ID máy đo, toán tử, kết quả, số khớp, hành động khắc phục |
Danh sách kiểm tra nhà cung cấp và kiểm tra
- Xác nhận chỉ định ren, kích thước danh nghĩa, giới tính, dạng côn hoặc dạng song song và tiêu chuẩn.
- Làm sạch ren trước khi đo hoặc lắp thử.
- Sử dụng thước đo đã hiệu chuẩn được thiết kế cho nhóm ren chính xác.
- Kiểm tra phần khởi động, đỉnh, rễ, gờ, tiếng kêu, vết rách và sự tích tụ lớp phủ.
- Không sử dụng bộ phận giao phối sản xuất làm thước đo kích thước duy nhất.
- Chỉ ghi lại vị trí siết chặt tay khi sử dụng quy trình đã được phê duyệt.
- Áp dụng chất bịt kín được chỉ định mà không làm nhiễm bẩn đường dẫn dòng chảy.
- Thực hiện theo phương pháp thắt chặt được phép và không theo đuổi số lượt quay chung.
- Dừng lắp ráp nếu xảy ra nứt, lõm, ren chéo hoặc lực cản bất thường.
- Thực hiện kiểm tra rò rỉ hoặc áp suất cần thiết sau khi lắp ráp.
Ứng dụng cho phụ kiện đường ống, van và mặt bích
Sự gắn kết của ren ảnh hưởng đến các phụ kiện rèn, phụ kiện bằng sắt dẻo, mặt bích có ren, cổng van, kết nối dụng cụ và núm ống. Van ren nhỏ có thể có ít thành xung quanh cổng hơn so với khớp nối được rèn nặng, do đó, cùng một lực lắp đặt có thể tạo ra các rủi ro hư hỏng khác nhau.
Bộ điều hợp có NPT ở một đầu và các kết nối BSP, hệ mét hoặc ống ở đầu kia cần được kiểm tra riêng cho từng đầu. Đối với khí, oxy, hơi nước và chất lỏng nguy hiểm, quy trình lắp ráp và kiểm tra rò rỉ đã được phê duyệt quan trọng hơn các quy tắc không chính thức được rút ra từ một dịch vụ khác.
Câu hỏi thường gặp
Đầu nối NPT nên tham gia bao nhiêu lượt?
Không có câu trả lời chung duy nhất cho mọi kích cỡ và sản phẩm. Sử dụng tiêu chuẩn ren, thước đo và quy trình lắp ráp đã được phê duyệt.
Liệu sự tham gia nhiều hơn có nghĩa là một con dấu tốt hơn?
Không. Ăn khớp quá mức có thể cho thấy có vấn đề về kích thước hoặc bị siết quá chặt và có thể làm hỏng bộ phận.
Thước cặp có thể thay thế thước đo NPT không?
Caliper có thể hỗ trợ nhận dạng, nhưng chúng không thay thế phương pháp đo tham chiếu hoặc chức năng tiêu chuẩn.
Sealant có nên thay đổi lượt nghiệm thu không?
Chất bịt kín ảnh hưởng đến ma sát và vị trí của cụm lắp ráp, đó là lý do tại sao việc siết chặt cuối cùng phải tuân theo phương pháp sản phẩm hoặc dự án đã được phê duyệt.
Điều gì sẽ xảy ra nếu một khớp nối vượt qua máy đo nhưng bị rò rỉ?
Kiểm tra các ren giao phối, hư hỏng bề mặt, chất bịt kín, căn chỉnh, phương pháp lắp ráp, áp suất, nhiệt độ và khả năng tương thích dịch vụ.
Các bước tiếp theo
Thêm tiêu chuẩn ren chính xác, phương pháp đo, chất bịt kín, quy trình lắp ráp và kiểm tra rò rỉ vào kế hoạch kiểm tra. Điều tra sự tham gia bất thường trước khi áp dụng thêm lực.
Yêu cầu báo giá


