
Descripción general
El acoplamiento de roscas de tuberías es el acoplamiento axial y rotacional entre roscas macho y hembra compatibles antes y después del montaje final. Está influenciado por el tipo de rosca, la conicidad, el paso, el diámetro, el truncamiento, el recubrimiento, el sellador, el material y la tolerancia de fabricación. Un número fijo de vueltas no es una regla de aceptación universal para cada rosca de tubería.
Para NPT y otros sistemas cónicos, los inspectores a menudo distinguen el acoplamiento manual del ensamblaje apretado con llave y utilizan calibres estándar específicos para verificar el tamaño funcional. Para roscas paralelas, la junta puede tocar fondo contra una arandela, junta tórica, hombro o asiento en lugar de sellar por interferencia de la rosca.
Por qué es importante para los componentes de tuberías
Un compromiso demasiado pequeño puede reducir la capacidad de carga y dejar una ruta de sellado inadecuada. Un acoplamiento excesivo puede indicar roscas macho de tamaño insuficiente, roscas hembra de gran tamaño, roscas dañadas o apriete excesivo. Los accesorios de fundición quebradizos y los puertos de válvula delgados pueden agrietarse antes de que el instalador note una resistencia anormal.
El número de vueltas también cambia según el tipo de sellador, el acabado de la superficie, el espesor del recubrimiento y la posición inicial de la rosca. No se debe utilizar un accesorio de producción como único calibre de inspección porque ambas piezas coincidentes pueden estar fuera de la tolerancia en una dirección que parece encajar.
Por lo tanto, el enganche correcto es una combinación de conformidad dimensional y montaje controlado. Las pruebas de fugas siguen siendo necesarias porque un medidor no evalúa cada defecto de la superficie, condición del sellador o efecto del servicio.
Métodos, parámetros o proceso
Evaluar el enganche en tres etapas: identificar la rosca, verificar la rosca fabricada y controlar el ensamblaje final.
| Escenario | Pregunta | Control |
|---|---|---|
| Identificación | ¿Ambas piezas tienen el mismo sistema de rosca y tamaño nominal? | Dibujo, marcado, paso, conicidad y verificación de perfil. |
| Inspección de fabricación | ¿Están las dimensiones funcionales dentro de los límites? | Tapón o calibre de anillo calibrado correctamente |
| Montaje manual | ¿Dónde termina el compromiso limpio y apretado? | Referencia definida por procedimiento, ensamblaje no forzado |
| Ajuste final | ¿Qué rotación o torsión adicional se permite? | Procedimiento de montaje del fabricante o proyecto. |
| Sellador | ¿El producto se adapta al hilo y al servicio? | Hoja de datos aprobada e instrucciones de aplicación. |
| prueba de fugas | ¿La junta terminada cumple con los requisitos de la prueba? | Procedimiento aprobado de presión o fuga. |
| Documentación | ¿Se puede rastrear un compromiso anormal? | ID del medidor, operador, resultado, número de junta, acción correctiva |
Lista de verificación de inspección y proveedores
- Confirme la designación de la rosca, el tamaño nominal, el género, la forma cónica o paralela y el estándar.
- Limpie las roscas antes de calibrar o realizar el montaje de prueba.
- Utilice un calibre calibrado diseñado para la familia de roscas exacta.
- Inspeccione inicios, crestas, raíces, rebabas, vibraciones, desgarros y acumulación de recubrimiento.
- No utilice una pieza coincidente de producción como único medidor dimensional.
- Registre la posición de ajuste manual sólo cuando el procedimiento aprobado la utilice.
- Aplique el sellador especificado sin contaminar la ruta del flujo.
- Siga el método de apriete permitido y no siga un número de vueltas universal.
- Detenga el montaje si se producen grietas, rozaduras, roscas cruzadas o resistencia anormal.
- Realice la prueba de presión o fuga requerida después del montaje.
Aplicación a accesorios de tuberías, válvulas y bridas
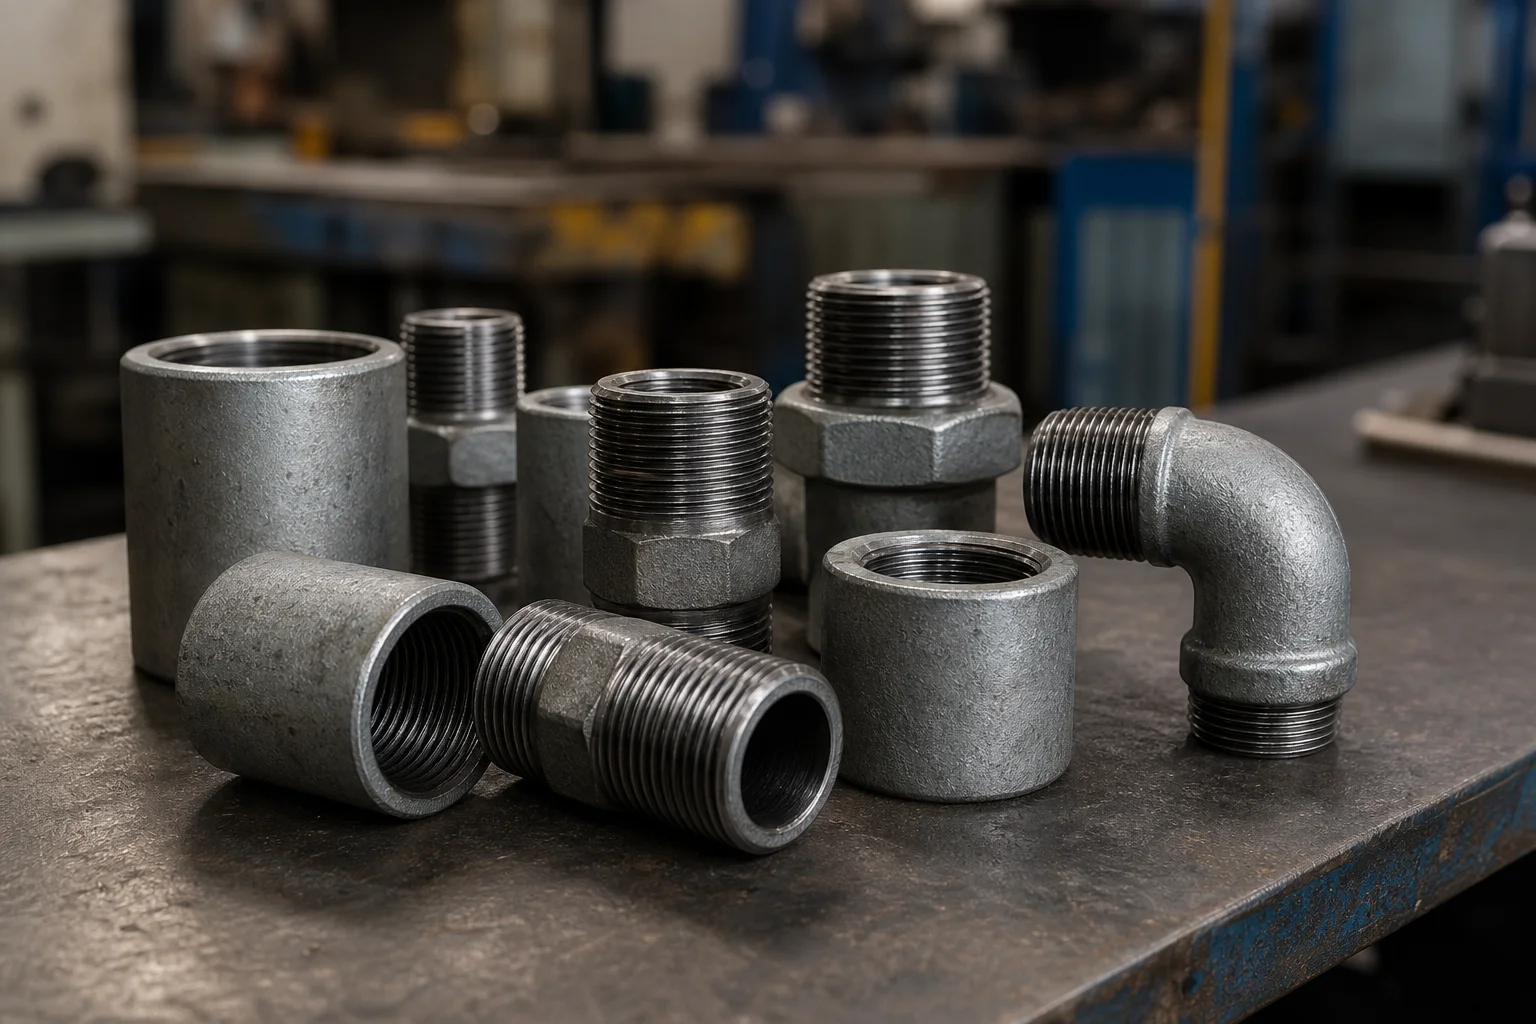
El acoplamiento de roscas afecta a los accesorios forjados, accesorios de hierro maleable, bridas roscadas, puertos de válvulas, conexiones de instrumentos y niples de tuberías. Una válvula roscada pequeña puede tener menos pared alrededor del puerto que un acoplamiento forjado pesado, por lo que la misma fuerza de instalación puede producir diferentes riesgos de daños.
Los adaptadores con NPT en un extremo y conexiones BSP, métricas o de tubo en el otro necesitan una inspección por separado para cada extremo. Para gas, oxígeno, vapor y fluidos peligrosos, el procedimiento aprobado de montaje y prueba de fugas es más importante que las reglas informales aprendidas de otro servicio.
Preguntas frecuentes
¿Cuántas vueltas debe realizar un conector NPT?
No existe una única respuesta universal para cada tamaño y producto. Utilice el estándar de rosca aplicable, los calibres y el procedimiento de montaje aprobado.
¿Más compromiso significa un mejor sello?
No. Un compromiso excesivo puede indicar problemas dimensionales o un ajuste excesivo y puede dañar el componente.
¿Pueden las pinzas reemplazar un medidor NPT?
Los calibradores pueden ayudar en la identificación, pero no reemplazan el método de medición de referencia o funcional estándar.
¿Debería el sellador cambiar las vueltas de aceptación?
El sellador afecta la fricción y la posición del ensamblaje, por lo que el apriete final debe seguir el método aprobado por el producto o proyecto.
¿Qué pasa si un conector pasa el medidor pero tiene fugas?
Inspeccione las roscas coincidentes, los daños en la superficie, el sellador, la alineación, el método de ensamblaje, la presión, la temperatura y la compatibilidad del servicio.
Próximos pasos
Agregue el estándar de rosca exacto, el método de calibre, el sellador, el procedimiento de ensamblaje y la prueba de fugas al plan de inspección. Investigue el compromiso anormal antes de aplicar más fuerza.
Solicitar una cotización


