
Ringkasan
Pengikatan ulir pipa adalah pengikatan aksial dan rotasi antara ulir jantan dan betina yang kompatibel sebelum dan sesudah perakitan akhir. Hal ini dipengaruhi oleh jenis benang, lancip, pitch, diameter, pemotongan, pelapisan, sealant, material, dan toleransi manufaktur. Jumlah putaran yang tetap bukanlah aturan penerimaan universal untuk setiap ulir pipa.
Untuk NPT dan sistem tirus lainnya, pemeriksa sering kali membedakan pengikatan dengan tangan dan pemasangan dengan kunci pas dan menggunakan pengukur khusus standar untuk memverifikasi ukuran fungsional. Untuk ulir paralel, sambungan dapat menempel pada mesin cuci, cincin-O, bahu, atau dudukan alih-alih disegel karena gangguan benang.
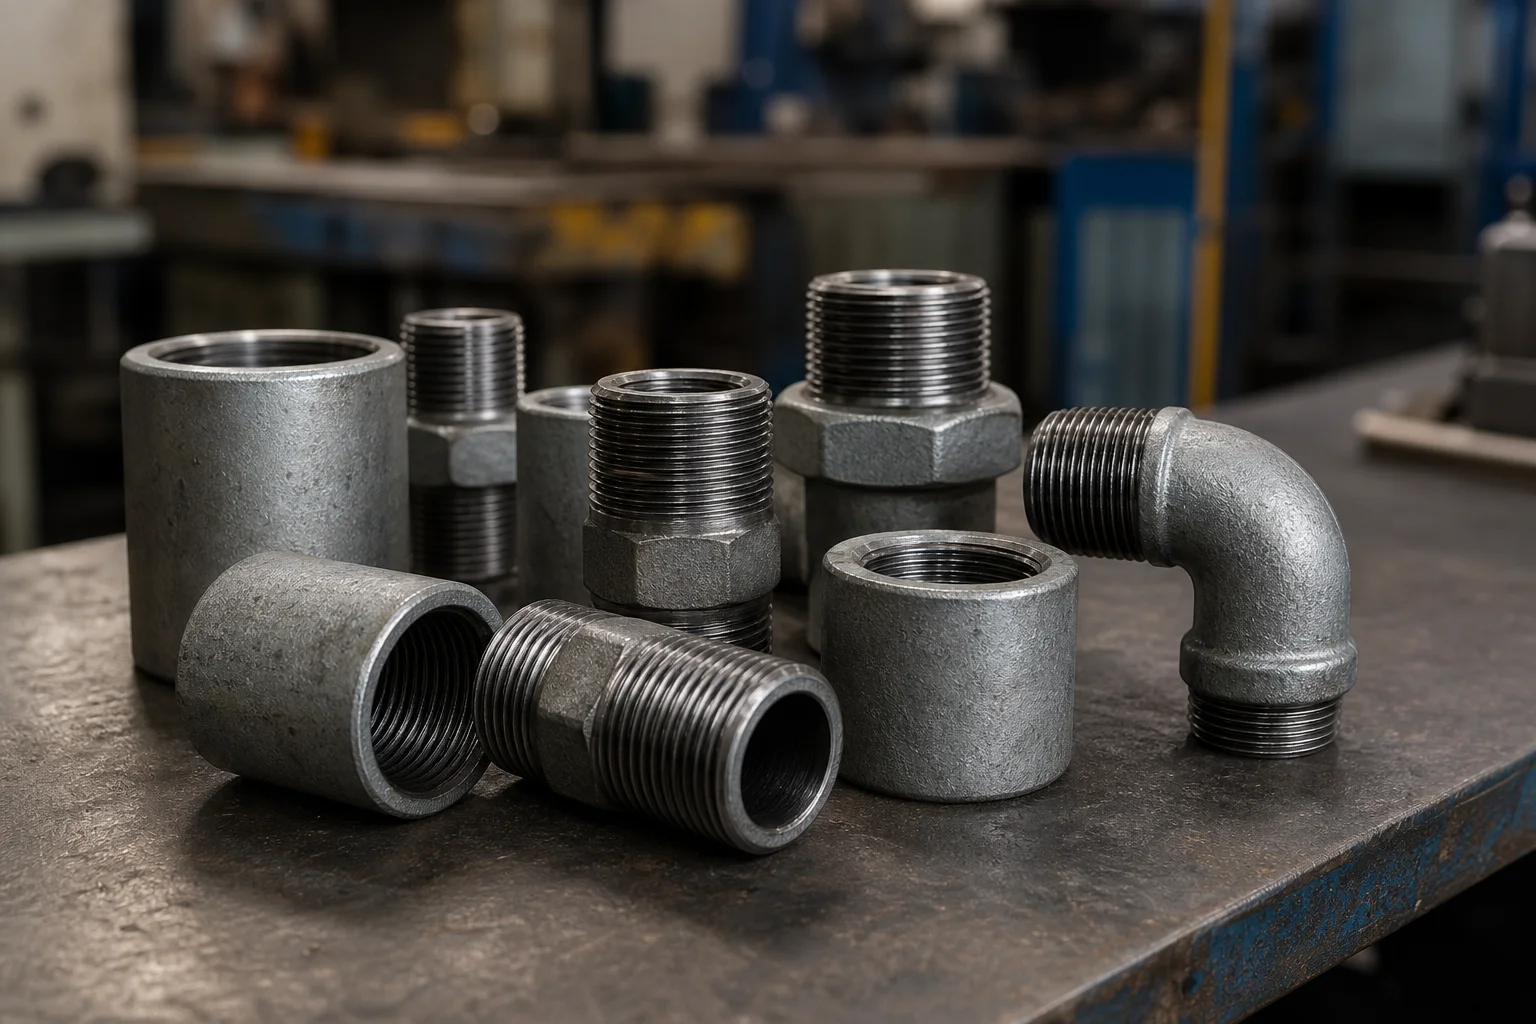
Mengapa Penting untuk Komponen Pipa
Keterikatan yang terlalu sedikit dapat mengurangi kapasitas muatan dan menyebabkan jalur penyegelan tidak memadai. Pengikatan yang berlebihan dapat menandakan benang jantan berukuran terlalu kecil, benang betina terlalu besar, benang rusak, atau terlalu kencang. Perlengkapan cor yang rapuh dan lubang katup yang tipis dapat retak sebelum pemasang menyadari adanya hambatan yang tidak normal.
Jumlah putaran juga berubah menurut jenis sealant, permukaan akhir, ketebalan lapisan, dan posisi awal benang. Fitting produksi tidak boleh digunakan sebagai satu-satunya pengukur inspeksi karena kedua bagian yang digabungkan mungkin berada di luar toleransi pada arah yang tampaknya sesuai.
Oleh karena itu, pengikatan yang benar merupakan kombinasi kesesuaian dimensi dan perakitan terkontrol. Pengujian kebocoran tetap diperlukan karena alat pengukur tidak mengevaluasi setiap cacat permukaan, kondisi sealant, atau efek servis.
Metode, Parameter, atau Proses
Evaluasi keterlibatan dalam tiga tahap: identifikasi benang, verifikasi benang yang diproduksi, dan kendalikan perakitan akhir.
| Panggung | Pertanyaan | Kontrol |
|---|---|---|
| Identifikasi | Apakah kedua bagian memiliki sistem ulir dan ukuran nominal yang sama? | Menggambar, menandai, pitch, lancip, dan pemeriksaan profil |
| Inspeksi manufaktur | Apakah dimensi fungsional masih dalam batas? | Steker atau pengukur cincin yang dikalibrasi dengan benar |
| Perakitan tangan | Di manakah pertunangan yang bersih dan erat berhenti? | Referensi yang ditentukan prosedur, bukan perakitan paksa |
| Pengetatan terakhir | Rotasi atau torsi tambahan apa yang diperbolehkan? | Prosedur perakitan pabrikan atau proyek |
| penutup | Apakah produk sesuai dengan benang dan layanannya? | Lembar data dan instruksi aplikasi yang disetujui |
| Uji kebocoran | Apakah sambungan yang telah selesai memenuhi persyaratan pengujian? | Prosedur tekanan atau kebocoran yang disetujui |
| Dokumentasi | Bisakah keterlibatan yang tidak normal dilacak? | ID pengukur, operator, hasil, nomor gabungan, tindakan perbaikan |
Daftar Periksa Pemasok dan Inspeksi
- Konfirmasikan penunjukan benang, ukuran nominal, jenis kelamin, bentuk lancip atau paralel, dan standar.
- Bersihkan benang sebelum pengukuran atau perakitan percobaan.
- Gunakan pengukur terkalibrasi yang dirancang untuk kelompok benang yang tepat.
- Periksa bagian awal, puncak, akar, gerinda, obrolan, robekan, dan penumpukan lapisan.
- Jangan gunakan bagian produksi yang dikawinkan sebagai satu-satunya pengukur dimensi.
- Catat posisi tangan erat hanya bila prosedur yang disetujui menggunakannya.
- Oleskan sealant yang ditentukan tanpa mencemari jalur aliran.
- Ikuti metode pengencangan yang diizinkan dan jangan mengejar jumlah putaran universal.
- Hentikan perakitan jika terjadi keretakan, lecet, ulir silang, atau hambatan abnormal.
- Lakukan uji kebocoran atau tekanan yang diperlukan setelah perakitan.
Aplikasi untuk Kelengkapan Pipa, Katup, dan Flensa
Pengikatan ulir mempengaruhi fitting palsu, fitting besi lunak, flensa berulir, port katup, sambungan instrumen, dan nipel pipa. Katup berulir kecil mungkin memiliki lebih sedikit dinding di sekitar port dibandingkan kopling tempa yang berat, sehingga gaya pemasangan yang sama dapat menghasilkan risiko kerusakan yang berbeda.
Adaptor dengan NPT di satu ujung dan koneksi BSP, metrik, atau tabung di sisi lain memerlukan pemeriksaan terpisah untuk setiap ujungnya. Untuk gas, oksigen, uap, dan cairan berbahaya, prosedur perakitan dan uji kebocoran yang disetujui lebih penting daripada peraturan informal yang dipelajari dari layanan lain.
Pertanyaan Umum
Berapa putaran yang harus dilakukan pemasangan NPT?
Tidak ada jawaban universal untuk setiap ukuran dan produk. Gunakan standar ulir, pengukur, dan prosedur perakitan yang disetujui.
Apakah lebih banyak keterlibatan berarti segel yang lebih baik?
Tidak. Pengikatan yang berlebihan dapat menunjukkan masalah dimensi atau pengencangan yang berlebihan dan dapat merusak komponen.
Bisakah kaliper menggantikan pengukur NPT?
Kaliper dapat mendukung identifikasi, namun tidak menggantikan metode pengukur fungsional atau referensi standar.
Haruskah sealant mengubah putaran penerimaan?
Sealant mempengaruhi gesekan dan posisi perakitan, itulah sebabnya pengencangan akhir harus mengikuti produk atau metode proyek yang disetujui.
Bagaimana jika fitting melewati pengukur tetapi bocor?
Periksa benang kawin, kerusakan permukaan, sealant, penyelarasan, metode perakitan, tekanan, suhu, dan kompatibilitas servis.
Langkah Selanjutnya
Tambahkan standar ulir yang tepat, metode pengukur, sealant, prosedur perakitan, dan uji kebocoran ke dalam rencana inspeksi. Selidiki keterlibatan yang tidak normal sebelum menerapkan kekuatan lebih.
Permintaan Penawaran


