
Genel Bakış
Boru dişi bağlantısı, son montajdan önce ve sonra uyumlu erkek ve dişi dişler arasındaki eksenel ve dönel bağlantıdır. Diş tipi, koniklik, adım, çap, kesme, kaplama, sızdırmazlık maddesi, malzeme ve üretim toleransından etkilenir. Sabit sayıda dönüş, her boru dişi için evrensel bir kabul kuralı değildir.
NPT ve diğer konik sistemler için denetçiler genellikle elle sıkılan montajı anahtarla sıkılan montajdan ayırır ve işlevsel boyutu doğrulamak için standarda özel ölçüm aletleri kullanır. Paralel dişler için bağlantı, diş müdahalesi ile sızdırmazlık yerine bir pul, O-halka, omuz veya yuvaya dayanabilir.
Boru Bileşenleri İçin Neden Önemlidir?
Çok az kavrama, yük kapasitesini azaltabilir ve yetersiz bir sızdırmazlık yolu bırakabilir. Aşırı kavrama, küçük boyutlu erkek dişlerin, büyük boyutlu dişi dişlerin, hasarlı dişlerin veya aşırı sıkmanın göstergesi olabilir. Kırılgan döküm bağlantı parçaları ve ince valf delikleri, montajcı anormal direnci fark etmeden önce çatlayabilir.
Dönüş sayısı aynı zamanda sızdırmazlık maddesi tipine, yüzey kalitesine, kaplama kalınlığına ve dişin başlangıç konumuna göre de değişir. Bir üretim bağlantı parçası tek muayene ölçüsü olarak kullanılmamalıdır çünkü her iki eşleşen parça da uygun görünen yönde toleransın dışında olabilir.
Bu nedenle doğru kavrama, boyutsal uygunluk ve kontrollü montajın birleşimidir. Sızıntı testi hala gerekli çünkü bir ölçüm cihazı her yüzey kusurunu, sızdırmazlık maddesi durumunu veya servis etkisini değerlendirmez.
Yöntemler, Parametreler veya Süreç
Bağlantıyı üç aşamada değerlendirin: ipliği tanımlayın, üretilen ipliği doğrulayın ve son montajı kontrol edin.
| Sahne | Soru | Kontrol |
|---|---|---|
| Tanılama | Her iki parça da aynı diş sistemi ve nominal boyutta mı? | Çizim, işaretleme, eğim, koniklik ve profil kontrolü |
| Üretim denetimi | İşlevsel boyutlar sınırlar dahilinde mi? | Doğru kalibre edilmiş fiş veya halka göstergesi |
| El montajı | Temiz elle sıkma angajmanı nerede durur? | Prosedür tanımlı referans, zorunlu montaj değil |
| Son sıkma | Hangi ek dönüşe veya torka izin veriliyor? | Üretici veya proje montaj prosedürü |
| Sızdırmazlık maddesi | Ürün iplik ve hizmete uygun mu? | Onaylanmış veri sayfası ve uygulama talimatları |
| Sızıntı testi | Tamamlanan bağlantı test gerekliliklerini karşılıyor mu? | Onaylanmış basınç veya sızıntı prosedürü |
| Dokümantasyon | Anormal etkileşimin izi sürülebilir mi? | Gösterge kimliği, operatör, sonuç, bağlantı numarası, düzeltici eylem |
Tedarikçi ve Denetim Kontrol Listesi
- Diş tanımını, nominal boyutu, cinsiyeti, konik veya paralel formu ve standardı onaylayın.
- Ölçme veya deneme montajından önce dişleri temizleyin.
- Tam diş ailesi için tasarlanmış kalibre edilmiş bir mastar kullanın.
- Başlangıçları, tepeleri, kökleri, çapakları, çatırtıları, yırtıkları ve kaplama oluşumunu inceleyin.
- Üretim birleşme parçasını tek boyut göstergesi olarak kullanmayın.
- Elle sıkma konumunu yalnızca onaylanmış prosedür bunu kullandığında kaydedin.
- Belirtilen dolguyu akış yolunu kirletmeden uygulayın.
- İzin verilen sıkma yöntemini izleyin ve evrensel bir dönüş sayımı yapmayın.
- Çatlama, aşınma, çapraz dişlenme veya anormal direnç meydana gelirse montajı durdurun.
- Montajdan sonra gerekli sızıntı veya basınç testini yapın.
Boru Bağlantı Parçaları, Vanalar ve Flanşlara Uygulama
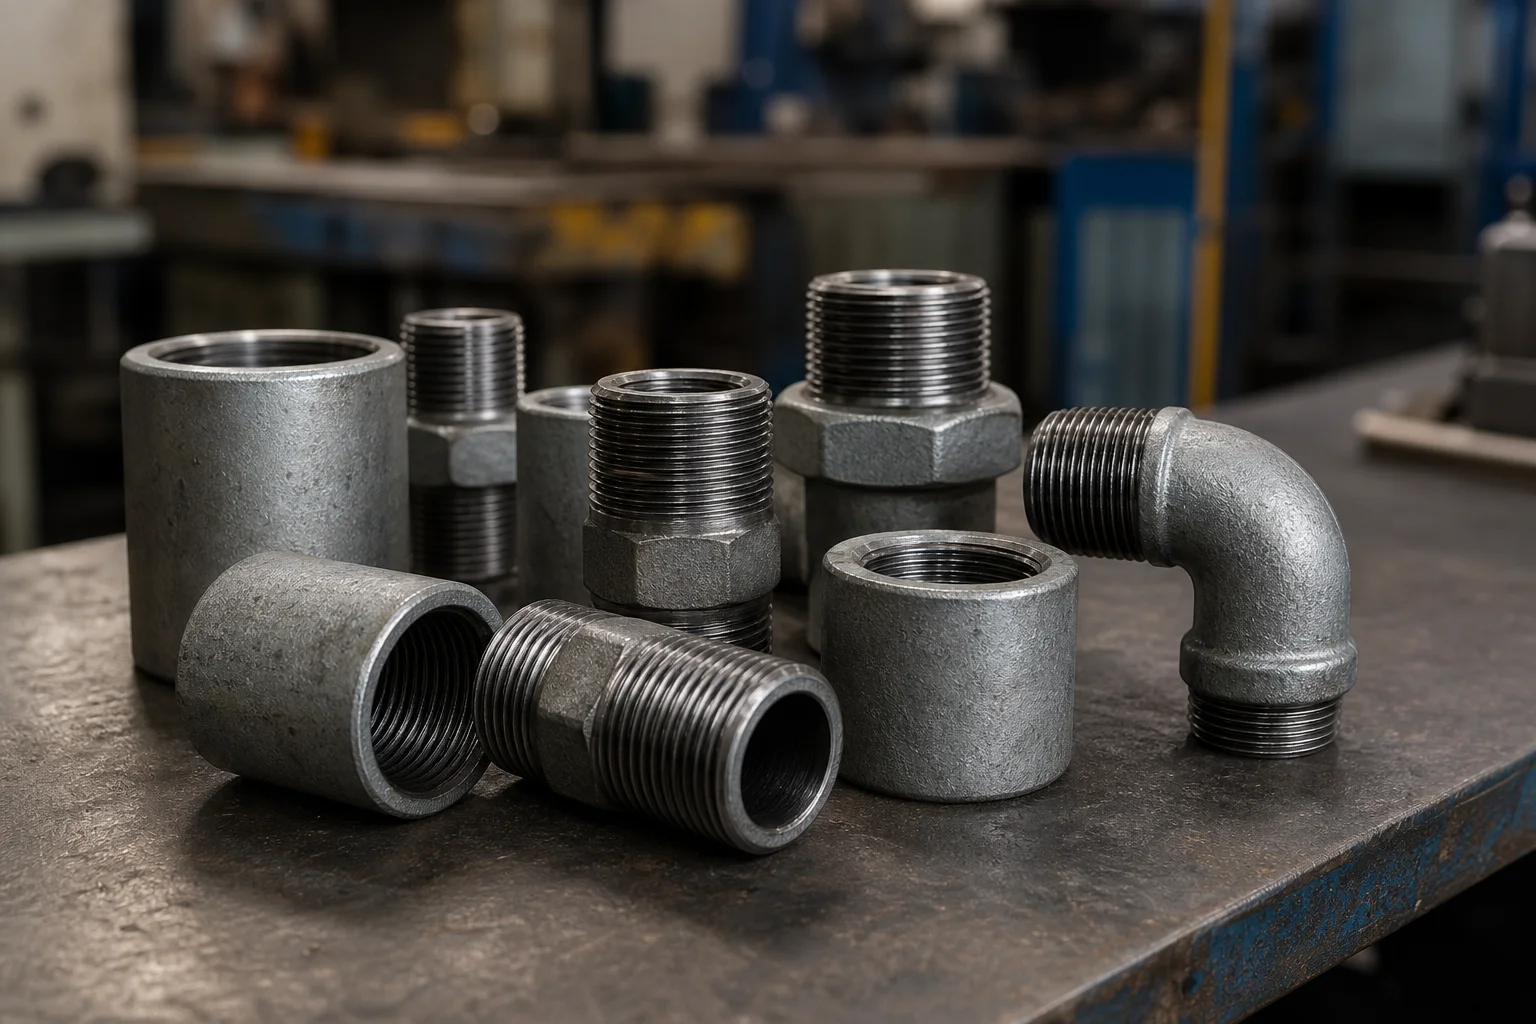
Dişli bağlantısı, dövme bağlantı parçalarını, dövülebilir demir bağlantı parçalarını, dişli flanşları, valf bağlantı noktalarını, cihaz bağlantılarını ve boru nipellerini etkiler. Küçük dişli bir valf, ağır dövme kaplinlere göre bağlantı noktası çevresinde daha az duvara sahip olabilir; bu nedenle aynı kurulum kuvveti, farklı hasar riskleri oluşturabilir.
Bir ucunda NPT, diğer ucunda BSP, metrik veya boru bağlantıları bulunan adaptörlerin her iki ucu için ayrı inceleme yapılması gerekir. Gaz, oksijen, buhar ve tehlikeli akışkanlar için onaylanmış montaj ve sızıntı testi prosedürü, başka bir servisten öğrenilen resmi olmayan kurallardan daha önemlidir.
SSS
Bir NPT bağlantı elemanı kaç tur devreye girmelidir?
Her boyut ve ürün için tek bir evrensel cevap yoktur. Geçerli diş standardını, ölçüleri ve onaylanmış montaj prosedürünü kullanın.
Daha fazla etkileşim daha iyi bir mühür anlamına mı geliyor?
Hayır. Aşırı kavrama boyut sorunlarına veya aşırı sıkmaya işaret edebilir ve bileşene zarar verebilir.
Kaliperler NPT göstergesinin yerini alabilir mi?
Kumpaslar tanımlamayı destekleyebilir ancak standart işlevsel veya referans ölçüm yönteminin yerini almazlar.
Sızdırmazlık maddesi kabul dönüşlerini değiştirmeli mi?
Sızdırmazlık maddesi montaj sürtünmesini ve konumunu etkiler; bu nedenle son sıkma işleminin onaylanmış ürün veya proje yöntemine göre yapılması gerekir.
Bir bağlantı parçası göstergeyi geçerse ancak sızıntı yaparsa ne olur?
Karşılık gelen dişleri, yüzey hasarını, sızdırmazlık malzemesini, hizalamayı, montaj yöntemini, basıncı, sıcaklığı ve servis uyumluluğunu inceleyin.
Sonraki Adımlar
Tam diş standardını, ölçüm yöntemini, sızdırmazlık malzemesini, montaj prosedürünü ve sızıntı testini denetim planına ekleyin. Daha fazla güç uygulamadan önce anormal etkileşimi araştırın.
Fiyat Teklifi İste


