
Обзор
Зацепление трубной резьбы — это осевое и вращательное зацепление между совместимыми наружной и внутренней резьбой до и после окончательной сборки. На него влияют тип резьбы, конусность, шаг, диаметр, усечение, покрытие, герметик, материал и производственные допуски. Фиксированное количество витков не является универсальным правилом приемки для каждой трубной резьбы.
Для систем NPT и других конических систем инспекторы часто отличают затягивание вручную от сборки с затягиванием гаечным ключом и используют специальные калибры для проверки функционального размера. Для параллельных резьб соединение может прилегать к шайбе, уплотнительному кольцу, заплечику или седлу вместо уплотнения за счет натяга резьбы.
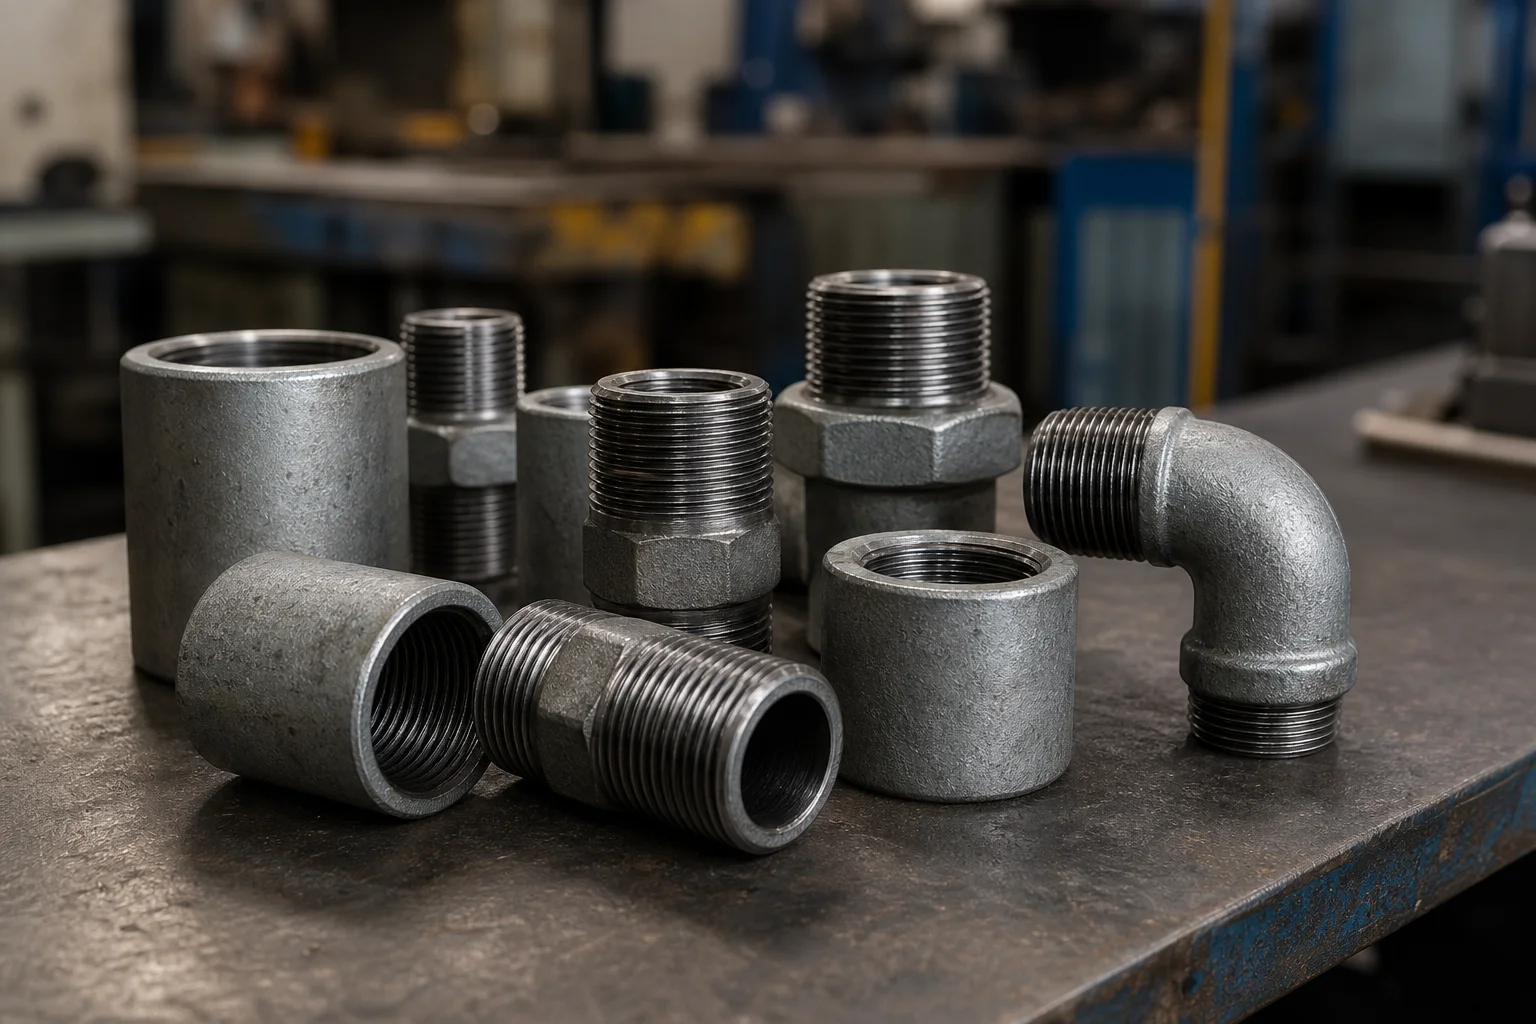
Почему это важно для компонентов труб
Слишком малое зацепление может снизить несущую способность и привести к недостаточному уплотнению. Чрезмерное зацепление может указывать на недостаточный размер наружной резьбы, слишком большой внутренний размер резьбы, повреждение резьбы или чрезмерную затяжку. Хрупкие литые фитинги и тонкие порты клапанов могут треснуть прежде, чем установщик заметит ненормальное сопротивление.
Количество витков также зависит от типа герметика, качества поверхности, толщины покрытия и начального положения резьбы. Производственный фитинг не следует использовать в качестве единственного контрольного калибра, поскольку обе сопрягаемые детали могут находиться за пределами допуска в направлении, которое кажется подходящим.
Таким образом, правильное зацепление – это сочетание соответствия размеров и контролируемой сборки. Испытание на герметичность по-прежнему необходимо, поскольку манометр не позволяет оценить каждый дефект поверхности, состояние герметика или влияние эксплуатации.
Методы, параметры или процесс
Оцените зацепление в три этапа: определите резьбу, проверьте изготовленную резьбу и проконтролируйте окончательную сборку.
| Этап | Вопрос | Контроль |
|---|---|---|
| Идентификация | Обе детали имеют одинаковую систему резьбы и номинальный размер? | Чертеж, маркировка, шаг, конусность и проверка профиля. |
| Производственный контроль | Функциональные размеры находятся в допустимых пределах? | Правильная калиброванная пробка или кольцевой калибр. |
| Ручная сборка | Где заканчивается чистое затягивание вручную? | Ссылка, определяемая процедурой, а не принудительная сборка |
| Окончательная затяжка | Какое дополнительное вращение или крутящий момент разрешено? | Процедура сборки производителя или проекта |
| Герметик | Соответствует ли товар резьбе и сервису? | Утвержденный технический паспорт и инструкции по применению |
| Тест на утечку | Соответствует ли готовое соединение требованиям испытаний? | Утвержденная процедура измерения давления или утечки |
| Документация | Можно ли отследить ненормальное взаимодействие? | Идентификатор датчика, оператор, результат, номер соединения, корректирующие действия |
Контрольный список поставщиков и проверок
- Подтвердите обозначение резьбы, номинальный размер, пол, коническую или параллельную форму и стандарт.
- Очистите резьбу перед калибровкой или пробной сборкой.
- Используйте калиброванный калибр, предназначенный для конкретного семейства резьбы.
- Осмотрите начала, гребни, корни, заусенцы, вибрацию, разрывы и наросты покрытия.
- Не используйте производственную сопрягаемую деталь в качестве единственного габаритного калибра.
- Записывайте положение затяжки вручную только в том случае, если это предусмотрено утвержденной процедурой.
- Нанесите указанный герметик, не загрязняя канал потока.
- Следуйте разрешенному методу затяжки и не гонитесь за универсальным количеством оборотов.
- Прекратите сборку, если возникнет растрескивание, истирание, поперечная резьба или ненормальное сопротивление.
- После сборки выполните необходимые испытания на герметичность или давление.
Применение для трубопроводной арматуры, клапанов и фланцев
Зацепление резьбы влияет на кованые фитинги, фитинги из ковкого железа, резьбовые фланцы, порты клапанов, соединения приборов и трубные ниппели. Небольшой резьбовой клапан может иметь меньшую стенку вокруг порта, чем тяжелая кованая муфта, поэтому одно и то же усилие при установке может привести к разным рискам повреждения.
Переходники с NPT на одном конце и BSP, метрическими или трубными соединениями на другом требуют отдельной проверки на каждом конце. Для газа, кислорода, пара и опасных жидкостей утвержденная процедура сборки и проверки на герметичность важнее неформальных правил, полученных в другой службе.
Часто задаваемые вопросы
Сколько оборотов должен сделать фитинг NPT?
Не существует единого универсального ответа для каждого размера и продукта. Используйте применимый стандарт резьбы, калибры и утвержденную процедуру сборки.
Означает ли большее взаимодействие лучшую печать?
Нет. Чрезмерное зацепление может указывать на проблемы с размерами или чрезмерную затяжку и может привести к повреждению компонента.
Могут ли штангенциркули заменить манометр NPT?
Штангенциркули могут поддерживать идентификацию, но они не заменяют стандартный функциональный или эталонный метод измерения.
Стоит ли герметику менять приемочные обороты?
Герметик влияет на трение и положение сборки, поэтому окончательная затяжка должна соответствовать утвержденному методу продукта или проекта.
Что делать, если фитинг проходит манометр, но протекает?
Проверьте сопрягаемую резьбу, повреждение поверхности, состояние герметика, выравнивание, метод сборки, давление, температуру и совместимость с эксплуатацией.
Следующие шаги
Добавьте в план проверки точный стандарт резьбы, метод калибра, герметик, процедуру сборки и испытание на утечку. Прежде чем применять большее усилие, исследуйте ненормальное зацепление.
Запросить цену


