
Overzicht
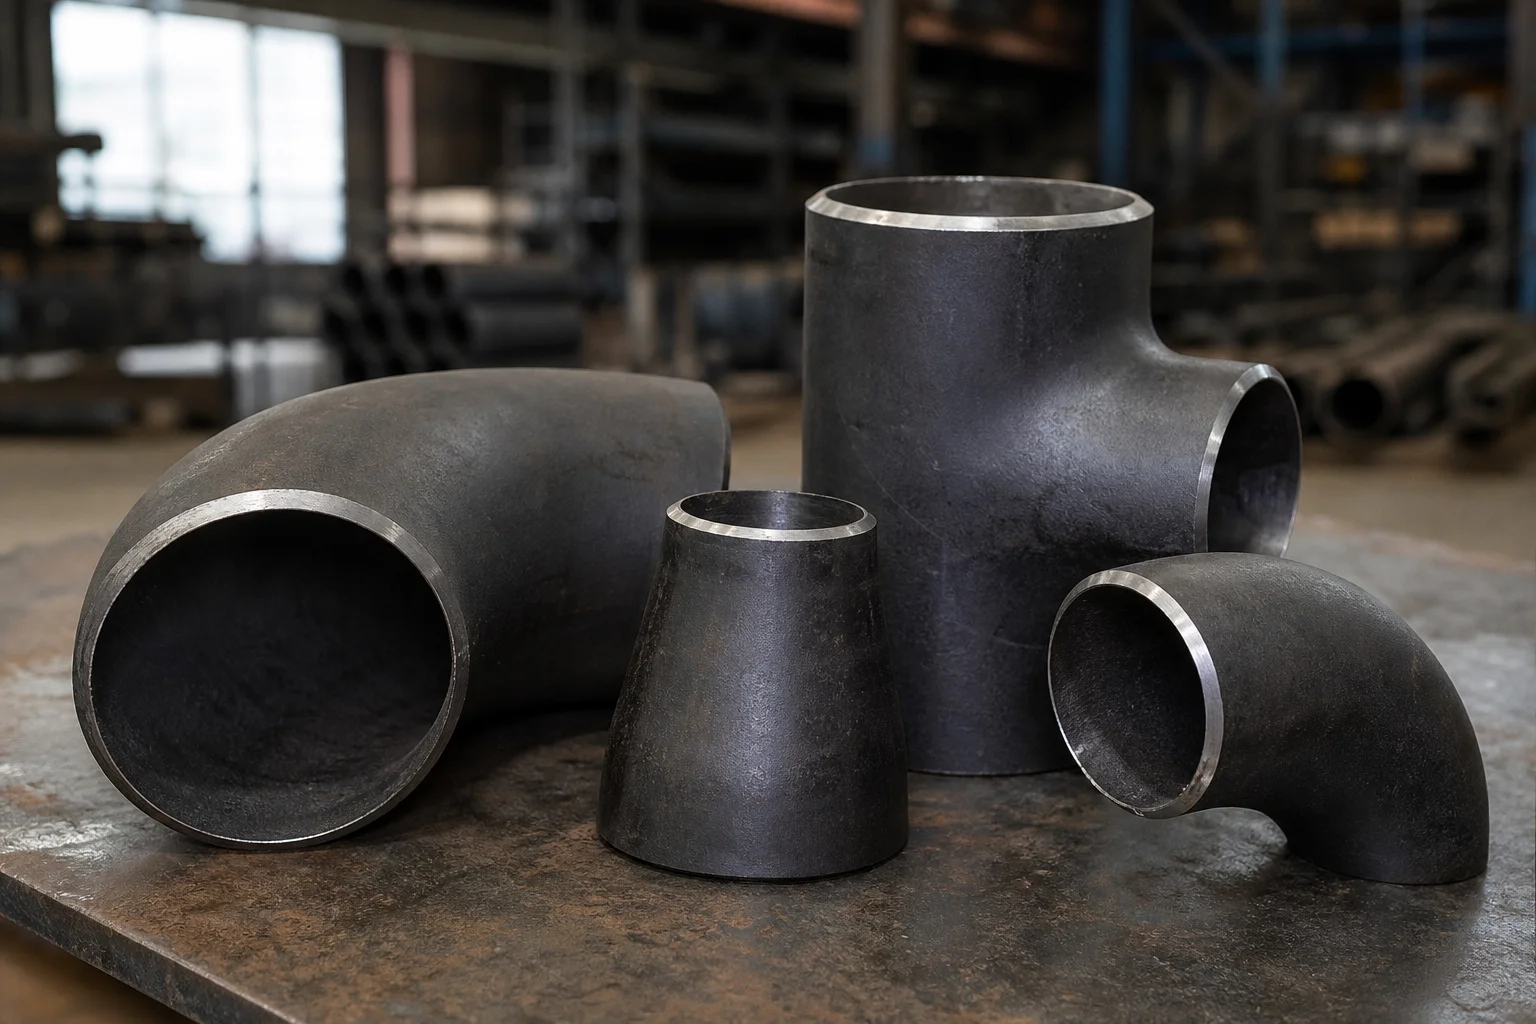
Koolstofstalen buisfittingen verbinden, leiden, vertakken, verkleinen of sluiten koolstofstalen leidingsystemen. Veel voorkomende producten zijn onder meer stomplasellebogen, T-stukken, verloopstukken en doppen; gesmede fittingen met lasmof of schroefdraad; flenzen; takbeslag; en verzonnen specials. Een technisch volledige bestelling moet de productvorm, materiaalspecificatie en -kwaliteit, nominale maat, wanddikte of drukklasse, maatnorm, productiemethode, servicevoorwaarden, inspectie, coating, markering en certificering identificeren.
De uitdrukking “fittingen van koolstofstaal” heeft geen betrekking op een materiaalsoort. Er wordt ook niet vastgesteld of een product is gesmeed, gesmeed, gegoten, gelast of vervaardigd. Kopers moeten voorkomen dat “zachtstalen fittingen”, ASTM-aanduidingen, EN-kwaliteiten en nationale kwaliteiten als automatische equivalenten worden behandeld. De juiste specificatie is afhankelijk van het fittingtype, de productieroute, de leidingcode en de projectlijnklasse.
Waarom het belangrijk is voor pijpcomponenten
Koolstofstaal wordt veel gebruikt omdat het praktische sterkte, lasbaarheid, beschikbaarheid en kosten biedt voor veel industriële diensten. Dezelfde brede materiaalfamilie kan echter zeer verschillende producten omvatten. Een stomplasverloopstuk gevormd uit gesmeed materiaal, een gesmede moflaselleboog, een uit platen vervaardigd T-stuk en een gegoten fitting met schroefdraad kunnen allemaal informeel worden omschreven als koolstofstaal, maar ze delen niet dezelfde productiecontroles of standaardvereisten.
Het bestellen van de verkeerde productvorm kan problemen veroorzaken met de lasbaarheid, afmetingen, drukontwerp, impacteigenschappen, corrosietolerantie, warmtebehandeling of documentatie. Een leverancier kan een visueel vergelijkbaar artikel citeren dat niet kan worden geaccepteerd volgens de projectspecificatie. Daarom moet de materiaalaanduiding gekoppeld zijn aan het exacte componenttype.
Koolstofstalen buisfittingen hebben ook een wisselwerking met leidingschema's, klepuiteinden, flensboringen, aftakkingsgeometrie en veldlassen. Een juiste eindvoorbereiding en wandaanpassing verminderen montageproblemen. Dankzij de juiste traceerbaarheid kan het projectteam het geïnstalleerde item koppelen aan de warmte- of partijdocumentatie.
Methoden, parameters of proces
Welke soorten koolstofstalen fittingen worden doorgaans geleverd?
| Productgroep | Typische voorbeelden | Belangrijkste bestelbasis |
|---|---|---|
| Gesmeed stuiklasfittingen | Ellebogen met lange en korte straal, T-stukken, verloopstukken, doppen | Nominale maat, eindwand, maatnorm, materiaalspecificatie |
| Gesmede fittingen | Socket-weld ellebogen en T-stukken, schroefdraadfittingen, koppelingen, verbindingen, aftakkingen | Grootte, drukklasse, eindtype, materiaalkwaliteit, maatnorm |
| Flenzen | Lasnek, slip-on, socket-weld, schroefdraad, blind, lap-joint en speciale flenzen | Maat, klasse of PN, bekleding, boring, materiaal, standaard |
| Gefabriceerde fittingen | Grote T-stukken, zijstukken, verloopstukken, bochten, speciale spruitstukken | Goedgekeurde tekening, plaat- of buismateriaal, lasdetails, NDO en ontwerpbasis |
| Filiaalbeslag | Weldolets, sockolets, threadolets en andere aftakverbindingen | Headergrootte, takgrootte, klasse of muur, contour, materiaal en ontwerpstandaard |
Een productnaam moet worden uitgebreid tot een volledige lijnbeschrijving. Een koolstofstalen elleboog vereist bijvoorbeeld hoek, straal, nominale maat, eindwanddikte of schema, materiaalkwaliteit, maatnorm, eindvoorbereiding, hoeveelheid en inspectie-eisen.
Waarin verschillen naadloze, gelaste, gesmede en gefabriceerde fittingen?
Met ‘naadloos’ wordt doorgaans een fitting bedoeld die is vervaardigd zonder een langslasnaad in het afgewerkte lichaam. Met “gelast” kan een fitting worden bedoeld die is gevormd uit gelaste buizen of platen, of een fitting met een of meer productienaden. ‘Gesmeed’ beschrijft een product dat is gevormd uit vervalst materiaal. ‘Gefabriceerd’ beschrijft een samenstel dat is vervaardigd uit buizen, platen, fittingen of vormstukken die door middel van lassen met elkaar zijn verbonden.
Deze termen zijn op zichzelf geen kwaliteitsranglijst. De geschiktheid hangt af van de toepasselijke materiaalspecificatie, maatnorm, ontwerpregels, productieprocedure, warmtebehandeling, onderzoek en service. Een goed ontworpen en geïnspecteerde gefabriceerde fitting kan de goedgekeurde oplossing zijn voor een grote of niet-standaard maat. Een naadloze aansluiting is niet automatisch acceptabel als de materiaalkwaliteit, wanddikte, afmetingen of documentatie verkeerd zijn.
Kopers moeten de leverancier vragen om de productieroute en eventuele lasnaden te identificeren. Als naadonderzoek of documentatie van de lasprocedure vereist is, vermeld dit dan in de offerteaanvraag.
Welke materiaalkwaliteiten kunnen worden gespecificeerd?
Projectspecificaties kunnen verschillende koolstofstaalkwaliteiten vereisen, afhankelijk van productvorm en service. Veel voorkomende voorbeelden uit de sector zijn onder meer de soorten smeedfittingen, smeedstukken, plaatkwaliteiten, pijpkwaliteiten, lagetemperatuurkwaliteiten en EN-goedgekeurde drukstaalsoorten. De exacte aanduiding moet worden overgenomen uit de goedgekeurde lijnklasse of materiaalaanvraag.
ASTM A234 WPB wordt vaak gevraagd voor stomplasfittingen van gesmeed koolstofstaal, terwijl ASTM A105 vaak wordt aangevraagd voor gesmede leidingcomponenten. Deze voorbeelden mogen niet worden gegeneraliseerd naar elke fitting, flens, temperatuurbereik of project. Gebruik bij lage temperaturen, zuur gebruik, hogere sterkte, impacttests of speciale warmtebehandeling kunnen een andere kwaliteit of aanvullende eis vereisen.
‘Zacht staal’ is een brede commerciële uitdrukking. Het bewijst niet dat wordt voldaan aan de materiaalspecificatie voor drukleidingen. Op dezelfde manier mogen P235GH, P265GH, ASTM A234 WPB, ASTM A105 en Chinese of GOST-kwaliteiten niet als directe equivalenten worden behandeld zonder een gedocumenteerde technische beoordeling. Chemische samenstelling, mechanische eigenschappen, warmtebehandeling, diktebereik, productvorm en testvereisten moeten worden vergeleken.
Welke maat- en materiaalnormen moeten worden bevestigd?
Voor in de fabriek vervaardigde stomplasfittingen is ASME B16.9 een gebruikelijke maatreferentie wanneer het project het ASME-systeem gebruikt. Voor gesmede moflas- en schroefdraadfittingen mag ASME B16.11 worden gebruikt. Voor flenzen binnen het toepasselijke toepassingsgebied mag ASME B16.5 worden gebruikt. Deze normen vervangen niet de materiaalspecificatie, leidingcode of projectlijnklasse.
Europese, ISO, DIN, EN, GOST, JIS en andere systemen gebruiken verschillende productdefinities en aanduidingsmethoden. Combineer geen materiaalkwaliteit van het ene systeem, afmetingen van een ander systeem en een drukaanduiding van een derde systeem, tenzij het project deze combinatie expliciet goedkeurt.
Op de inkooporder dient het standaardnummer en de gewenste editie te worden vermeld. Als de editie of standaard ontbreekt, gebruik dan[verificatie vereist]. Voeg voor aangepaste fittingen een goedgekeurde tekening toe en identificeer de ontwerpbasis, maattoleranties, materiaal, lasvereisten, warmtebehandeling en onderzoek.
Welke invloed hebben afmetingen, planning, wanddikte en drukklasse op de bestelling?
Stomplasfittingen worden normaal gesproken op de buis afgestemd op basis van hun nominale maat en eindwanddikte. Een schemaaanduiding kan nuttig zijn, maar de werkelijke wandvereisten moeten worden gecontroleerd als er sprake is van corrosietolerantie, bewerking, eindovergangen of speciale schema's. Verloopstukken en reduceer-T-stukken vereisen meer dan één maat. Elk uiteinde of elke tak moet worden vermeld.
Gesmede fittingen worden gewoonlijk gerangschikt op nominale maat, eindtype en drukklasse. Draad- en moflasklassen zijn productspecifieke aanduidingen en mogen niet worden verward met flensklassen of leidingschema's. Voor flenzen zijn afmetingen, drukklasse of PN, bekleding, boring of passend schema, indien van toepassing, en materiaal vereist.
De drukgeschiktheid wordt niet alleen door de fittingnaam bepaald. De leidingcode, componentstandaard, materiaal, ontwerptemperatuur, corrosietolerantie, lasverbinding en aangesloten componenten zijn allemaal van belang. De projectingenieur moet de beoordelingsbasis bevestigen.
Welke oppervlaktebehandelingen en corrosiebeschermingsopties zijn beschikbaar?
Koolstofstaal kan blank, geolied, geverfd, gecoat, verzinkt of met een projectspecifiek corrosiebeschermingssysteem worden geleverd. Tijdelijke shopprimer is niet hetzelfde als een definitieve servicecoating. Zwarte walshuid of een donker oppervlak is geen bewijs van materiaalkwaliteit.
Specificeer of de coating tijdelijk of permanent is, de voorbereiding van het oppervlak, het coatingsysteem, de dikte van de droge laag, indien van toepassing, de kleur, de niet-gecoate lasgebieden, de vereiste verzinking, de bijwerkmethode en, indien nodig, vakantie- of hechtingstests. Interne coatings vereisen speciale aandacht voor vloeistofcompatibiliteit, uitharding, dikte, eindmaskering en inspectie.
Voor ondergrondse, maritieme, vochtige, chemische of hoge temperaturen moet corrosiebescherming worden geselecteerd als onderdeel van het systeemontwerp. Een passende coating moet compatibel zijn met de aangrenzende buis, het veldverbindingssysteem, het lasproces en de bedrijfstemperatuur.
Leveranciers- en inspectiechecklist
- Bevestig het fittingtype, de hoek, de radius, de rungrootte, de aftakkingsgrootte, de reducerende richting en de eindverbinding.
- Bevestig materiaalspecificatie, kwaliteit, productvorm, warmtebehandeling en eventuele impact- of hardheidsvereisten.
- Controleer de buitendiameter, eindwand, hart-tot-eindafmetingen, afschuining, boring, mof, draad, flensboring en bekleding, indien van toepassing.
- Controleer de traceerbaarheid van de hitte of de partij aan de hand van het materiaaltestcertificaat.
- Identificeer productienaden en verifieer de vereiste onderzoeksgegevens.
- Bevestig dat de visuele staat, lamineringen, scheuren, overlappingen, aanslag, deuken en eindschade binnen de acceptatiebasis vallen.
- Controleer de inhoud, duurzaamheid, overdrachtsmethode en traceerbaarheid van de markering na het coaten.
- Controleer de coating- of galvanisatievereisten, inclusief beschermde lasuiteinden.
- Bevestig de vereiste inspectiedocumenten, release-opmerkingen, testrapporten en certificaattype.
- Controleer de verpakking op afschuiningsbescherming, flensvlakbescherming, draaddoppen, scheiding door hitte of regelitem, en zeewaardige verzending waar nodig.
Vraag geen “volledige inspectie” aan zonder deze te definiëren. Vermeld de dekking van de dimensionale inspectie, visuele acceptatie, NDO-methode en -omvang, mechanisch testen, coatinginspectie, documentbeoordeling, getuigenpunten van derden en geldende acceptatiecriteria.
Toepassing op pijpfittingen, kleppen en flenzen
Koolstofstalen fittingen worden gewoonlijk geïnstalleerd tussen koolstofstalen buizen, flenzen en kleppen, maar de compatibiliteit moet bij elke verbinding worden geverifieerd. Een flensboring met lasnek moet passen bij de buiswand en fittingovergang. Een stomplasklepuiteinde moet overeenkomen met de buitendiameter, wand, afschuining en materiaalgroep. Een klep met schroefdraad kan niet veilig worden aangesloten door een zwarte schroefdraadfitting te kiezen die toevallig ingrijpt.
Verloopstukken die in de buurt van pompen of kleppen worden geïnstalleerd, moeten de leidingindeling en het hydraulisch ontwerp volgen. Oriëntatie kan van invloed zijn op de afvoer, luchtophoping, het risico op cavitatie en het onderhoud. T-stukken en aftakkingsfittingen moeten passen bij het aftakkingsontwerp en de versterkingsaanpak. Gefabriceerde headers vereisen goedgekeurde tekeningen en lasonderzoeksvereisten.
Verschillende materialen kunnen galvanische problemen, lasproblemen of thermische uitzetting met zich meebrengen. Wanneer koolstofstaal roestvrij staal, gelegeerd staal, beklede buizen of niet-metalen buizen verbindt, moet het overgangsontwerp worden beoordeeld door de projectingenieur. Continuïteit van de coating en elektrische isolatie kunnen ook vereist zijn.
Veelgestelde vragen
Zijn koolstofstalen fittingen en zachtstalen fittingen hetzelfde?
Niet noodzakelijkerwijs. Zacht staal is een brede commerciële omschrijving. Bestellingen voor drukleidingen moeten een goedgekeurde materiaalspecificatie en kwaliteit vermelden voor de exact passende productvorm.
Wat is het verschil tussen een gesmede fitting en een stomplasfitting?
Gesmede fittingen worden vervaardigd uit gesmeed materiaal en maken vaak gebruik van moffel- of draadeinden in gedefinieerde klassen. Stomplasfittingen zijn voorbereid om rechtstreeks op de buis te lassen en worden gewoonlijk besteld op nominale maat en eindwanddikte. De toepasselijke normen en servicelimieten verschillen.
Kan ASTM A105 worden gebruikt voor alle koolstofstalen fittingen?
Nee. ASTM A105 wordt gewoonlijk geassocieerd met gesmede koolstofstalen leidingcomponenten, maar dit mag niet worden aangenomen voor gesmeed stomplasfittingen, gefabriceerde fittingen, elk temperatuurbereik of elk project.
Is Schedule 40 voldoende informatie voor een passende bestelling?
Nee. Vermeld de nominale maat, het producttype, het materiaal, de maatnorm, de eindaansluiting, de daadwerkelijke of vereiste eindwand, het aantal en de inspectie-eisen. Voor het verkleinen van producten identificeert u alle eindmaten.
Welke certificaten moeten worden aangevraagd?
Het vereiste certificaattype is afhankelijk van het project. Kopers vragen vaak om materiaaltestcertificaten, warmtebehandelingsrapporten, indien van toepassing, maatrapporten, NDO-rapporten, coatingrapporten en een conformiteitscertificaat. Definieer de documentstandaard en inhoud in de inkooporder.
Volgende stappen
Stuur een offerteaanvraag voor regelitems met daarin het fittingtype, de hoek- of aftakking, nominale maat, schema of eindwand, materiaalspecificatie en -kwaliteit, maatstandaard en editie, productieroute, hoeveelheid, coating, markering, inspectie, certificaattype, verpakking, leveringslocatie en vereiste datum. Voeg tekeningen toe voor gefabriceerde of niet-standaardproducten en markeer onopgeloste materiaalequivalentie of standaardvragen als[verificatie vereist].
Vraag een offerte aan


