
概述
管螺纹啮合是指最终组装前后兼容的外螺纹和内螺纹之间的轴向和旋转啮合。它受到螺纹类型、锥度、螺距、直径、截断、涂层、密封剂、材料和制造公差的影响。固定圈数并不是每个管螺纹的普遍接受规则。
对于 NPT 和其他锥形系统,检查员经常区分用手拧紧的接合和扳手拧紧的装配,并使用特定于标准的量规来验证功能尺寸。对于平行螺纹,接头底部可能抵靠垫圈、O 形圈、台肩或阀座,而不是通过螺纹干涉进行密封。
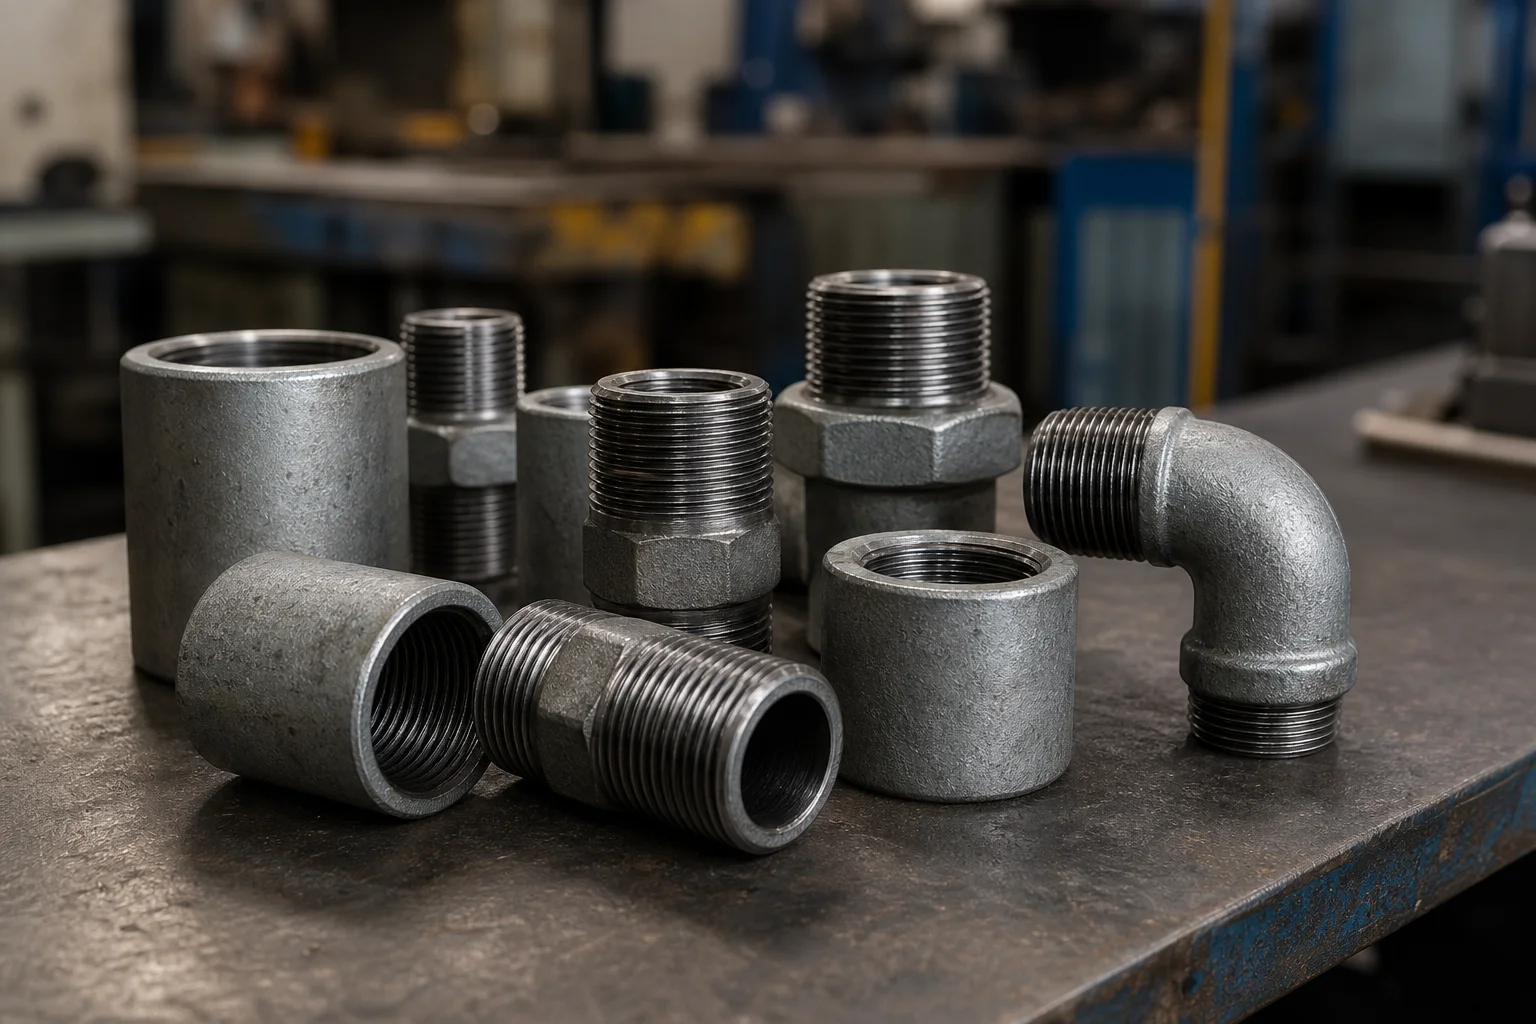
为什么它对管道组件很重要
接合太少会降低负载能力并留下不充分的密封路径。过度啮合可能表明外螺纹尺寸过小、内螺纹尺寸过大、螺纹损坏或过度拧紧。在安装人员注意到异常阻力之前,脆性铸造配件和薄阀口可能会破裂。
圈数也会随着密封剂类型、表面光洁度、涂层厚度和螺纹起始位置的变化而变化。生产配件不应用作唯一的检查量规,因为两个配合零件可能在看似配合的方向上超出公差。
因此,正确的接合是尺寸一致性和受控组装的结合。泄漏测试仍然是必要的,因为仪表无法评估每个表面缺陷、密封剂状况或使用效果。
方法、参数或过程
分三个阶段评估啮合度:识别螺纹、验证制造的螺纹以及控制最终装配。
| 阶段 | 问题 | 控制 |
|---|---|---|
| 鉴别 | 两个零件是否具有相同的螺纹系统和标称尺寸? | 绘图、标记、螺距、锥度和轮廓检查 |
| 制造检验 | 功能尺寸是否在限制范围内? | 正确校准的塞规或环规 |
| 手工组装 | 干净的手紧接合在哪里停止? | 程序定义参考,不强制组装 |
| 最终拧紧 | 允许什么额外的旋转或扭矩? | 制造商或项目组装程序 |
| 密封剂 | 产品是否适合线程和服务? | 批准的数据表和应用说明 |
| 泄漏测试 | 完成的接头是否满足测试要求? | 批准的压力或泄漏程序 |
| 文档 | 是否可以追踪异常参与情况? | 仪表 ID、操作员、结果、接头编号、纠正措施 |
供应商和检验清单
- 确认螺纹名称、公称尺寸、螺纹、锥度或平行形式以及标准。
- 在测量或试装配之前清洁螺纹。
- 使用专为精确螺纹系列设计的校准量规。
- 检查起点、波峰、根部、毛刺、颤动、撕裂和涂层堆积。
- 请勿使用生产配合零件作为唯一的尺寸测量仪。
- 仅在批准的程序使用时记录手紧位置。
- 在不污染流路的情况下涂抹指定的密封剂。
- 遵循允许的拧紧方法,不要追求通用圈数。
- 如果出现裂纹、磨损、错扣或电阻异常,请停止组装。
- 组装后执行所需的泄漏或压力测试。
应用于管件、阀门和法兰
螺纹啮合会影响锻造配件、可锻铸铁配件、螺纹法兰、阀门端口、仪表连接和管接头。与重型锻造接头相比,小型螺纹阀门的端口周围壁可能更小,因此相同的安装力会产生不同的损坏风险。
一端带有 NPT 且另一端带有 BSP、公制或管连接的适配器需要对每一端进行单独检查。对于气体、氧气、蒸汽和危险液体,批准的组装和泄漏测试程序比从其他服务部门学到的非正式规则更重要。
常问问题
NPT 接头应接合多少圈?
对于每种尺寸和产品,没有一个通用的答案。使用适用的螺纹标准、量规和批准的装配程序。
更多的参与是否意味着更好的密封?
不会。过度接合可能表明存在尺寸问题或过度拧紧,并可能损坏组件。
卡尺可以代替 NPT 压力表吗?
卡尺可以支持识别,但它们不能取代标准功能或参考量规方法。
密封剂是否应该改变验收轮次?
密封剂会影响装配摩擦和位置,这就是为什么最终拧紧必须遵循批准的产品或项目方法的原因。
如果接头通过了压力表但泄漏怎么办?
检查配合螺纹、表面损伤、密封剂、对准、装配方法、压力、温度和服务兼容性。
下一步
将准确的螺纹标准、量规方法、密封剂、装配程序和泄漏测试添加到检查计划中。在施加更大的力之前调查异常接合。
索取报价


