
Descripción general
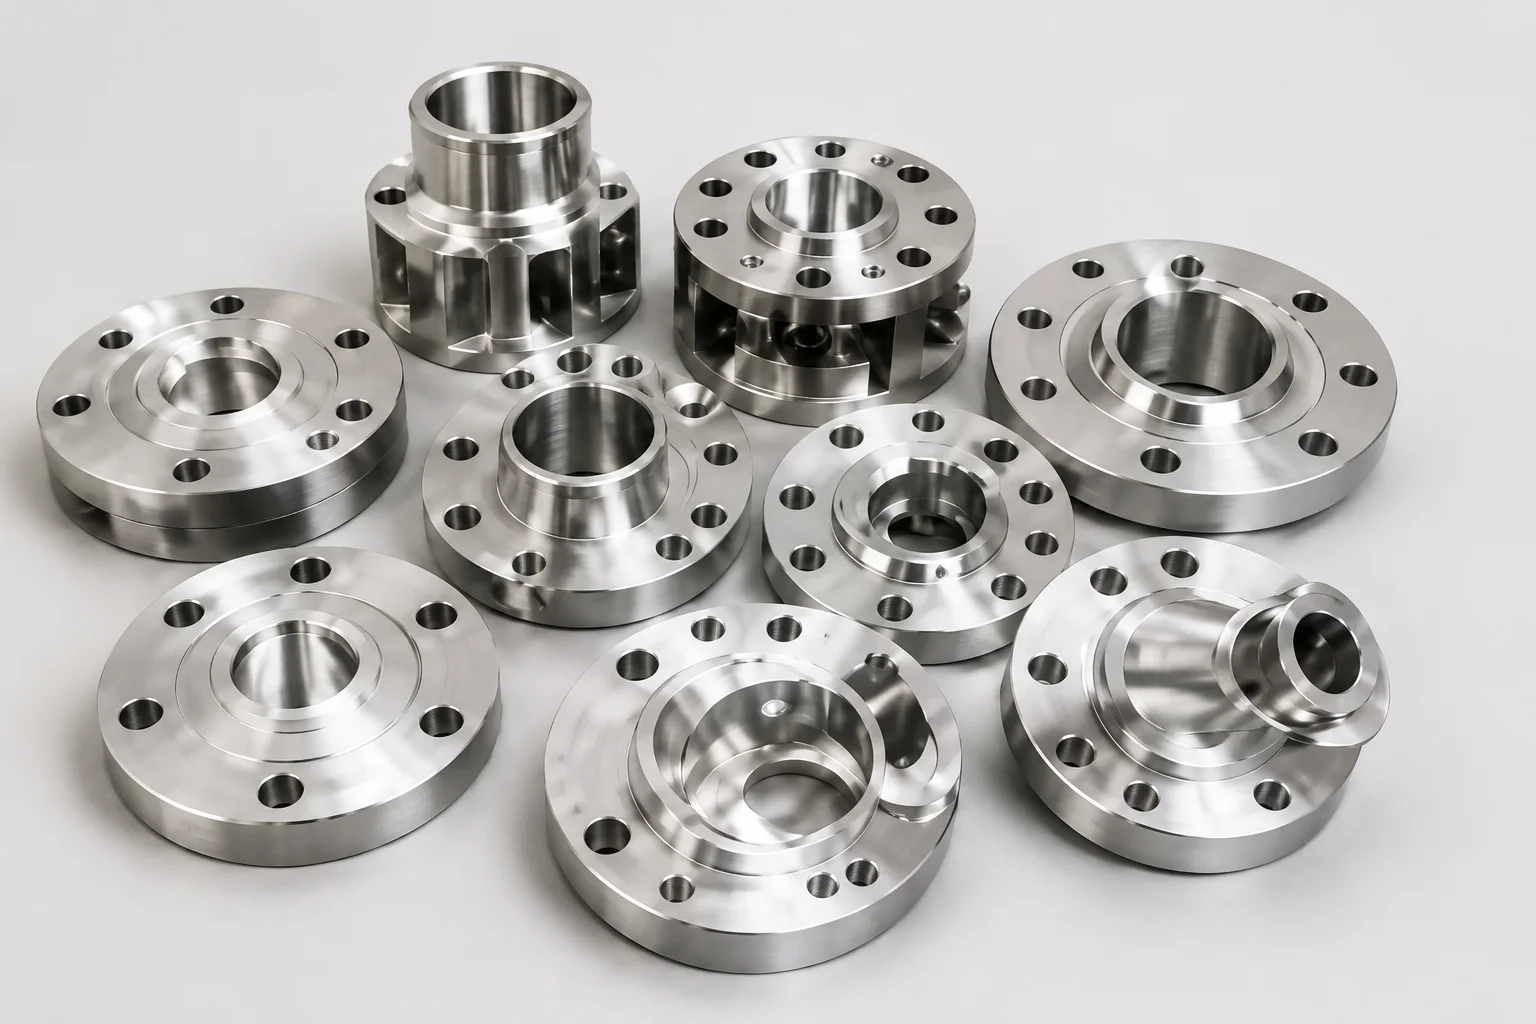
La soldadura de revestimiento deposita una capa resistente a la corrosión o al desgaste sobre un sustrato estructural de menor costo. En aplicaciones de tuberías, se puede aplicar una capa de soldadura a las caras y orificios de las bridas, cuerpos de válvulas, accesorios, boquillas, interiores de tuberías y piezas de transición. La superposición no es simplemente una capa cosmética de acero inoxidable. Debe lograr la química, solidez, espesor, condición de la superficie y adhesión al sustrato especificados.
La orden de compra debe indicar el grado del sustrato, la aleación de recubrimiento, el espesor mínimo del acabado, el área cubierta, el margen de mecanizado, los límites químicos o de ferrita, la secuencia del tratamiento térmico, el examen y los criterios de aceptación.
Por qué es importante para los componentes de tuberías
La primera capa superpuesta se diluye con el sustrato, por lo que su química depositada puede diferir significativamente de la del alambre o tira de relleno. Es posible que se necesiten varias capas o una capa amortiguadora antes de que la superficie acabada alcance la composición de aleación especificada. La entrada de calor y la colocación de las perlas también afectan el agrietamiento, la distorsión, la ferrita y la tensión residual.
La superposición puede ocultar defectos del sustrato si el examen no se realiza en las etapas correctas. El mecanizado puede eliminar demasiados depósitos de las esquinas, orificios, ranuras de juntas o superficies de sellado. El PWHT posterior puede cambiar la dureza, las zonas de dilución y el comportamiento de corrosión.
Para válvulas y bridas, las tolerancias dimensionales después del recubrimiento y el mecanizado son tan importantes como la solidez de la soldadura. Un depósito de apariencia perfecta es inaceptable si la geometría del orificio, el revestimiento, la ranura o el asiento son incorrectas.
Métodos, parámetros o proceso
Un plan de revestimiento debe controlar la secuencia completa desde la inspección del sustrato hasta el mecanizado final.
| Escenario | Parámetro clave | Verificación |
|---|---|---|
| Preparación del sustrato | Identidad del material, limpieza, estado de la superficie. | MTC, PMI, VT, MT/PT o UT según lo especificado |
| Calificación del procedimiento | Proceso, consumibles, posición, aporte de calor, capas. | WPS/PQR calificado y maqueta cuando sea necesario |
| control de dilución | Química de la primera capa y química de la superficie final. | Plano de capas, análisis químico, método PMI. |
| Control térmico | Precalentamiento, entre pasadas, secuencia de cuentas, PWHT | Registros de temperatura y secuencia aprobada. |
| Geometría del depósito | Cobertura, espesor mínimo, superposición, bordes. | Mapeo y medición de espesor. |
| Mecanizado | Orificio, revestimiento, ranura, asiento y transición terminados | Informe dimensional y control de acabado superficial. |
| Examen | Grietas, falta de fusión, porosidad, defectos de unión. | Pruebas de PT, UT, química, ferrita, dureza o corrosión |
Lista de verificación de inspección y proveedores
- Confirme las designaciones del sustrato y la aleación de recubrimiento antes de la calificación del procedimiento.
- Defina el espesor mínimo de superposición terminada en lugar de solo el espesor depositado.
- Mapee las áreas que requieren superposición, incluidas las transiciones y los márgenes de mecanizado.
- Controle el almacenamiento del metal de aportación, la identidad de los lotes, el gas de protección y el gas de respaldo.
- Supervise la dilución, el aporte de calor, la temperatura entre pasadas y la secuencia de perlas.
- Realice el examen requerido del sustrato antes de que la superposición oculte la superficie.
- Defina la inspección después de cada capa cuando el proyecto requiera una aceptación por etapas.
- Verifique la química final o PMI en la superficie terminada usando un método aprobado.
- Inspeccione las superficies de sellado mecanizadas, los orificios, las esquinas y los bordes de transición para detectar un espesor insuficiente.
- Mantenga rastreables los registros de WPS, soldadores, consumibles, exámenes, tratamientos térmicos y mecanizado.
Aplicación a accesorios de tuberías, válvulas y bridas
La superposición de bridas puede proteger el orificio húmedo y el área de asiento de la junta mientras retiene un cuerpo de acero al carbono. Los cuerpos de válvulas pueden recibir recubrimientos en asientos, cavidades y conexiones finales. Las tuberías y accesorios se pueden recubrir internamente cuando la construcción de aleación sólida no es económica.
Las transiciones de superposición en los extremos de la soldadura necesitan atención especial porque la soldadura en campo puede volver a fundir o diluir la capa resistente a la corrosión. El diseño de la junta debe indicar si la soldadura en obra se realiza al sustrato, al recubrimiento o a una transición calificada. Cualquier PWHT final debe ser compatible tanto con el sustrato como con la superposición.
Preguntas frecuentes
¿La superposición de soldadura es lo mismo que la placa revestida?
No. La capa de soldadura se deposita mediante soldadura. Las placas revestidas o los tubos revestidos se pueden producir mediante otros procesos de unión. Sus interfaces y métodos de inspección difieren.
¿Por qué se utilizan varias capas superpuestas?
La primera capa se diluye con el sustrato. Las capas adicionales pueden lograr la química y el espesor de la superficie final especificados.
¿Puede el PMI confirmar la calidad de la superposición?
PMI puede respaldar la verificación de aleaciones, pero es posible que no evalúe todos los elementos, la profundidad de dilución, la unión, las grietas o el espesor mínimo.
¿Se debe aplicar la superposición antes o después de PWHT?
La secuencia depende del sustrato, la aleación de recubrimiento, la calificación del procedimiento, el código y los requisitos del proyecto. Debe acordarse antes de la producción.
¿Cuál es el error de adquisición más común?
Especificando sólo un nombre de aleación sin espesor acabado, mapa de cobertura, controles de dilución, mecanizado y pruebas de aceptación.
Próximos pasos
Emita un plano de superposición y un plan de inspección con requisitos de sustrato, aleación, espesor de acabado, área cubierta, secuencia de capas, PWHT, mecanizado, química, ferrita, dureza y NDE.
Solicitar una cotización


