
Panoramica
La saldatura di rivestimento deposita uno strato resistente alla corrosione o all'usura su un substrato strutturale a basso costo. Nelle applicazioni di tubazioni, il rivestimento di saldatura può essere applicato su superfici e fori di flange, corpi di valvole, raccordi, ugelli, interni di tubi e pezzi di transizione. Il rivestimento non è semplicemente uno strato cosmetico inossidabile. Deve raggiungere la chimica, la solidità, lo spessore, le condizioni superficiali e il legame specificati con il substrato.
L'ordine di acquisto deve indicare il grado del substrato, la lega del rivestimento, lo spessore minimo finito, l'area coperta, la tolleranza di lavorazione, i limiti di ferrite o chimici, la sequenza del trattamento termico, l'esame e i criteri di accettazione.
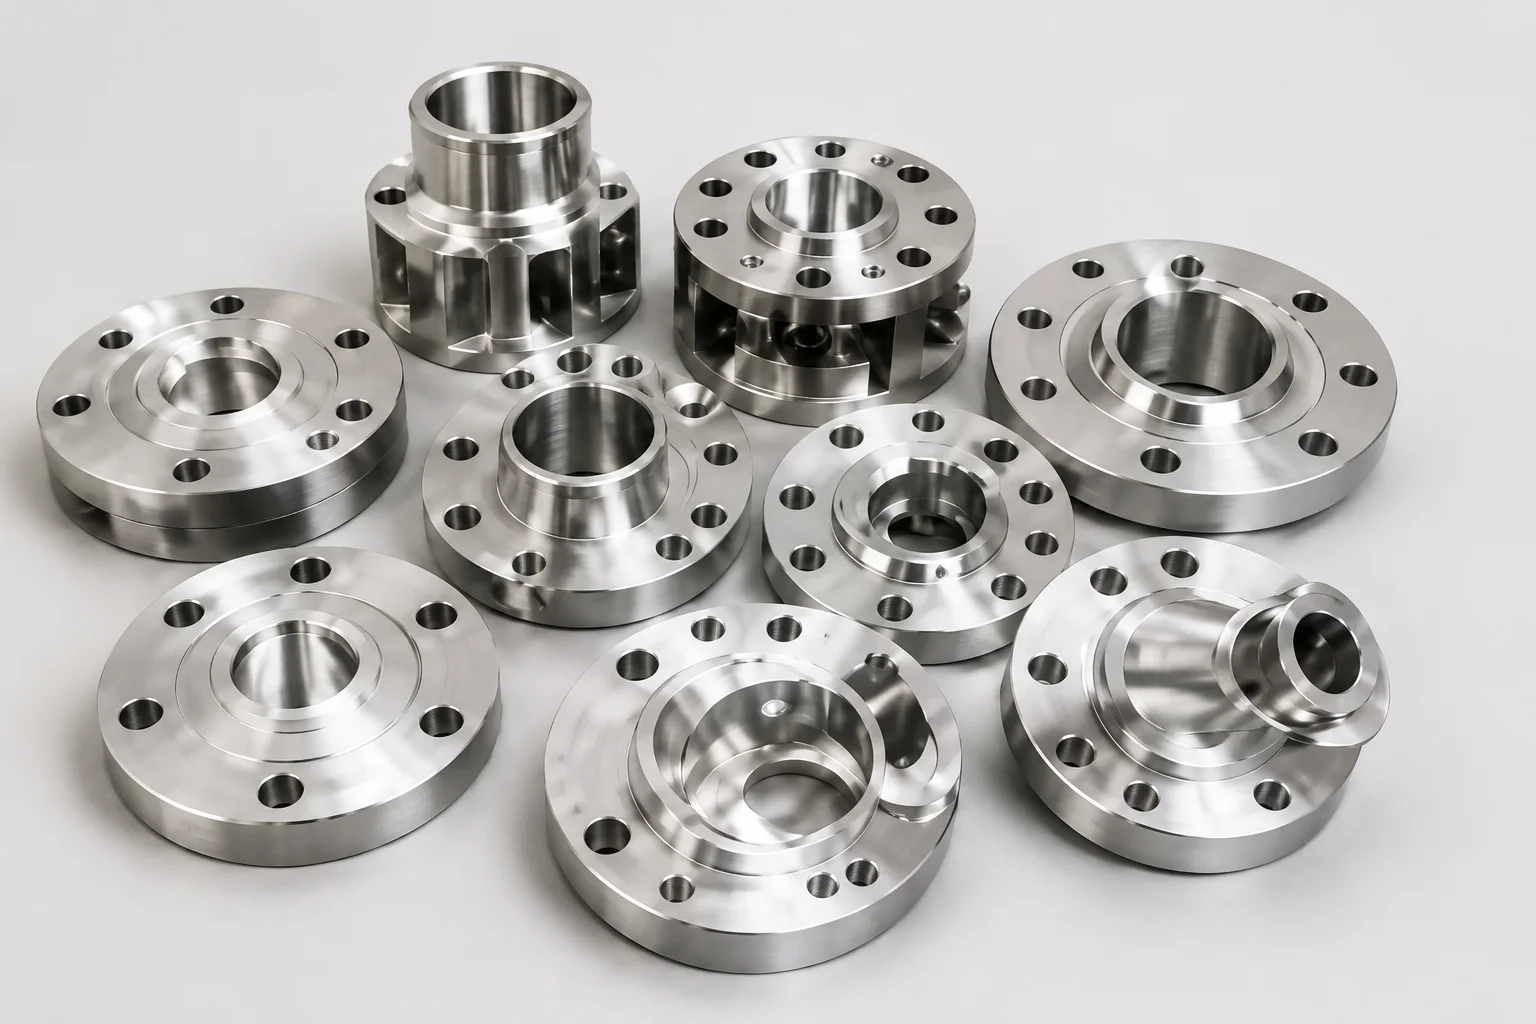
Perché è importante per i componenti delle tubazioni
Il primo strato di rivestimento viene diluito dal substrato, pertanto la sua composizione chimica depositata può differire significativamente da quella del filo o della striscia di apporto. Potrebbero essere necessari più strati o uno strato tampone prima che la superficie finita raggiunga la composizione della lega specificata. L'apporto di calore e il posizionamento del tallone influiscono anche sulla fessurazione, sulla distorsione, sulla ferrite e sullo stress residuo.
La sovrapposizione può nascondere i difetti del substrato se l'esame non viene eseguito nelle fasi corrette. La lavorazione può rimuovere eccessivi depositi da angoli, fori, scanalature delle guarnizioni o superfici di tenuta. Il successivo PWHT può modificare la durezza, le zone di diluizione e il comportamento alla corrosione.
Per valvole e flange, le tolleranze dimensionali dopo la sovrapposizione e la lavorazione sono importanti quanto la solidità della saldatura. Un deposito dall'aspetto perfetto non è accettabile se la geometria del foro, del rivestimento, della scanalatura o della sede è errata.
Metodi, parametri o processo
Un piano di rivestimento dovrebbe controllare la sequenza completa dall'ispezione del substrato fino alla lavorazione finale.
| Palcoscenico | Parametro chiave | Verifica |
|---|---|---|
| Preparazione del substrato | Identità del materiale, pulizia, condizione della superficie | MTC, PMI, VT, MT/PT o UT come specificato |
| Qualificazione della procedura | Processo, materiale di consumo, posizione, apporto di calore, strati | WPS/PQR qualificato e mock-up dove richiesto |
| Controllo della diluizione | Chimica del primo strato e chimica della superficie finale | Piano di stratificazione, analisi chimica, metodo PMI |
| Controllo termico | Preriscaldamento, interpass, sequenza di cordoni, PWHT | Registri della temperatura e sequenza approvata |
| Geometria del deposito | Copertura, spessore minimo, sormonto, bordi | Mappatura e misurazione dello spessore |
| Lavorazione | Foro finito, rivestimento, scanalatura, sede, transizione | Rapporto dimensionale e controllo della finitura superficiale |
| Esame | Crepe, mancanza di fusione, porosità, difetti di incollaggio | Test PT, UT, chimici, ferrite, durezza o corrosione |
Lista di controllo dei fornitori e delle ispezioni
- Confermare le designazioni delle leghe del substrato e del rivestimento prima della qualificazione della procedura.
- Definire lo spessore minimo del rivestimento finito anziché solo lo spessore depositato.
- Mappare le aree che richiedono la sovrapposizione, comprese le transizioni e i margini di lavorazione.
- Controllo dello stoccaggio del metallo d'apporto, dell'identità del lotto, del gas di protezione e di supporto.
- Monitorare la diluizione, l'apporto di calore, la temperatura di interpass e la sequenza delle sfere.
- Eseguire l'esame del substrato richiesto prima che il rivestimento nasconda la superficie.
- Definire l'ispezione dopo ogni livello quando il progetto richiede un'accettazione graduale.
- Controllare la chimica finale o il PMI sulla superficie finita utilizzando un metodo approvato.
- Ispezionare le superfici di tenuta lavorate, i fori, gli angoli e i bordi di transizione per individuare eventuali sottospessori.
- Mantieni tracciabili i registri di WPS, saldatore, materiali di consumo, esami, trattamenti termici e lavorazione.
Applicazione a raccordi per tubi, valvole e flange
Il rivestimento della flangia può proteggere il foro bagnato e l'area di appoggio della guarnizione mantenendo il corpo in acciaio al carbonio. I corpi delle valvole possono essere ricoperti in sedi, cavità e connessioni terminali. Tubi e raccordi possono essere sovrapposti internamente quando la costruzione in lega solida è antieconomica.
Le transizioni del rivestimento alle estremità della saldatura richiedono particolare attenzione perché la saldatura sul campo può rifondere o diluire lo strato resistente alla corrosione. La progettazione del giunto deve indicare se la saldatura sul campo viene eseguita su un substrato, un rivestimento o una transizione qualificata. Qualsiasi PWHT finale deve essere compatibile sia con il substrato che con il rivestimento.
Domande frequenti
Il riporto di saldatura è uguale alla piastra rivestita?
No. Il riporto di saldatura viene depositato mediante saldatura. La piastra rivestita o il tubo rivestito possono essere prodotti mediante altri processi di incollaggio. Le loro interfacce e metodi di ispezione differiscono.
Perché vengono utilizzati più livelli di sovrapposizione?
Il primo strato viene diluito dal substrato. Strati aggiuntivi possono raggiungere la chimica e lo spessore della superficie finale specificati.
Il PMI può confermare la qualità dell’overlay?
Il PMI può supportare la verifica della lega, ma potrebbe non valutare tutti gli elementi, la profondità di diluizione, i legami, le crepe o lo spessore minimo.
L'overlay deve essere applicato prima o dopo il PWHT?
La sequenza dipende dal substrato, dalla lega del rivestimento, dalla qualificazione della procedura, dal codice e dai requisiti del progetto. Deve essere concordato prima della produzione.
Qual è l’errore più comune negli appalti?
Specificando solo il nome della lega senza spessore finito, mappa di copertura, controlli di diluizione, lavorazione e test di accettazione.
Passaggi successivi
Emettere un disegno sovrapposto e un piano di ispezione con substrato, lega, spessore finito, area coperta, sequenza di strati, PWHT, lavorazione, chimica, ferrite, durezza e requisiti NDE.
Richiedi un preventivo


