
Aperçu
Le soudage du revêtement dépose une couche résistante à la corrosion ou à l'usure sur un substrat structurel moins coûteux. Dans les applications de tuyauterie, le recouvrement de soudure peut être appliqué sur les faces et alésages des brides, les corps de vannes, les raccords, les buses, les intérieurs de tuyaux et les pièces de transition. Le revêtement n’est pas simplement une couche cosmétique en acier inoxydable. Il doit atteindre la composition chimique, la solidité, l’épaisseur, l’état de surface et l’adhérence spécifiés au substrat.
Le bon de commande doit indiquer la qualité du substrat, l'alliage de recouvrement, l'épaisseur finie minimale, la surface couverte, la surépaisseur d'usinage, les limites de ferrite ou chimiques, la séquence de traitement thermique, l'examen et les critères d'acceptation.
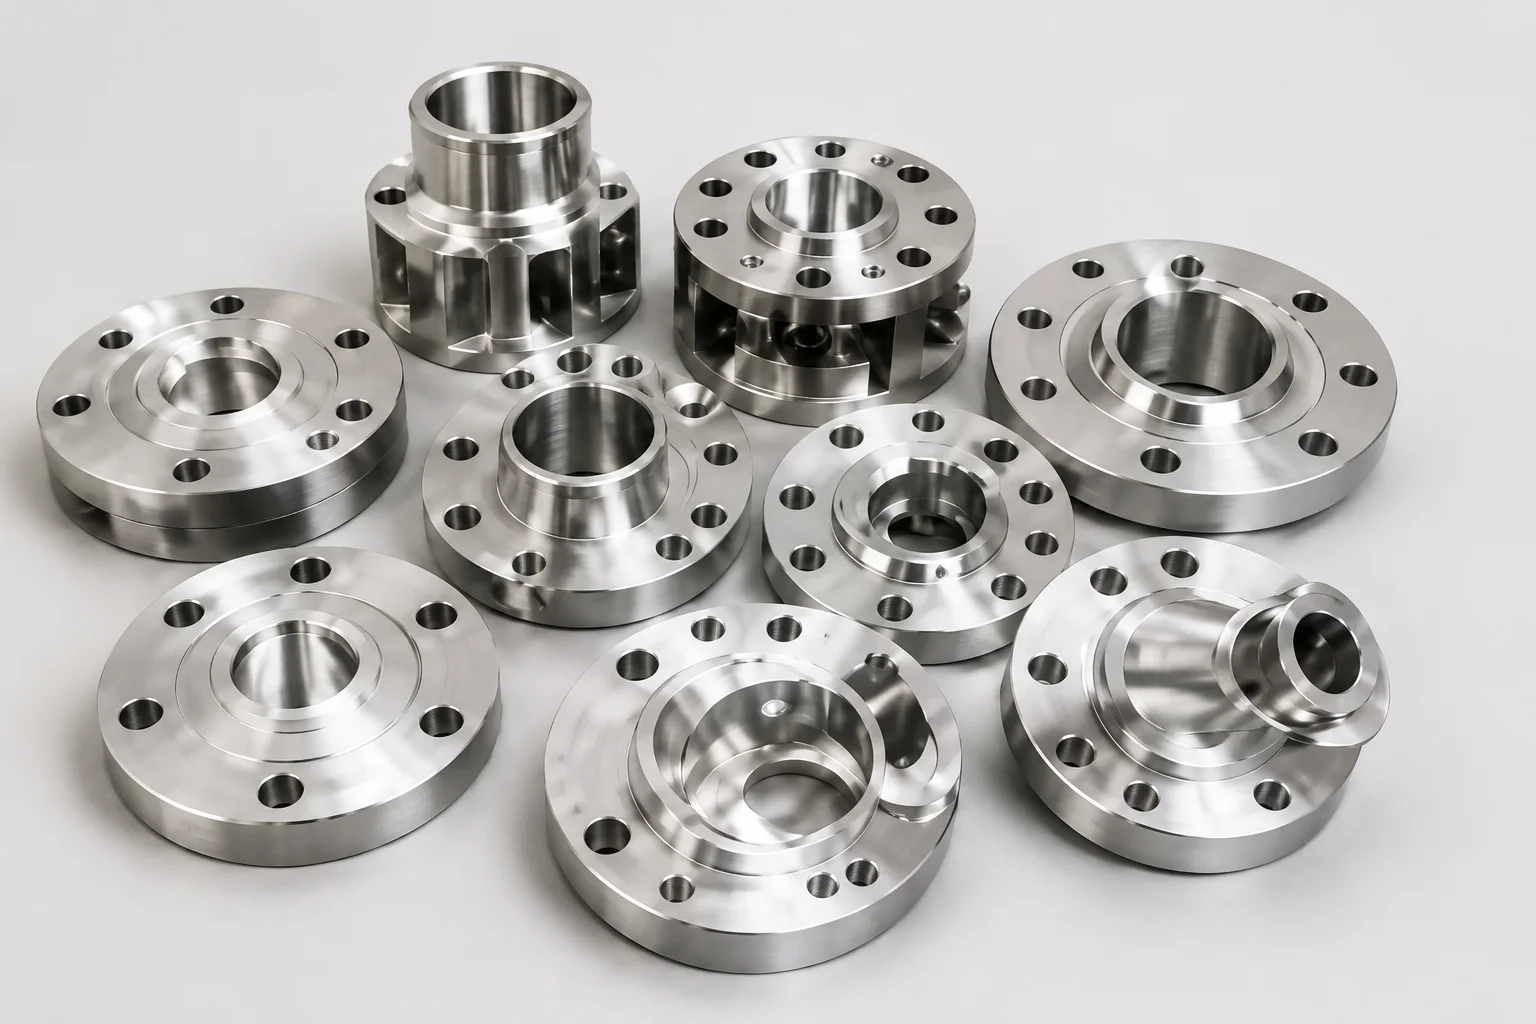
Pourquoi c'est important pour les composants de canalisations
La première couche de recouvrement est diluée par le substrat, de sorte que sa chimie déposée peut différer considérablement de celle du fil ou de la bande d'apport. Plusieurs couches ou une couche tampon peuvent être nécessaires avant que la surface finie n'atteigne la composition d'alliage spécifiée. L'apport de chaleur et le placement des billes affectent également la fissuration, la distorsion, la ferrite et les contraintes résiduelles.
La superposition peut masquer les défauts du substrat si l'examen n'est pas effectué aux étapes appropriées. L'usinage peut éliminer trop de dépôts dans les coins, les alésages, les rainures de joint ou les surfaces d'étanchéité. Les PWHT ultérieurs peuvent modifier la dureté, les zones de dilution et le comportement à la corrosion.
Pour les vannes et les brides, les tolérances dimensionnelles après recouvrement et usinage sont aussi importantes que la solidité des soudures. Un dépôt d’apparence parfaite est inacceptable si la géométrie de l’alésage, du revêtement, de la rainure ou du siège est incorrecte.
Méthodes, paramètres ou processus
Un plan de revêtement doit contrôler la séquence complète depuis l’inspection du substrat jusqu’à l’usinage final.
| Scène | Paramètre clé | Vérification |
|---|---|---|
| Préparation du substrat | Identité matérielle, propreté, état de surface | MTC, PMI, VT, MT/PT ou UT comme spécifié |
| Qualification de la procédure | Processus, consommable, position, apport de chaleur, couches | WPS/PQR qualifié et maquette si nécessaire |
| Contrôle de la dilution | Chimie de la première couche et chimie de la surface finale | Plan de couche, analyse chimique, méthode PMI |
| Contrôle thermique | Préchauffage, interpasses, séquence de perles, PWHT | Journaux de température et séquence approuvée |
| Géométrie du dépôt | Couverture, épaisseur minimale, chevauchement, bords | Cartographie et mesure d'épaisseur |
| Usinage | Alésage fini, face, rainure, siège, transition | Rapport dimensionnel et contrôle de l'état de surface |
| Examen | Fissures, manque de fusion, porosité, défauts de collage | Tests PT, UT, chimie, ferrite, dureté ou corrosion |
Liste de contrôle des fournisseurs et des inspections
- Confirmer les désignations des alliages de substrat et de recouvrement avant la qualification de la procédure.
- Définissez l’épaisseur minimale du revêtement fini plutôt que seulement l’épaisseur déposée.
- Cartographiez les zones nécessitant une superposition, y compris les transitions et les surépaisseurs d'usinage.
- Contrôlez le stockage des métaux d’apport, l’identité des lots, la protection et le gaz de support.
- Surveillez la dilution, l’apport de chaleur, la température entre les passes et la séquence des billes.
- Effectuez l’examen requis du substrat avant que le revêtement ne masque la surface.
- Définissez une inspection après chaque couche lorsque le projet nécessite une acceptation par étapes.
- Vérifiez la chimie finale ou le PMI sur la surface finie en utilisant une méthode approuvée.
- Inspectez les surfaces d’étanchéité usinées, les alésages, les coins et les bords de transition pour déceler toute sous-épaisseur.
- Gardez les enregistrements WPS, soudeurs, consommables, examens, traitements thermiques et usinage traçables.
Application aux raccords de tuyauterie, aux vannes et aux brides
Le revêtement de bride peut protéger un alésage mouillé et une zone d'appui du joint tout en conservant un corps en acier au carbone. Les corps de vanne peuvent recevoir un recouvrement dans les sièges, les cavités et les connexions d'extrémité. Les tuyaux et raccords peuvent être recouverts en interne lorsque la construction en alliage solide n'est pas économique.
Les transitions de recouvrement aux extrémités de soudure nécessitent une attention particulière car le soudage sur site peut refondre ou diluer la couche résistante à la corrosion. La conception du joint doit indiquer si la soudure sur site est réalisée sur un substrat, un revêtement ou une transition qualifiée. Tout PWHT final doit être compatible avec le substrat et le revêtement.
FAQ
Le recouvrement de soudure est-il le même que la tôle plaquée ?
Non. Le revêtement de soudure est déposé par soudage. Les plaques plaquées ou les tuyaux plaqués peuvent être produits par d'autres procédés de liaison. Leurs interfaces et méthodes d’inspection diffèrent.
Pourquoi plusieurs calques de superposition sont-ils utilisés ?
La première couche est diluée par le support. Des couches supplémentaires peuvent atteindre la chimie et l’épaisseur de surface finale spécifiées.
PMI peut-il confirmer la qualité de la superposition ?
PMI peut prendre en charge la vérification des alliages, mais il peut ne pas évaluer tous les éléments, la profondeur de dilution, la liaison, les fissures ou l'épaisseur minimale.
La superposition doit-elle être appliquée avant ou après PWHT ?
La séquence dépend du substrat, de l'alliage de recouvrement, de la qualification de la procédure, du code et des exigences du projet. Cela doit être convenu avant la production.
Quelle est l’erreur d’approvisionnement la plus courante ?
Spécifiant uniquement un nom d'alliage sans épaisseur finie, carte de couverture, contrôles de dilution, usinage et tests d'acceptation.
Prochaines étapes
Émettez un dessin de superposition et un plan d'inspection avec les exigences du substrat, de l'alliage, de l'épaisseur finie, de la zone couverte, de la séquence de couches, du PWHT, de l'usinage, de la chimie, de la ferrite, de la dureté et des NDE.
Demander un devis


