
Genel Bakış
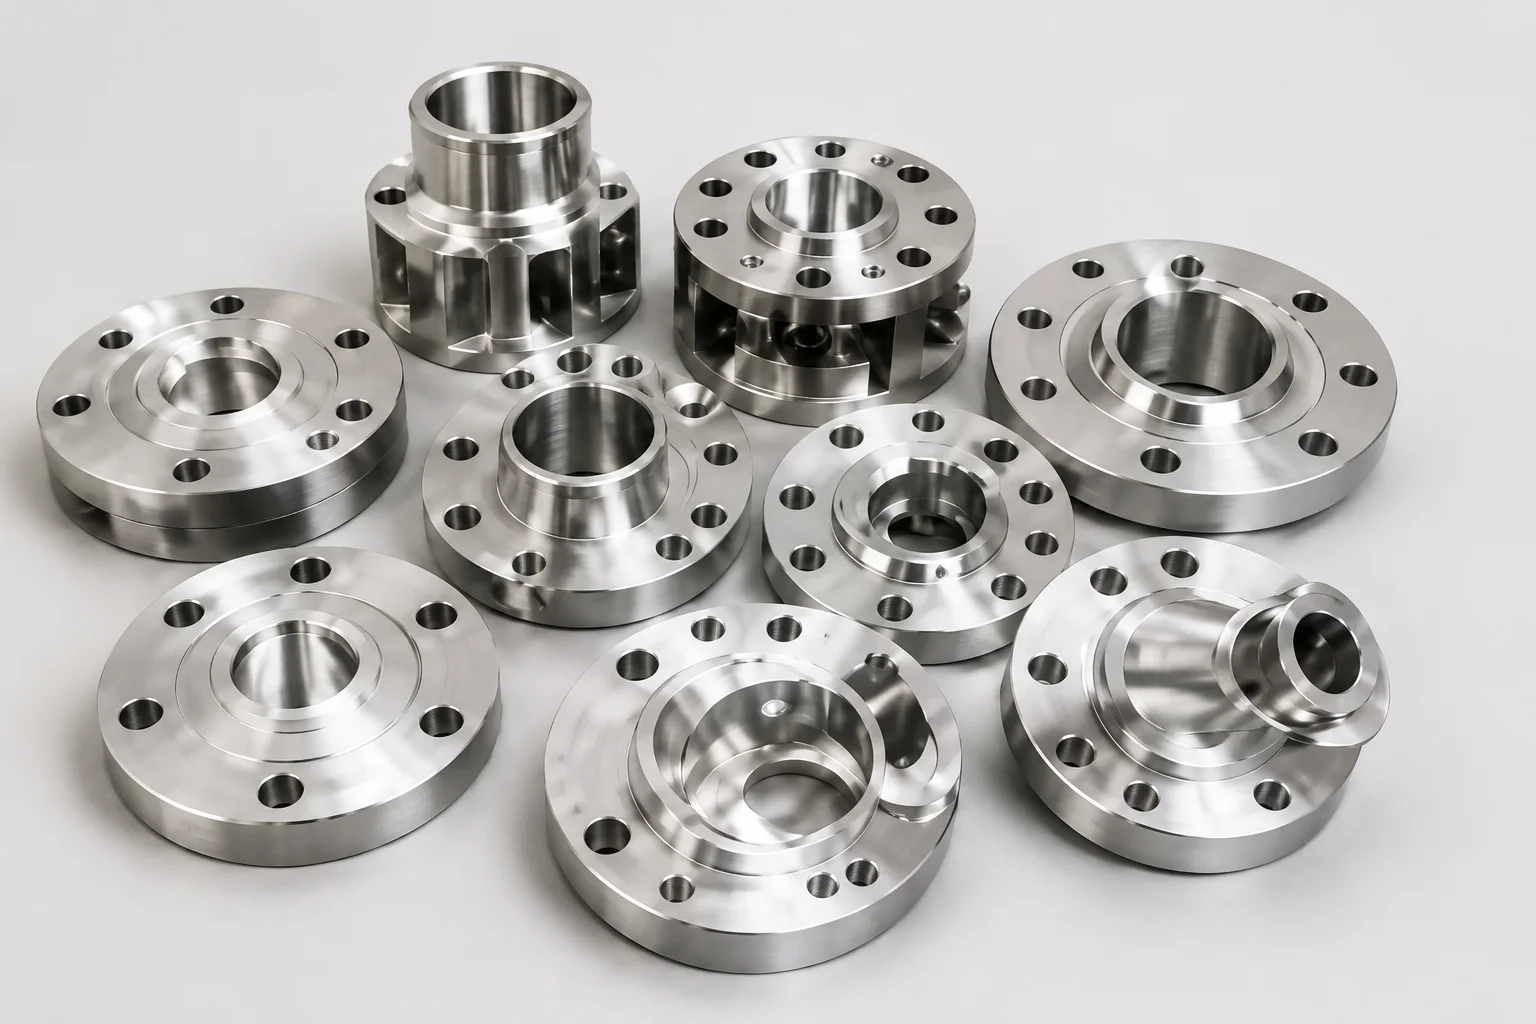
Kaplama kaynağı, daha düşük maliyetli bir yapısal alt tabaka üzerine korozyona dayanıklı veya aşınmaya dayanıklı bir katman biriktirir. Boru uygulamalarında flanş yüzlerine ve deliklerine, valf gövdelerine, bağlantı parçalarına, nozullara, boru iç kısımlarına ve geçiş parçalarına kaynak kaplaması uygulanabilir. Kaplama basit bir kozmetik paslanmaz katman değildir. Belirtilen kimyayı, sağlamlığı, kalınlığı, yüzey durumunu ve alt tabakaya yapışmayı sağlamalıdır.
Satın alma siparişinde alt tabaka kalitesi, kaplama alaşımı, minimum bitmiş kalınlık, kapsanan alan, işleme ödeneği, ferrit veya kimya sınırları, ısıl işlem sırası, inceleme ve kabul kriterleri belirtilmelidir.
Boru Bileşenleri İçin Neden Önemlidir?
İlk kaplama katmanı alt tabaka tarafından seyreltilir, dolayısıyla biriktirilen kimyası dolgu teli veya şeridinden önemli ölçüde farklı olabilir. Bitmiş yüzey belirtilen alaşım bileşimine ulaşmadan önce birden fazla katmana veya bir tampon katmana ihtiyaç duyulabilir. Isı girdisi ve boncuk yerleşimi aynı zamanda çatlamayı, distorsiyonu, ferriti ve artık gerilimi de etkiler.
Kaplama, inceleme doğru aşamalarda yapılmazsa alt tabaka kusurlarını gizleyebilir. İşleme, köşelerden, deliklerden, conta oluklarından veya sızdırmazlık yüzeylerinden çok fazla birikintiyi temizleyebilir. Sonraki PWHT sertliği, seyreltme bölgelerini ve korozyon davranışını değiştirebilir.
Valfler ve flanşlar için kaplama ve işleme sonrası boyut toleransları kaynak sağlamlığı kadar önemlidir. Delik, yüzey kaplaması, oluk veya yuva geometrisi yanlışsa mükemmel görünümlü bir kaplama kabul edilemez.
Yöntemler, Parametreler veya Süreç
Bir kaplama planı, alt tabaka incelemesinden son işlemeye kadar tüm sırayı kontrol etmelidir.
| Sahne | Anahtar parametre | Doğrulama |
|---|---|---|
| Yüzey hazırlığı | Malzeme kimliği, temizlik, yüzey durumu | Belirtildiği gibi MTC, PMI, VT, MT/PT veya UT |
| Prosedür yeterliliği | Proses, sarf malzemesi, konum, ısı girişi, katmanlar | Gerektiğinde nitelikli WPS/PQR ve maket |
| Seyreltme kontrolü | Birinci katman kimyası ve son yüzey kimyası | Katman planı, kimyasal analiz, PMI yöntemi |
| Termal kontrol | Ön ısıtma, pasolar arası, boncuk dizisi, PWHT | Sıcaklık kayıtları ve onaylanmış sıra |
| Mevduat geometrisi | Kapsama, minimum kalınlık, örtüşme, kenarlar | Haritalama ve kalınlık ölçümü |
| İşleme | Bitmiş delik, kaplama, oluk, yuva, geçiş | Boyut raporu ve yüzey kalitesi kontrolü |
| Sınav | Çatlaklar, füzyon eksikliği, gözeneklilik, yapışma kusurları | PT, UT, kimya, ferrit, sertlik veya korozyon testleri |
Tedarikçi ve Denetim Kontrol Listesi
- Prosedür kalifikasyonundan önce alt tabaka ve kaplama alaşımı tanımlarını doğrulayın.
- Yalnızca biriktirilen kalınlıktan ziyade minimum bitmiş kaplama kalınlığını tanımlayın.
- Geçişler ve işleme izinleri de dahil olmak üzere kaplama gerektiren alanları haritalayın.
- Dolgu metali depolamasını, parti kimliğini, korumayı ve destek gazını kontrol edin.
- Seyreltme, ısı girişi, geçiş sıcaklığı ve boncuk dizisini izleyin.
- Kaplama yüzeyi gizlemeden önce gerekli alt tabaka incelemesini gerçekleştirin.
- Proje aşamalı kabul gerektirdiğinde her katmandan sonra denetimi tanımlayın.
- Onaylanmış bir yöntem kullanarak bitmiş yüzeydeki son kimyayı veya PMI'yi kontrol edin.
- İşlenmiş sızdırmazlık yüzeylerini, deliklerini, köşelerini ve geçiş kenarlarını az kalınlık açısından inceleyin.
- WPS, kaynakçı, sarf malzemesi, muayene, ısıl işlem ve işleme kayıtlarını izlenebilir tutun.
Boru Bağlantı Parçaları, Vanalar ve Flanşlara Uygulama
Flanş kaplaması, karbon çeliği gövdeyi korurken, ıslak delik ve conta oturma alanını koruyabilir. Valf gövdeleri yuvalarda, boşluklarda ve uç bağlantılarda kaplama alabilir. Katı alaşımlı yapı ekonomik olmadığında boru ve bağlantı parçaları içten kaplanabilir.
Kaynak uçlarındaki kaplama geçişleri özel dikkat gerektirir çünkü saha kaynağı korozyona dayanıklı tabakayı yeniden eritebilir veya seyreltebilir. Bağlantı tasarımında saha kaynağının alt tabakaya mı, kaplamaya mı yoksa nitelikli bir geçişe mi yapıldığı belirtilmelidir. Herhangi bir nihai PWHT hem alt tabaka hem de kaplamayla uyumlu olmalıdır.
SSS
Kaynak kaplaması kaplamalı plaka ile aynı mıdır?
Hayır. Kaynak kaplaması kaynakla biriktirilir. Kaplamalı levha veya kaplamalı boru diğer yapıştırma işlemleriyle üretilebilir. Arayüzleri ve inceleme yöntemleri farklıdır.
Neden birden fazla kaplama katmanı kullanılıyor?
İlk katman substrat tarafından seyreltilir. Ek katmanlar, belirtilen son yüzey kimyasına ve kalınlığına ulaşabilir.
PMI kaplama kalitesini doğrulayabilir mi?
PMI alaşım doğrulamasını destekleyebilir ancak tüm unsurları, seyreltme derinliğini, yapışmayı, çatlakları veya minimum kalınlığı değerlendirmeyebilir.
Overlay PWHT'den önce mi yoksa sonra mı uygulanmalı?
Sıra, alt tabakaya, kaplama alaşımına, prosedür yeterliliğine, koda ve proje gereksinimlerine bağlıdır. Üretimden önce üzerinde anlaşmaya varılması gerekir.
En sık yapılan satın alma hatası nedir?
Bitmiş kalınlık, kapsama haritası, seyreltme kontrolleri, işleme ve kabul testleri olmadan yalnızca bir alaşım adı belirtme.
Sonraki Adımlar
Alt tabaka, alaşım, bitmiş kalınlık, kapsanan alan, katman sırası, PWHT, işleme, kimya, ferrit, sertlik ve NDE gerekliliklerini içeren bir kaplama çizimi ve inceleme planı düzenleyin.
Fiyat Teklifi İste


