
概要
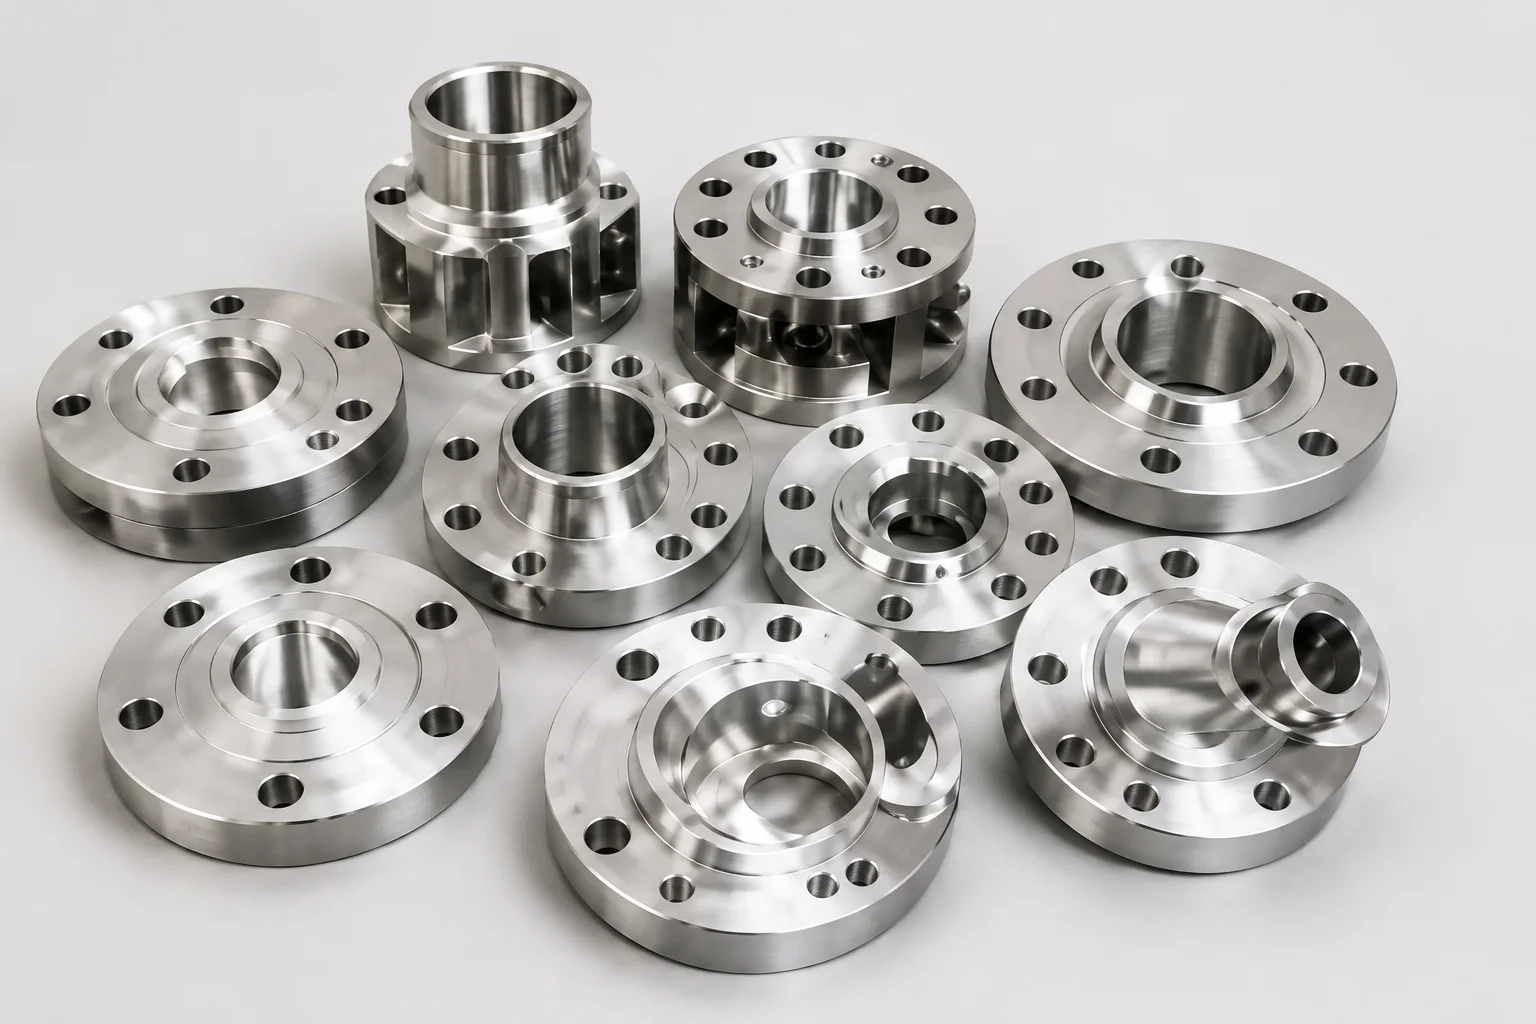
肉盛溶接では、低コストの構造基材上に耐食性または耐摩耗性の層を堆積させます。配管用途では、肉盛溶接をフランジ面とボア、バルブ本体、継手、ノズル、パイプ内部、トランジションピースに適用することがあります。オーバーレイは単なる化粧用のステンレス層ではありません。指定された化学的性質、健全性、厚さ、表面状態、および基材への結合を達成する必要があります。
発注書には、基板のグレード、オーバーレイ合金、最小仕上げ厚さ、被覆面積、機械加工代、フェライトまたは化学物質の制限、熱処理順序、検査、および合格基準を記載する必要があります。
パイプコンポーネントにとってそれが重要な理由
最初のオーバーレイ層は基板によって希釈されるため、その堆積された化学的性質はフィラー ワイヤまたはストリップとは大幅に異なる可能性があります。仕上げ表面が指定された合金組成に達するまでに、複数の層またはバッファ層が必要になる場合があります。入熱とビードの配置も、亀裂、歪み、フェライト、残留応力に影響します。
検査が正しい段階で行われない場合、オーバーレイによって基板の欠陥が隠れてしまう可能性があります。機械加工により、角、穴、ガスケットの溝、またはシール面から過剰な堆積物が除去される場合があります。その後の PWHT により、硬度、希釈ゾーン、腐食挙動が変化する可能性があります。
バルブやフランジの場合、肉盛や機械加工後の寸法公差は溶接の健全性と同じくらい重要です。ボア、フェーシング、溝、またはシートの形状が間違っている場合、完璧に見えるデポジットは受け入れられません。
メソッド、パラメータ、またはプロセス
クラッディング計画は、基板の検査から最終機械加工までの完全なシーケンスを管理する必要があります。
| ステージ | キーパラメータ | 検証 |
|---|---|---|
| 基板の準備 | 材質の同一性、清浄度、表面状態 | 指定されたMTC、PMI、VT、MT/PTまたはUT |
| 手続き資格 | プロセス、消耗品、位置、入熱、層 | 認定された WPS/PQR と必要に応じてモックアップ |
| 希釈制御 | 第一層の化学的性質と最終表面の化学的性質 | 層計画、化学分析、PMI法 |
| 熱制御 | 予熱、インターパス、ビードシーケンス、PWHT | 温度ログと承認されたシーケンス |
| 堆積形状 | カバレッジ、最小厚さ、オーバーラップ、エッジ | マッピングと厚さ測定 |
| 機械加工 | 仕上げ済みボア、フェーシング、溝、シート、トランジション | 寸法レポートと表面仕上げチェック |
| 検査 | クラック、融着不足、気孔、接合欠陥 | PT、UT、化学、フェライト、硬度、または腐食試験 |
サプライヤーと検査のチェックリスト
- 手順を認定する前に、基板とオーバーレイの合金の指定を確認してください。
- 堆積された厚さだけではなく、完成したオーバーレイの最小厚さを定義します。
- 遷移や加工代など、オーバーレイが必要な領域をマップします。
- 溶加材の保管、バッチ識別、シールド、およびバッキングガスを制御します。
- 希釈、入熱、パス間温度、およびビーズの順序を監視します。
- オーバーレイで表面が隠れる前に、必要な下地検査を実行してください。
- プロジェクトで段階的な受け入れが必要な場合は、各レイヤーの後に検査を定義します。
- 承認された方法を使用して、仕上げ表面の最終化学的性質または PMI を確認します。
- 機械加工されたシール面、穴、コーナー、移行エッジの厚さが不足していないか検査します。
- WPS、溶接機、消耗品、検査、熱処理、および機械加工の記録を追跡可能に保ちます。
管継手、バルブ、フランジへの応用
フランジオーバーレイは、カーボンスチールボディを維持しながら、接液ボアとガスケット着座エリアを保護します。バルブ本体は、シート、キャビティ、および端部接続部にオーバーレイを受け入れることができます。固体合金構造が不経済な場合は、パイプと継手を内部でかぶせることができます。
現場溶接では耐食層が再溶解または薄くなる可能性があるため、溶接端の肉盛遷移には特別な注意が必要です。接合部の設計には、現場溶接が基板、オーバーレイ、または適格な移行部に対して行われるかどうかを記載する必要があります。最終的な PWHT は、基板とオーバーレイの両方と互換性がある必要があります。
よくある質問
肉盛溶接はクラッド板と同じですか?
いいえ。肉盛は溶接によって堆積されます。他の接合方法によりクラッド板やクラッドパイプを製造することも可能です。インターフェースや検査方法が異なります。
複数のオーバーレイ レイヤーが使用されるのはなぜですか?
最初の層は基板によって希釈されます。追加の層により、指定された最終表面の化学的性質と厚さを実現できます。
PMI はオーバーレイの品質を確認できますか?
PMI は合金の検証をサポートできますが、すべての元素、希釈深さ、結合、亀裂、または最小厚さを評価できるわけではありません。
オーバーレイは PWHT の前後に適用する必要がありますか?
順序は、基材、オーバーレイ合金、手順の認定、コード、およびプロジェクトの要件によって異なります。生産前に同意する必要があります。
最も一般的な調達ミスは何ですか?
仕上げ厚さ、被覆マップ、希釈管理、機械加工、および受け入れテストを行わずに合金名のみを指定します。
次のステップ
基板、合金、仕上げ厚さ、被覆面積、層順序、PWHT、機械加工、化学、フェライト、硬度、NDE 要件を含むオーバーレイ図面と検査計画を発行します。
見積もりを依頼する


