
Overzicht
Door middel van bekledingslassen wordt een corrosiebestendige of slijtvaste laag op een goedkoper structureel substraat aangebracht. Bij leidingtoepassingen kan een lasoverlay worden aangebracht op flensvlakken en boringen, kleplichamen, fittingen, mondstukken, buisinterieurs en overgangsstukken. De overlay is niet zomaar een cosmetische roestvrijstalen laag. Het moet de gespecificeerde chemie, stevigheid, dikte, oppervlakteconditie en binding aan het substraat bereiken.
De inkooporder moet de kwaliteit van het substraat, de legering van de overlay, de minimale afgewerkte dikte, het bedekte oppervlak, de bewerkingstoeslag, de ferriet- of chemische limieten, de volgorde van de warmtebehandeling, het onderzoek en de acceptatiecriteria vermelden.
Waarom het belangrijk is voor pijpcomponenten
De eerste deklaag wordt verdund door het substraat, waardoor de neergeslagen chemie aanzienlijk kan verschillen van die van de lasdraad of strip. Er kunnen meerdere lagen of een bufferlaag nodig zijn voordat het afgewerkte oppervlak de gespecificeerde legeringssamenstelling bereikt. Warmte-inbreng en plaatsing van de kralen hebben ook invloed op scheuren, vervorming, ferriet en restspanning.
Overlay kan substraatdefecten verbergen als het onderzoek niet in de juiste fasen wordt uitgevoerd. Bij machinale bewerking kan te veel afzetting uit hoeken, boringen, pakkinggroeven of afdichtingsoppervlakken worden verwijderd. Daaropvolgende PWHT kan de hardheid, verdunningszones en corrosiegedrag veranderen.
Voor kleppen en flenzen zijn maattoleranties na overlay en machinale bewerking net zo belangrijk als de stevigheid van de las. Een perfect ogende afzetting is onaanvaardbaar als de geometrie van de boring, bekleding, groef of zitting verkeerd is.
Methoden, parameters of proces
Een bekledingsplan moet de volledige volgorde van substraatinspectie tot en met de eindbewerking beheersen.
| Fase | Sleutelparameter | Verificatie |
|---|---|---|
| Voorbereiding van het substraat | Materiaalidentiteit, netheid, oppervlakteconditie | MTC, PMI, VT, MT/PT of UT zoals gespecificeerd |
| Procedurekwalificatie | Proces, verbruiksartikelen, positie, warmte-inbreng, lagen | Gekwalificeerde WPS/PQR en mock-up waar nodig |
| Verdunningscontrole | Eerste-laagchemie en uiteindelijke oppervlaktechemie | Legplan, chemische analyse, PMI-methode |
| Thermische controle | Voorverwarmen, interpass, parelvolgorde, PWHT | Temperatuurlogboeken en goedgekeurde volgorde |
| Depositiegeometrie | Dekking, minimale dikte, overlap, randen | Mapping en diktemeting |
| Bewerking | Afgewerkte boring, bekleding, groef, zitting, overgang | Maatrapport en controle van de oppervlakteafwerking |
| Inspectie | Scheuren, gebrek aan versmelting, porositeit, hechtingsfouten | PT-, UT-, chemie-, ferriet-, hardheids- of corrosietesten |
Leveranciers- en inspectiechecklist
- Bevestig de aanduidingen van het substraat en de overlay-legering voordat u de procedure kwalificeert.
- Definieer de minimale dikte van de afgewerkte overlay in plaats van alleen de aangebrachte dikte.
- Breng gebieden in kaart die overlay vereisen, inclusief overgangen en bewerkingstoeslagen.
- Controle van de opslag van vulmetaal, batchidentiteit, beschermgas en backinggas.
- Bewaak de verdunning, warmte-inbreng, interpass-temperatuur en parelvolgorde.
- Voer het vereiste substraatonderzoek uit voordat de overlay het oppervlak verbergt.
- Definieer de inspectie na elke laag wanneer het project een gefaseerde acceptatie vereist.
- Controleer de uiteindelijke chemie of PMI op het afgewerkte oppervlak met behulp van een goedgekeurde methode.
- Inspecteer machinaal bewerkte afdichtingsoppervlakken, boringen, hoeken en overgangsranden op onderdikte.
- Houd gegevens over WPS, lassers, verbruiksartikelen, onderzoeken, warmtebehandelingen en bewerkingen traceerbaar.
Toepassing op pijpfittingen, kleppen en flenzen
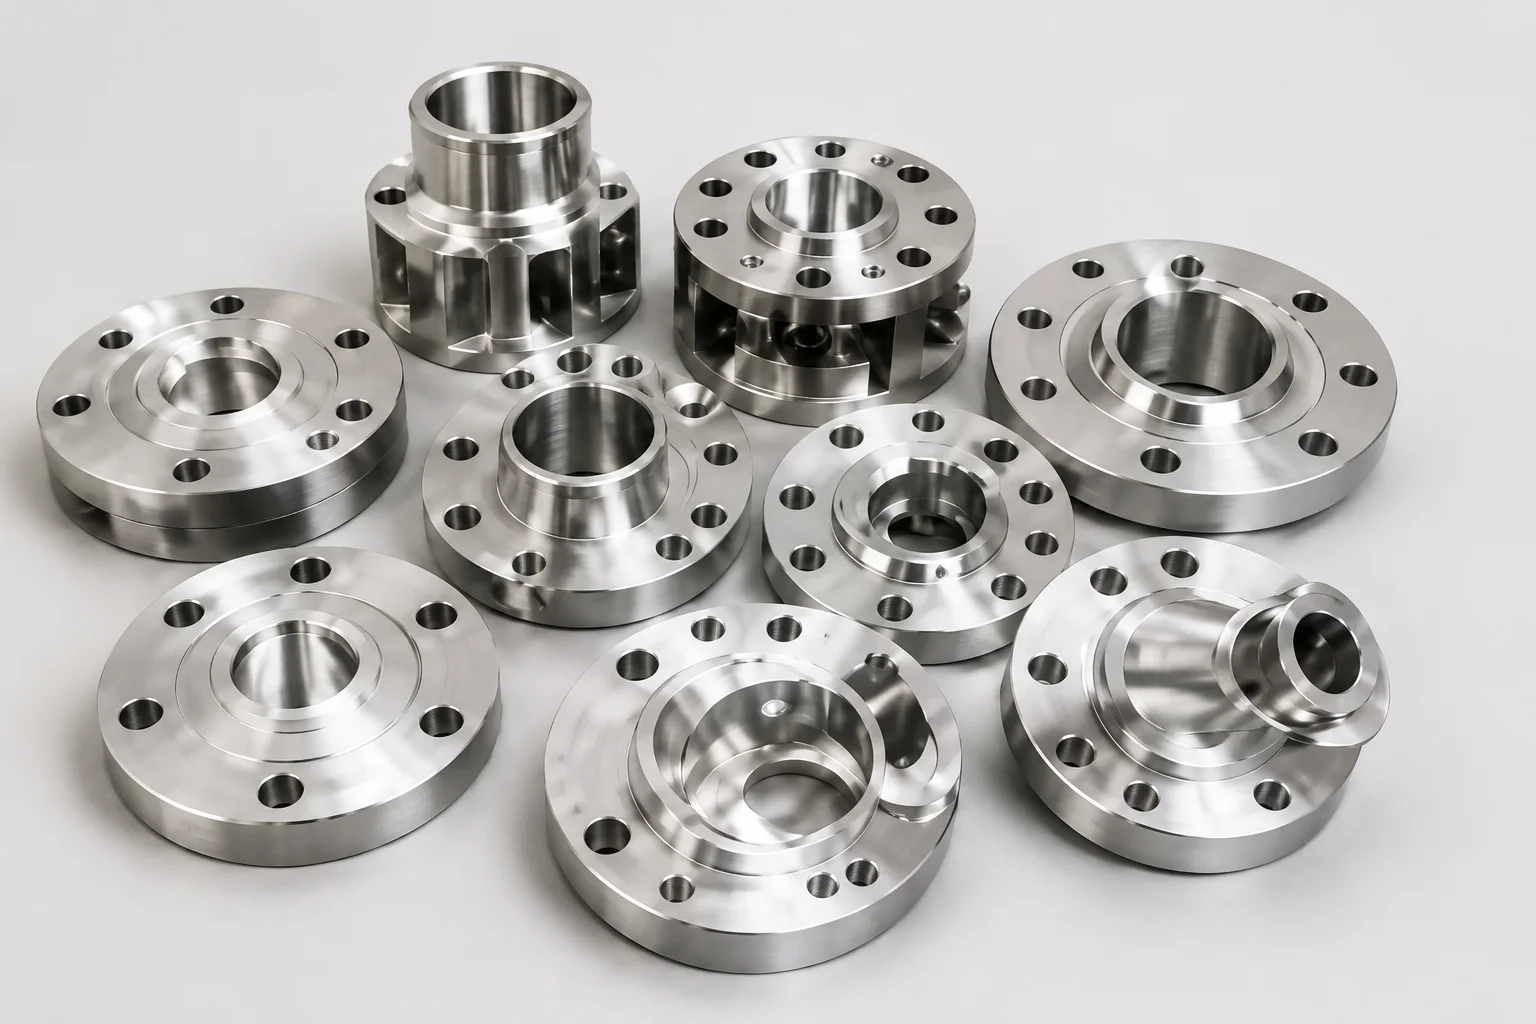
Een flensoverlay kan een bevochtigde boring en het zitgedeelte van de pakking beschermen, terwijl de behuizing van koolstofstaal behouden blijft. Kleplichamen kunnen overlay krijgen in zittingen, holtes en eindverbindingen. Leidingen en fittingen kunnen intern worden bedekt als een constructie van een massieve legering niet economisch is.
Overlay-overgangen aan lasuiteinden vereisen speciale aandacht omdat veldlassen de corrosiebestendige laag opnieuw kan smelten of verdunnen. Het verbindingsontwerp moet vermelden of de veldlas op het substraat, de overlay of een gekwalificeerde overgang wordt uitgevoerd. Elke uiteindelijke PWHT moet compatibel zijn met zowel het substraat als de overlay.
Veelgestelde vragen
Is een lasoverlay hetzelfde als een bekledingsplaat?
Nee. De lasoverlay wordt aangebracht door middel van lassen. Beklede plaat of beklede buis kunnen worden geproduceerd door andere verbindingsprocessen. Hun interfaces en inspectiemethoden verschillen.
Waarom worden er meerdere overlay-lagen gebruikt?
De eerste laag wordt verdund door het substraat. Met extra lagen kunnen de gespecificeerde chemie en dikte van het uiteindelijke oppervlak worden bereikt.
Kan PMI de kwaliteit van de overlay bevestigen?
PMI kan legeringsverificatie ondersteunen, maar beoordeelt mogelijk niet alle elementen, verdunningsdiepte, hechting, scheuren of minimale dikte.
Moet de overlay vóór of na PWHT worden aangebracht?
De volgorde is afhankelijk van het substraat, de overlay-legering, procedurekwalificatie, code en projectvereisten. Dit moet vóór de productie worden overeengekomen.
Wat is de meest voorkomende inkoopfout?
Specificatie van alleen een legeringsnaam zonder uiteindelijke dikte, dekkingskaart, verdunningscontroles, bewerking en acceptatietests.
Volgende stappen
Geef een overlaytekening en inspectieplan uit met vereisten voor substraat, legering, afgewerkte dikte, bedekt gebied, laagvolgorde, PWHT, bewerking, chemie, ferriet, hardheid en NDE.
Vraag een offerte aan


