
Visão geral
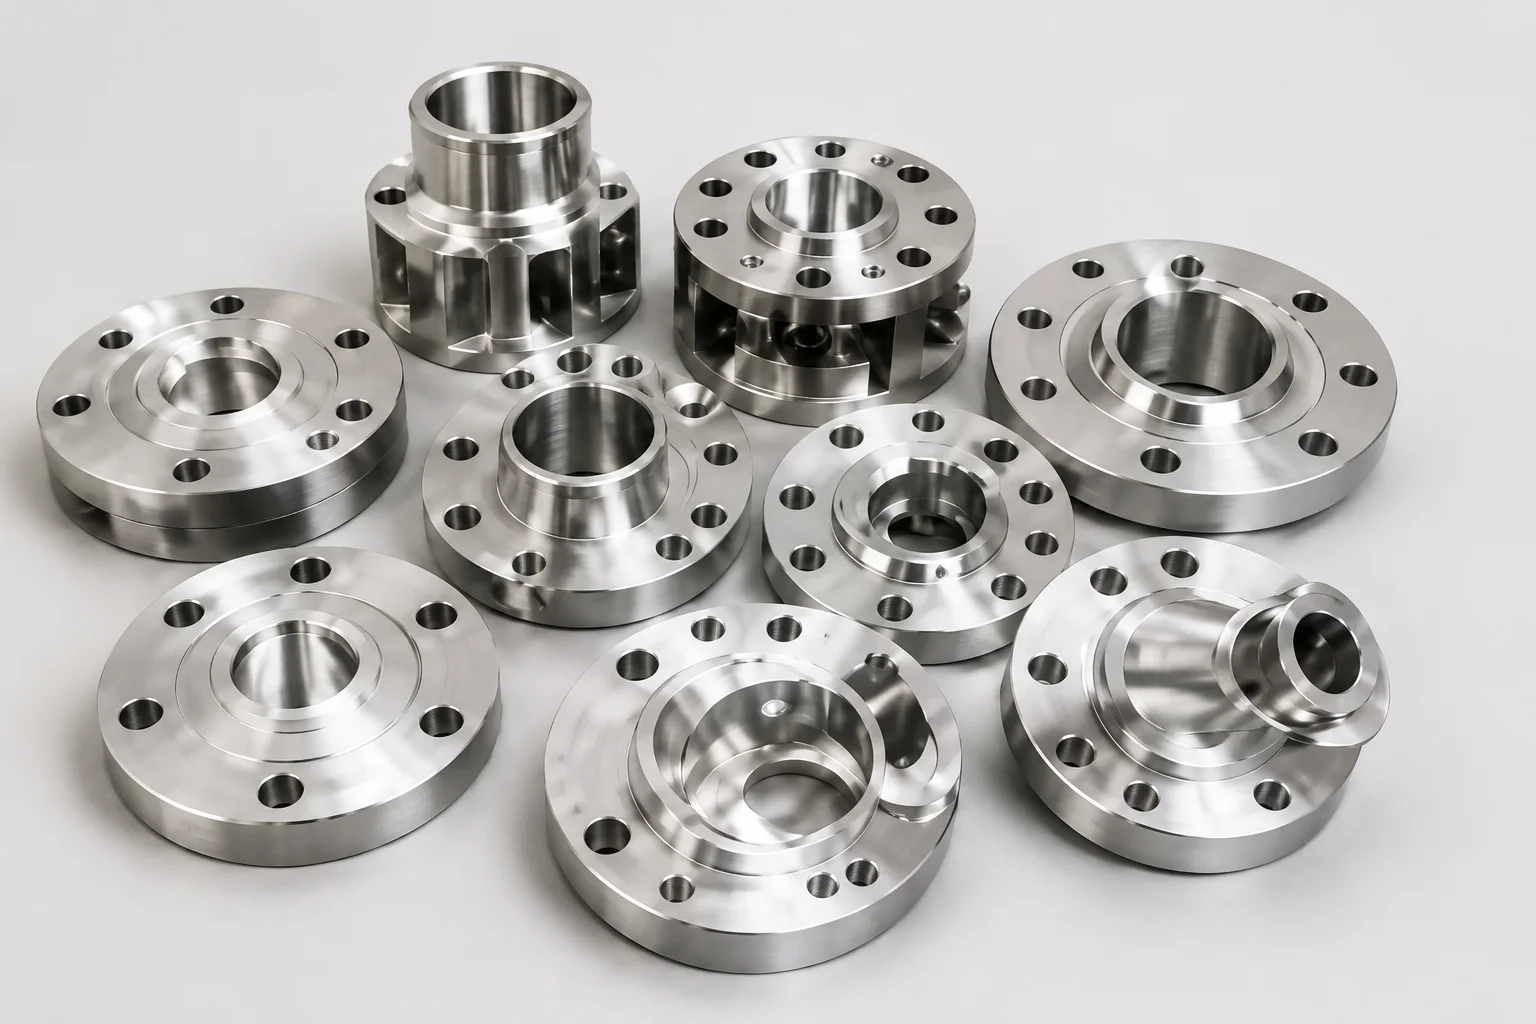
A soldagem de revestimento deposita uma camada resistente à corrosão ou ao desgaste em um substrato estrutural de baixo custo. Em aplicações de tubulação, a sobreposição de solda pode ser aplicada em faces e furos de flanges, corpos de válvulas, conexões, bicos, interiores de tubos e peças de transição. A sobreposição não é simplesmente uma camada cosmética de aço inoxidável. Deve atingir a química, solidez, espessura, condição de superfície especificadas e ligação ao substrato.
O pedido de compra deve indicar o grau do substrato, a liga de revestimento, a espessura mínima de acabamento, a área coberta, a margem de usinagem, os limites de ferrita ou químicos, a sequência de tratamento térmico, o exame e os critérios de aceitação.
Por que é importante para componentes de tubos
A primeira camada de sobreposição é diluída pelo substrato, de modo que a química depositada pode diferir significativamente da do fio ou tira de enchimento. Podem ser necessárias múltiplas camadas ou uma camada tampão antes que a superfície acabada atinja a composição de liga especificada. A entrada de calor e a colocação do cordão também afetam rachaduras, distorção, ferrita e tensão residual.
A sobreposição pode ocultar defeitos do substrato se o exame não for realizado nas etapas corretas. A usinagem pode remover muitos depósitos dos cantos, furos, ranhuras das juntas ou superfícies de vedação. O PWHT subsequente pode alterar a dureza, as zonas de diluição e o comportamento da corrosão.
Para válvulas e flanges, as tolerâncias dimensionais após o revestimento e a usinagem são tão importantes quanto a solidez da solda. Um depósito de aparência perfeita é inaceitável se o furo, a face, a ranhura ou a geometria da sede estiverem errados.
Métodos, parâmetros ou processo
Um plano de revestimento deve controlar a sequência completa desde a inspeção do substrato até a usinagem final.
| Estágio | Parâmetro chave | Verificação |
|---|---|---|
| Preparação de substrato | Identidade do material, limpeza, condição da superfície | MTC, PMI, VT, MT/PT ou UT conforme especificado |
| Qualificação do procedimento | Processo, consumível, posição, aporte térmico, camadas | WPS/PQR qualificado e maquete quando necessário |
| Controle de diluição | Química da primeira camada e química da superfície final | Plano de camadas, análise química, método PMI |
| Controle térmico | Pré-aquecimento, interpasse, sequência de cordão, PWHT | Registros de temperatura e sequência aprovada |
| Geometria do depósito | Cobertura, espessura mínima, sobreposição, bordas | Mapeamento e medição de espessura |
| Usinagem | Furo acabado, faceamento, ranhura, sede, transição | Relatório dimensional e verificação de acabamento superficial |
| Exame | Rachaduras, falta de fusão, porosidade, defeitos de colagem | Testes de PT, UT, química, ferrite, dureza ou corrosão |
Lista de verificação de fornecedor e inspeção
- Confirme as designações do substrato e da liga de revestimento antes da qualificação do procedimento.
- Defina a espessura mínima da sobreposição acabada em vez de apenas a espessura depositada.
- Mapeie áreas que requerem sobreposição, incluindo transições e tolerâncias de usinagem.
- Controle o armazenamento de metal de adição, a identidade do lote, a proteção e o gás de apoio.
- Monitore a diluição, a entrada de calor, a temperatura entre passes e a sequência do cordão.
- Execute o exame de substrato necessário antes que a sobreposição oculte a superfície.
- Defina a inspeção após cada camada quando o projeto exigir aceitação em etapas.
- Verifique a química final ou PMI na superfície acabada usando um método aprovado.
- Inspecione as superfícies de vedação usinadas, furos, cantos e bordas de transição quanto a espessura insuficiente.
- Mantenha rastreáveis os registros de WPS, soldador, consumíveis, exames, tratamento térmico e usinagem.
Aplicação em acessórios para tubos, válvulas e flanges
A sobreposição do flange pode proteger um furo molhado e a área de assentamento da gaxeta, mantendo ao mesmo tempo um corpo de aço carbono. Os corpos das válvulas podem receber revestimento nas sedes, cavidades e conexões finais. Tubos e conexões podem ser sobrepostos internamente quando a construção em liga sólida não for econômica.
As transições de sobreposição nas extremidades da solda precisam de atenção especial porque a soldagem em campo pode fundir novamente ou diluir a camada resistente à corrosão. O projeto da junta deve indicar se a solda em campo é feita no substrato, no revestimento ou em uma transição qualificada. Qualquer PWHT final deve ser compatível tanto com o substrato quanto com a sobreposição.
Perguntas frequentes
A sobreposição de solda é igual à placa revestida?
Não. A camada de solda é depositada por soldagem. A placa revestida ou o tubo revestido podem ser produzidos por outros processos de ligação. Suas interfaces e métodos de inspeção são diferentes.
Por que são usadas múltiplas camadas de sobreposição?
A primeira camada é diluída com substrato. Camadas adicionais podem atingir a química e espessura da superfície final especificadas.
O PMI pode confirmar a qualidade da sobreposição?
O PMI pode suportar a verificação da liga, mas pode não avaliar todos os elementos, profundidade de diluição, ligação, fissuras ou espessura mínima.
A sobreposição deve ser aplicada antes ou depois do PWHT?
A sequência depende do substrato, da liga de cobertura, da qualificação do procedimento, do código e dos requisitos do projeto. Deve ser acordado antes da produção.
Qual é o erro de aquisição mais comum?
Especificar apenas um nome de liga sem espessura final, mapa de cobertura, controles de diluição, usinagem e testes de aceitação.
Próximas etapas
Emita um desenho de sobreposição e um plano de inspeção com substrato, liga, espessura final, área coberta, sequência de camadas, PWHT, usinagem, química, ferrita, dureza e requisitos NDE.
Solicite um orçamento


