
Обзор
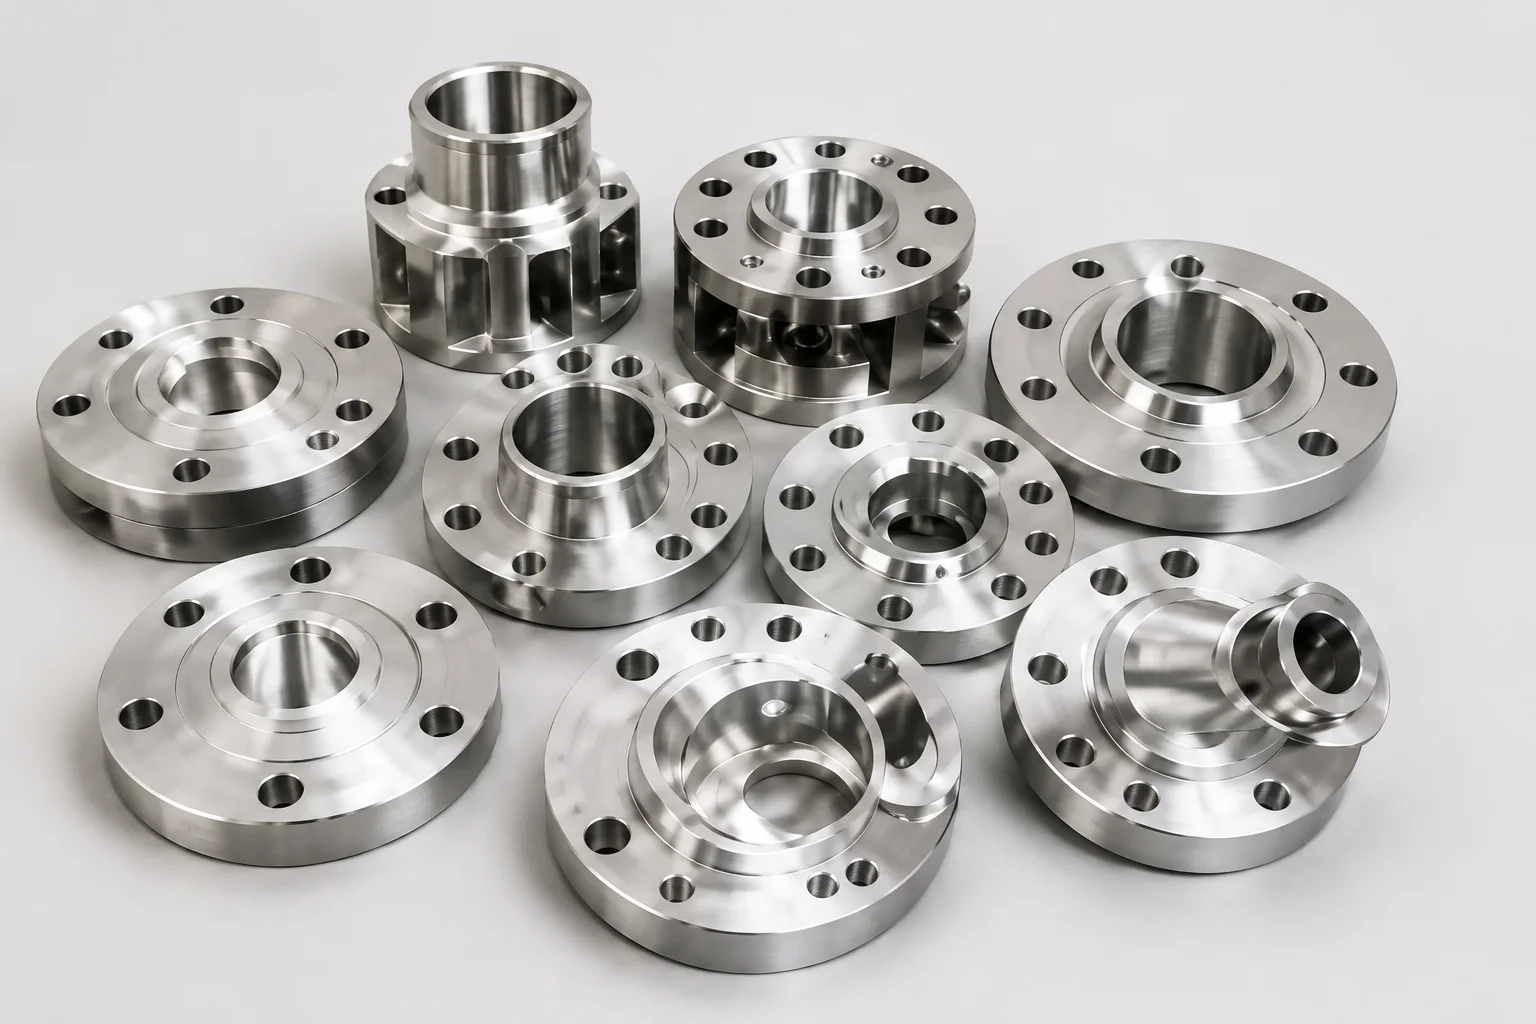
Плакирующая сварка наносит коррозионностойкий или износостойкий слой на более дешевую конструкционную основу. В трубопроводах наплавку можно наносить на поверхности и отверстия фланцев, корпуса клапанов, фитинги, патрубки, внутренние части труб и переходные детали. Накладка – это не просто косметический слой нержавеющей стали. Он должен иметь заданный химический состав, прочность, толщину, состояние поверхности и сцепление с подложкой.
В заказе на поставку должны быть указаны марка подложки, наплавочный сплав, минимальная конечная толщина, покрытая площадь, припуск на механическую обработку, пределы феррита или химического состава, последовательность термообработки, осмотр и критерии приемки.
Почему это важно для компонентов труб
Первый накладной слой разбавлен подложкой, поэтому его химический состав может значительно отличаться от химического состава присадочной проволоки или ленты. Прежде чем готовая поверхность достигнет указанного состава сплава, может потребоваться несколько слоев или буферный слой. Тепловложение и расположение бортов также влияют на растрескивание, искажение, феррит и остаточное напряжение.
Наложение может скрыть дефекты подложки, если проверка не будет проведена на правильных этапах. Механическая обработка может удалить слишком много отложений из углов, отверстий, канавок под прокладки или уплотнительных поверхностей. Последующая термообработка может изменить твердость, зоны разбавления и поведение коррозии.
Для клапанов и фланцев допуски на размеры после наплавки и механической обработки так же важны, как и надежность сварного шва. Идеально выглядящий наплавленный материал неприемлем, если отверстие, торцевая поверхность, канавка или геометрия седла неправильны.
Методы, параметры или процесс
План плакирования должен контролировать всю последовательность действий: от проверки основы до окончательной обработки.
| Этап | Ключевой параметр | Проверка |
|---|---|---|
| Подготовка основания | Идентичность материала, чистота, состояние поверхности | MTC, PMI, VT, MT/PT или UT, как указано. |
| Квалификация процедуры | Процесс, расходный материал, положение, тепловложение, слои | Квалифицированный WPS/PQR и макет, где это необходимо. |
| Контроль разбавления | Химия первого слоя и окончательная химия поверхности | План слоев, химический анализ, метод PMI |
| Термоконтроль | Предварительный нагрев, промежуточный проход, последовательность швов, PWHT | Журналы температуры и утвержденная последовательность |
| Геометрия депозита | Покрытие, минимальная толщина, перекрытие, края | Картирование и измерение толщины |
| Обработка | Готовое отверстие, облицовка, паз, седло, переход | Отчет о размерах и проверка качества поверхности |
| обследование | Трещины, непровары, пористость, дефекты склеивания | PT, UT, химические испытания, испытания на феррит, твердость или коррозию. |
Контрольный список поставщиков и проверок
- Перед аттестацией процедуры подтвердите обозначение подложки и сплава наплавки.
- Определите минимальную толщину готового наложения, а не только толщину наплавленного слоя.
- Области карты, требующие наложения, включая переходы и припуски на обработку.
- Контролируйте хранение присадочного металла, идентичность партий, защитный и резервный газ.
- Контролируйте разбавление, тепловложение, температуру между проходами и последовательность шариков.
- Выполните необходимое обследование основания, прежде чем наложение скроет поверхность.
- Определите проверку после каждого уровня, если проект требует поэтапной приемки.
- Проверьте окончательный химический состав или PMI на готовой поверхности, используя утвержденный метод.
- Осмотрите обработанные уплотнительные поверхности, отверстия, углы и переходные кромки на предмет недостаточной толщины.
- Сохраняйте записи о WPS, сварке, расходных материалах, осмотрах, термообработке и механической обработке.
Применение для трубопроводной арматуры, клапанов и фланцев
Накладка на фланец может защитить смачиваемое отверстие и зону посадки прокладки, сохраняя при этом корпус из углеродистой стали. Корпуса клапанов могут иметь накладки в седлах, полостях и торцевых соединениях. Трубы и фитинги могут иметь внутреннюю наплавку, когда конструкция из цельного сплава нерентабельна.
Особого внимания требуют наплавочные переходы на концах сварных швов, поскольку сварка в полевых условиях может привести к переплавке или разжижению коррозионностойкого слоя. В проекте соединения должно быть указано, выполнен ли монтажный сварной шов с подложкой, наплавкой или квалифицированным переходом. Любая окончательная PWHT должна быть совместима как с подложкой, так и с верхним слоем.
Часто задаваемые вопросы
Является ли наплавка такой же, как и плакированная пластина?
Нет. Наплавленный слой наносится сваркой. Плакированные пластины или плакированные трубы могут быть изготовлены другими способами склеивания. Их интерфейсы и методы проверки различаются.
Почему используются несколько слоев наложения?
Первый слой разбавляется подложкой. Дополнительные слои могут обеспечить заданный химический состав и толщину конечной поверхности.
Может ли PMI подтвердить качество наложения?
PMI может поддерживать проверку сплавов, но не может оценивать все элементы, глубину разбавления, связи, трещины или минимальную толщину.
Следует ли применять наложение до или после PWHT?
Последовательность зависит от подложки, сплава наплавки, квалификации процедуры, норм и требований проекта. Это должно быть согласовано до начала производства.
Какая самая распространенная ошибка при закупках?
Указание только названия сплава без конечной толщины, карты покрытия, контроля разбавления, механической обработки и приемочных испытаний.
Следующие шаги
Выпустите накладной чертеж и план проверки с указанием подложки, сплава, конечной толщины, покрытой площади, последовательности слоев, PWHT, механической обработки, химического состава, феррита, твердости и требований неразрушающего контроля.
Запросить цену


